


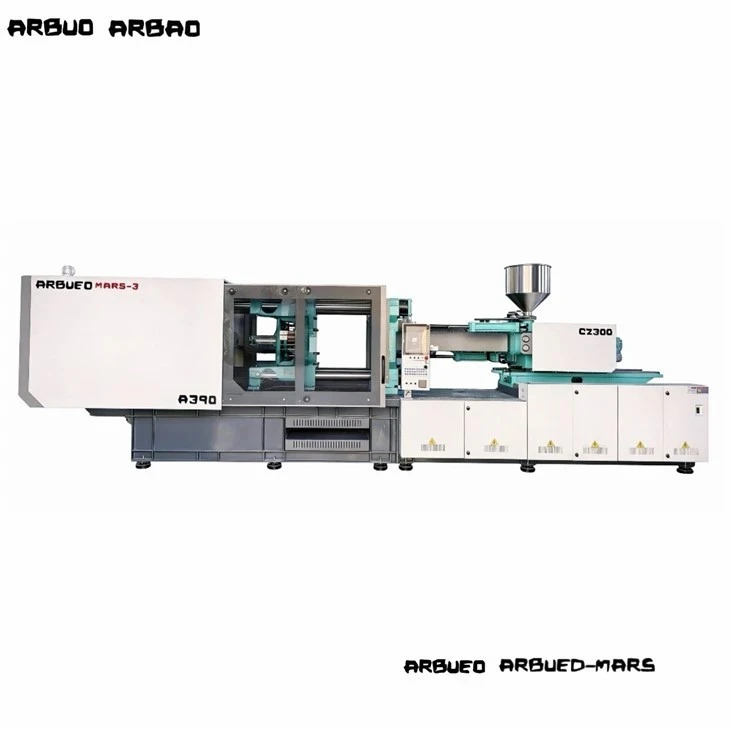


Servo įpurškimo mašina automobilių dalims
Ši servo{0}}varoma hidraulinio įpurškimo liejimo sistema gamina didelio-tikslumo vidaus, išorės ir po--automobilių variklio komponentus. Mašinoje, veikiančioje nuo 100 iki 3 300 metrinių tonų suspaudimo jėgomis, integruota uždaros -ciklos fazės / naujovės servo pavaros sistema ir „Keba“ valdiklis, skirtas reguliuoti hidraulinį slėgį ir srautą realiuoju laiku.
Jis apdoroja technines dervas{0}}įskaitant PA6/PA66 su iki 40 % stiklo pluošto sutvirtinimu, ABS, PC/ABS mišinius ir PP-, o pakartotinio šūvio-svorio tikslumas yra ±0,1 %. Sutrumpintas hidraulinis atsako laikas (per 40 ms) padeda išlaikyti griežtus plonų-sienių apdailos, konstrukcinių laikiklių ir kelių{10}}ertmių automobilių tvirtinimo detalių leistinus nuokrypius, todėl energijos sąnaudos sumažėja 30–70 %, palyginti su fiksuoto tūrio siurblių sistemomis.
Pagrindinės specifikacijos
|
Specifikacijos parametras |
Vertė / metrinis diapazonas |
|
Suspaudimo jėga |
1 000 kN – 33 000 kN (100 – 3 300 tonų) |
|
Šūvio svoris (PS) |
120 g – 18,500 g |
|
Varžto skersmens diapazonas |
30 mm – 140 mm (A/B/C varžtų parinktys) |
|
Varžto L/D santykis |
20:1–24:1 (galima naudoti bimetalinį variantą) |
|
Įpurškimo slėgis |
1400 barų – 2400 barų |
|
Injekcijos reakcijos laikas |
Mažesnis arba lygus 40 ms |
|
Sistemos slėgis |
16,0 MPa / 17,5 MPa |
|
Valdymo sistema |
Keba i2000 / i3000 jutiklinio ekrano valdiklis |
|
Servo sistema |
Fazės / naujovės nuolatinio magneto servovariklis |
|
Hidraulinio vožtuvo įranga |
Yuken / Bosch Rexroth proporciniai vožtuvai |
|
Plokštelės matmenys (H x V) |
Pritaikyta prispaudimo tonai (EUROMAP standartas) |
|
Pririšimo{0}} tarpas (A x V) |
Atitinka standartinius automobilių formos matmenis |
|
Maks. Hidrauliniai šerdies traukimai |
Nuo 2 pakopų iki 6 pakopų programuojamas valdymas |
Pagrindinės savybės
Uždarojo{0}}ciklo servo dinamika:Servo variklio greitis reguliuojamas proporcingai reikiamam slėgio ir srauto kreivėms. Aušinimo fazių metu variklio greitis sumažėja iki beveik nulio, todėl sumažėja alyvos temperatūros kilimas ir sumažėja aušinimo vandens poreikis.
Standžios plokštės geometrija:Baigtinių elementų analizė (FEA){0}}optimizuotos plokštelės struktūros sumažina deformaciją, kai veikia visa suspaudimo jėga, užtikrindamos subalansuotą atskyrimo linijos slėgį ir sumažindamos blyksnį ant plačių automobilių plokščių.
Bimetalinis statinės ir varžto mazgas:Karbido -lydiniu padengti skrydžiai atsparūs abrazyviniam dilimui nuo didelio-procentinio stiklo pluošto užpildų (PA66+GF) ir cheminio skilimo dėl antipirenų.
Nepriklausoma pagrindinė traukos logika:Kelių-grandinių hidraulinės šerdies traukimas leidžia sudėtingoms šoninėms slydimo sekoms, kampiniams keltuvams ir atsukimo mechanizmams veikti vienu metu, nesumažinant slėgio.
Įpurškimo kreivės stebėjimas realiuoju laiku-:Didelės-raiškos optiniai koduotuvai ir linijiniai keitikliai stebi varžto padėtį, priešslėgį ir įpurškimo greitį milisekundžių intervalais, kad išvengtų trumpų šūvių ir struktūrinių grimzlių.
Mašinos konfigūracija
Sistemos integravimo eiga: Servo Pump Drive System -> High-Dynamic Proportional Valves -> High-Torque Hydraulic Motor -> Bimetallic Screw/Barrel Assembly -> FEA-Optimized Toggle/Platen Clamping ->Programuojami šerdies ištraukikliai ir išmetimo blokavimas
Pirminiai posistemiai:
Įpurškimo blokas: varomas dviejų{0}}cilindrų hidraulinio įpurškimo mechanizmo, kad būtų subalansuota trauka. Naudoja PID temperatūros reguliavimą nuo 4 iki 8 statinių šildymo zonų (keraminių šildytuvų standartas).
Suspaudimo mechanizmas: 5-taškų dviguba-perjungimo jungtis su grūdinto plieno įvorėmis ir automatiniu centriniu tepalu. Sukuria didelį tvirtinimo tvirtumą ir greitą džiūvimo ciklo laiką.
Hidraulinis maitinimo blokas: dviejų arba kelių{0}}siurblių servo sąranka, susiejanti vidinius krumpliaračių siurblius su nuolatinio magneto{1}}varikliais. Išlaiko hidraulinės alyvos temperatūrą žemiau 55 laipsnių be papildomų alyvos aušintuvų.
Valdymo architektūra: „Keba“ pramoninė sąsaja su integruotu „Euromap 67“ (arba „Euromap 73“) roboto ryšio protokolu, realaus laiko-diagnostikos žurnalais, SPC kokybės stebėjimu ir 200+ formų rinkinių atminties saugykla.
Produktas-Konkretūs techniniai pranašumai
Nuolatinis šūvio nuo{0}}į-kadravimo tikslumas:Servo{0}}reguliuojamas slėgio atsakas palaiko plastiškumo nuoseklumą. Pakartojamumo tyrimai rodo, kad tūrinis nuokrypis yra mažesnis nei ±0,1 % per nepertraukiamus 24 -valandų ciklus, užkertant kelią blykstės ir skendimo žymėms ant ilgo srauto automobilių apdailos dalių.
Mažesnis terminis įtempimas hidrauliniams komponentams:Eksploatacinė alyva išlaiko stabilią temperatūrą (40–50 laipsnių), išsaugo alyvos klampumą, pailgina hidraulinio sandariklio tarnavimo laiką ir sumažina sandariklio deformaciją. Vožtuvo atsakas išlieka vienodas per visą parą, 7 dienas per savaitę.
Integruotos pagrindinės{0}}traukimo ir atrakinimo sekos:Sekos nustatymo programos valdo sudėtingą vidaus spaustukų, ŠVOK kanalų korpusų ir durų rankenų slydimo formos šerdies traukimą nereikalaujant papildomų išorinių hidraulinių maitinimo blokų.
Pailgintas užpildytų polimerų statinės tarnavimo laikas:PTA (Plasma Transferred Arc) bimetaliniai sluoksniai apsaugo statinės vidines sienas nuo stiklo pluošto erozijos iki 45 % pluošto koncentracijos, išlaikant stabilų plastifikavimo sukimo momentą ir šilumos tiekimą.
Tipinės programos
VIDAUS DALYS:Prietaisų skydai, durų rankenų rėmeliai, oro ventiliacijos žaliuzės, pirštinių dėžutės skląsčiai.
IŠORĖS DALYS:Buferio apdailos juostos, galinių žibintų korpusai, ratų arkų gaubtai, stulpų dangčiai (A/B/C).
PO-GABTU-(PTH):Variklio dangteliai, saugiklių dėžės korpusai, įsiurbimo kolektoriaus spaustukai, stabdžių skysčio rezervuarai.
Vidaus apdaila ir korpusas:Aukšti vizualinio paviršiaus apdailos reikalavimai; apdorotas be nugrimzdimo žymių, suvirinimo linijų ar deformacijų.
Išorinis apšvietimas ir konstrukciniai moduliai:Giliai įtempti
Po-skiltyje-Dangtuko struktūriniai elementai:Stiklo{0}}sustiprintos dervos, apdorotos griežtai kontroliuojant priešslėgį, kad būtų išvengta pluošto irimo plastifikacijos metu.
Medžiagų suderinamumas
PA6 / PA66 (10–40 % GF)|Temp:260 laipsnių – 310 laipsnių Reikalinga bimetalinė apsauga nuo nusidėvėjimo; Tikslus priešslėgio valdymas išsaugo stiklo pluošto ilgį.
PC + ABS mišiniai|Temp:240 laipsnių – 280 laipsnių Reikia vienodo šildymo zonos valdymo ir mažo šlyties įtempio, kad būtų išvengta įtrūkimų.
PP (Mineral Filled/TPO)|Temp:190 laipsnių – 240 laipsnių Žemo klampumo medžiaga; reikalingas dinaminis hidraulinis atsakas, kad būtų išvengta blykstės esant dideliam įpurškimo greičiui.
ABS / PMMA|Temp:200 laipsnių – 250 laipsnių Didelis vizualinio aiškumo / paviršiaus reikalavimas; reikia tikslaus laikymo-slėgio profilių, kad būtų išvengta kriauklės.
POM (acetalis)|Temp:180 laipsnių – 215 laipsnių Siauras apdorojimo langas; Tikslus statinės temperatūros valdymas apsaugo nuo terminio degradacijos.
Kaip pasirinkti / konfigūracijos parinktis
Suderinkite mašinos suspaudimo jėgą ir įpurškimo talpą su formos ir dervos reikalavimais:
Suspaudimo jėgos apskaičiavimas Prognozuojamas paviršiaus plotas (cm²) × medžiagos suspaudimo koeficientas (0,3–0,8 tonos/cm²)=Minimali suspaudimo jėga (t)
Įpurškimo talpos patikrinimas Apskaičiuokite formos šūvio svorį (g) palyginti su statinės tūriu (g). Šūvio svoris turi būti nuo 20 % iki 80 % visos įpurškimo talpos.
Šerdies ištraukimo ir išstūmimo įvertinimas Pasirinkite standartines vienos{0}}grandinės arba kelių{1}}grandinių šerdies traukimo sekas, pagrįstas įrankių mechanika.
Plastikavimo metalurgijos pasirinkimo standartinis nitriduotas varžtas (neužpildytos dervos), palyginti su bimetaliniu varžtu / statine (stiklo pluošto kiekis > 15%).
Pasirenkamos konfigūracijos:
Pasirinktiniai L/D santykio varžtai: mažos{0}}šlyties varžtų geometrijos, pritaikytos PC/ABS, arba didelio{1}}maišymo varžtai pagrindiniam maišymui.
Nuoseklus vožtuvų blokavimas: integruoti hidrauliniai/pneumatiniai sekų valdymo blokai karštų bėgelių formoms (iki 12 zonų).
Akumuliatoriaus-įpurškimas pagalbinis: didelio-greičio įpurškimo konfigūracijos (iki 400 mm/s) plonasienėms automobilių jungtims ir optiniams lęšiams.
Euromap 67 / 73 sąsaja: Prijunkite-ir paleiskite{3}}jungtys, skirtos 3-ašių viršutinio įėjimo servo robotams arba 6 ašių šarnyrinėms robotinėms rankoms.
Gamyba ir kokybės kontrolė
Struktūrinis apdirbimas:Mašinų plokštės, jungikliai ir rėmai apdirbami 5 ašių CNC apdirbimo centruose, kad būtų užtikrintas lygiagretus suspaudimo paviršius 0,05 mm leistinose nuokrypose.
Ultragarsinis defektų aptikimas:Tvirtinimo strypai atliekami ultragarsiniu neardomuoju
Hidraulinės sistemos bandymas:Prieš galutinį surinkimą hidrauliniai kolektoriaus blokai praeina aukšto{0} slėgio praplovimą ir dalelių analizę (ISO 4406 švarumo standartas).
Visas{0}}apkrovos bandymas:Kiekviena mašina atlieka 72 -valandžių nepertraukiamo sauso{2}} veikimo ciklą kartu su aukšto slėgio išlaikymo bandymais, kad patikrintų hidraulinio sandariklio vientisumą ir šiluminį stabilumą prieš išsiunčiant.
Tinkinimas ir OEM palaikymas
Plokštės padidinimas ir surišimo{0}}stūmo tarpas:Pasirinktiniai raištelių-matmenys tinka didelėms automobilių formoms arba šoninėms{1}}šerdies ištraukimo sistemoms.
Specializuoti įpurškimo įrenginiai:Dviejų-spalvų / kelių{1}}komponentinių įpurškimo modifikavimas (nuožulnus, vertikaliai arba lygiagrečiai), skirtas kelių{2}}medžiagų vidaus apdailos formavimui.
Integruotas automatikos ląstelių integravimas:Pritaikytas-galinės-rankos įrankių (EOAT) valdymas, konvejerio juostos blokavimas ir automatinės vartų-pjovimo stotys, sukurtos pagal gamyklos išdėstymo specifikacijas.
Specializuotas statinės šildymas:Infraraudonųjų spindulių arba izoliuotų keraminių juostų šildytuvai, sukurti aukštos{0}}temperatūriniam techniniam plastikui (pvz., PEEK, PEI).
Ką pirkėjai turėtų pateikti norėdami pasiūlyti kainą
Norėdami gauti tikslų inžinerinį pasiūlymą ir komercinę citatą, bendrinkite šią techninę informaciją:
Automobilių dalių brėžinys / 3D CAD:.STEP, .IGS arba .X_T failai, nurodantys dalių matmenis, sienelės storį ir svorį.
Dervos specifikacija:Plastikinės klasės (pvz., PA66 + 30% GF, PC/ABS), tankio ir drėgmės džiovinimo parametrai.
Formos matmenys ir išdėstymas:Formos pagrindo dydis (P x P x A), bendras svoris, bėgiko tipas (karštas bėgis ir šaltas bėgis) ir vartų skaičius.
Pagrindiniai traukimo reikalavimai:Hidraulinės šerdies traukimų skaičius, cilindro eigos ilgis ir slydimo paleidimo sekos.
Tikslinis ciklo laikas ir gamybos apimtis:Reikalingos dalys-per-valandą ir automatizavimo nuostatos (roboto rinkiklis-ir-vieta, sraigių rinktuvas, automatinis konvejeris).
DUK
Kl.: kuo servo-hidraulinė mašina skiriasi nuo{0}}visiškai elektrinių automobilių dalių?
A: Servo hidraulinės mašinos užtikrina didesnę suspaudimo jėgą (iki 3,300+ tonų) ir ekonomiškai-efektyvią vidutinių-–-didelių automobilių komponentų, kuriems reikia hidraulinės šerdies traukimo, našumą. Visos-elektrinės mašinos pasižymi didesniu energijos vartojimo efektyvumu ir tikslumu mažoms-–-vidutinėms dalims, sveriančioms iki 400 tonų, tačiau yra didesnės pradinės įrangos investicijos.
Kl .: Kokios suspaudimo jėgos paprastai reikia automobilių vidaus durų plokštėms?
A: Automobilių durų plokštėms paprastai reikia nuo 1 000 iki 1 800 tonų suspaudimo jėgų, atsižvelgiant į dalių matmenis, sienelės storį ir medžiagos srauto ilgį.
K: Kaip servo sistema sumažina gamyklos energijos sąnaudas?
A: Įprasti fiksuoto tūrio{0}}siurbliai veikia pastoviu greičiu, išpildami nepanaudotą hidraulinę alyvą atgal į baką ir generuodami šilumą. Servo variklis reguliuoja savo sukimosi greitį realiu laiku, atsižvelgdamas į aktyvų hidraulinį poreikį, sunaudodamas minimalią galią slėgio palaikymo ir aušinimo fazėse.
K: Ar Keba valdiklis suderinamas su MES ir Industry 4.0 sistemomis?
A: Taip. Keba valdikliai palaiko OPC-UA, Euromap 63 ir Euromap 77 ryšio protokolus. Jie leidžia stebėti parametrus realiuoju laiku, eksportuoti duomenis ir tiesiogiai integruoti su gamyklos -vykdymo sistemomis (MES).
K: Kokia pagrindinė traukos atrama yra integruota sudėtingiems automobilių įrankiams?
A. Į standartines konfigūracijas įtrauktos programinės įrangos parinktys, skirtos 2-pakopų branduolių ištraukimui. Išplečiami hidraulinio kolektoriaus moduliai gali palaikyti iki 6 nepriklausomų šerdies traukimo grandinių su programuojamais padėties, slėgio ir greičio nustatymais.
Populiarus Žymos: servo liejimo mašina automobilių dalims, Kinijos servo liejimo mašina automobilių dalių gamintojams, tiekėjams, gamyklai


