


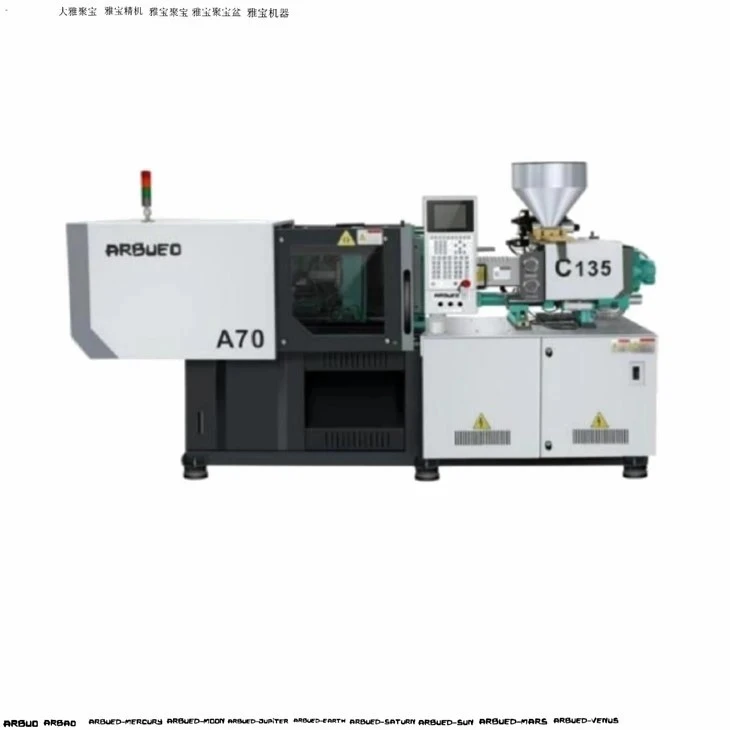


Servo įpurškimo mašina bendroms plastikinėms dalims
Ši bendrosios paskirties-servo hidraulinio liejimo mašina užtikrina aukštą pakartojamumą, mažas energijos sąnaudas ir ilgalaikį -mechaninį stabilumą, skirtą bendrosios paskirties plastikinių dalių gamybai. Sukurtas su sunkia-5-taškų dvigubo-suspaudimo sistema ir elektro-hidrauline servo pavara, jis apima nuo 700 kN (70 tonų) iki 23 000 kN (2 300 tonų) suspaudimo jėgas.
Uždarojo-ciklo dinaminio atsako sistema moduliuoja variklio greitį ir siurblio poslinkį pagal proceso poreikį realiuoju-laiku. Panaikinus standartinį hidraulinį droselį, energijos sąnaudos palaikymo ir aušinimo fazėse sumažėja 30–70 %, palyginti su fiksuoto-tūrinio siurblio sistemomis.
Sukurta nuolatinei pramoninei gamybai visą parą, ši platforma apdoroja standartines prekines dervas (PP, PE, PS, ABS), taip pat inžinerinius plastikus (PC, PA6/PA66, POM). Jis palaiko šūvio-svorio dispersiją +/- 0.3%.
Pagrindinės specifikacijos
Žemiau esančioje lentelėje nurodyti techniniai parametrai standartiniams rėmo dydžiams visoje gaminių serijoje:
|
Parametras |
Vienetas |
90 tonų modelis |
160 tonų modelis |
260 tonų modelis |
480 tonų modelis |
|
Suspaudimo jėga |
kN / tona |
900 / 90 |
1,600 / 160 |
2,600 / 260 |
4,800 / 480 |
|
Pririšimo{0}} tarpas (HxV) |
mm |
360 x 360 |
460 x 460 |
580 x 580 |
800 x 760 |
|
Plokštės matmenys (HxV) |
mm |
530 x 530 |
670 x 670 |
870 x 870 |
1,180 x 1,140 |
|
Formos storis (min{0}}maks.) |
mm |
150 - 380 |
180 - 480 |
220 - 620 |
300 - 800 |
|
Maks. Atidarymo smūgis |
mm |
320 |
410 |
540 |
780 |
|
Varžto skersmens parinktys |
mm |
A: 30 / B: 35 / C: 40 |
A: 40 / B: 45 / C: 50 |
A: 50 / B: 55 / C: 60 |
A: 70 / B: 75 / C: 80 |
|
L/D santykis |
L/D |
21.5 / 20 / 18 |
22 / 20 / 18 |
22.2 / 20.2 / 18.5 |
22 / 20.5 / 19.2 |
|
Teorinis šūvio tūris |
cm3 |
113 / 153 / 201 |
226 / 286 / 353 |
471 / 570 / 678 |
1,346 / 1,546 / 1,759 |
|
Šūvio svoris (PS) |
g |
103 / 140 / 183 |
206 / 260 / 321 |
429 / 519 / 617 |
1,225 / 1,407 / 1,601 |
|
Maks. Įpurškimo slėgis |
baras |
2,150 / 1,580 / 1,210 |
2,200 / 1,740 / 1,410 |
2,253 / 1,862 / 1,564 |
2,010 / 1,750 / 1,540 |
|
Įpurškimo greitis |
cm3/s |
85 / 115 / 150 |
125 / 158 / 195 |
159 / 192 / 228 |
380 / 436 / 496 |
|
Išmetimo jėga / smūgis |
kN / mm |
33 / 100 |
48 / 130 |
65 / 150 |
130 / 200 |
|
Sistemos darbinis slėgis |
baras |
160 |
160 |
160 |
160 |
|
Siurblio variklio galia |
kW |
11 |
15 |
22 |
45 |
Pagrindinės savybės
Uždarojo{0}}ciklo servo pavaros architektūra:Integruotas didelio{0}}reagavimo sinchroninis nuolatinio magneto variklis su vidiniu krumpliaračio siurbliu. Sistemos atsako laikas pasiekia didžiausią išvestį per mažiau nei 40 milisekundžių.
Baigtinių elementų analizės (FEA) plokštės dizainas:Ketaus plokštės, optimizuotos naudojant FEA, sumažina lenkimą esant pilnam suspaudimo tonažui, apsaugo pelėsių atskyrimo linijas nuo mirksėjimo ir neleidžia priešlaikiniam šerdies kaiščio nusidėvėjimui.
Didelio- tikslumo įpurškimo įrenginys:Dvigubi-įpurškimo cilindrai palaiko subalansuotas ašines varžto jėgas plastifikavimo ir įpurškimo metu, sumažindami plokštelės posvyrius ir cilindro poslinkį.
Proporcingas hidraulinis išmetimo ir šerdies traukimo valdymas:Siūlo programuojamus greičio, padėties ir slėgio profilius keliems hidrauliniams šerdies traukimams ir išmetimo kaiščiams.
Centralizuotas automatinis tepalo tepimas:Automatiškai išleidžia stebimas tepalo dozes, kad surištų-strypo įvores ir perjungtų jungtis pagal veikimo ciklų skaičių, su slėgio{1}}jutiklio gedimų stebėjimu.
Mikroprocesoriaus valdiklis:Turi 10,4- colių spalvotą jutiklinį ekraną, palaikantį kelių kalbų operacijas, šilumos zonos PID valdymą +/- 1 laipsnių C ribose, ciklo duomenų registravimą ir EUROMAP 63/78 roboto sąsajas.
Mašinos konfigūracija
Sistemos srautas
[Servo Motor + Gear Pump] -> [Hydraulic Manifold Block] -> [Proportional Valves] -> [Actuators: Clamping / Injection / Ejection] -> [Rotary Encoder & Pressure Transducer] ->[10,4" PLC jutiklinis ekranas]
Įpurškimo vienetas
Nitrided alloy steel screw and barrel (38CrMoAlA) treated with ion nitriding to achieve a hardness depth of 0.5 - 0.8 mm and surface hardness >= 900 HV.
PID{0}}valdomos keraminės šildymo juostos, suskirstytos į 4 - 6 nepriklausomas šilumos zonas su termoporos stebėjimu.
Linijiniai padėties keitikliai stebi įpurškimo padėtį, laikymo padėtį ir varžto priešslėgį 0,01 mm raiška.
Apsauga nuo -šalto{1}}užvedimo blokuoja plastifikaciją, kol visos statinės zonos pasiekia nustatytą lydymosi temperatūrą iš anksto nustatytam mirkymo laikotarpiui.
Tvirtinimo blokas
Penkių{0}}taškų dviguba-perjungimo mechaninė jungtis, sukurta taip, kad greitai atsidarytų ir užsidarytų su sklandžiomis pagreičio-lėtėjimo kreivėmis.
Grūdinto plieno tvirtinimo strypai (42CrMo) su kietu-chromu (0.03 - 0.05 mm gylis) užtikrina atsparumą tempimo nuovargiui.
Automatinis pelėsių aukščio reguliavimas, maitinamas hidraulinio variklio ir saulės pavaros agregato.
Žemo-slėgio pelėsių apsauga su reguliuojamu jautrumu apsaugo nuo pelėsių pažeidimų dėl neišstumtų dalių ar nešvarumų.
Hidraulinės ir elektros sistemos
Dinaminė servo siurblių sistema, pritaikyta didelio skysčio poslinkio stabilumui.
Aukščiausios kokybės hidrauliniai vožtuvai (Rexroth / Vickers), sumontuoti ant trumpo{0}}takelio kolektoriaus blokų, sumažina vidinio slėgio kritimą ir{1}}šilumą.
Alyvos temperatūros stebėjimas su automatiniu aliarmu įsijungia, jei hidraulinės alyvos temperatūra viršija 55 laipsnius C.
Elektros spintelės išdėstymas atitinka CE / UL saugos standartus, naudojant „Schneider“ / „Siemens“ žemos{0} įtampos komponentus ir izoliuotą aušinimo ventiliacijos kilpą.
Techniniai privalumai
Energijos vartojimo efektyvumo palyginimas
Tradicinis fiksuotas siurblys: nuolatinė visa galia. Dideli energijos nuostoliai tuščiosios eigos ir aušinimo fazėse.
Servo hidraulinė sistema: dinaminis galios suderinimas. Išeiga didžiausia įpurškimo metu, nukrenta laikant ir pasiekia beveik nulį aušinant. Bendras energijos sumažinimas: 30 % - 70 %.
Pagrindiniai techniniai privalumai
Šilumos valdymas ir alyvos ilgaamžiškumas: kadangi servovariklis aušinimo ir palaikymo fazėse veikia beveik{0}}nuliniu greičiu, sumažėja hidraulinės alyvos šilumos generavimas. Tai sumažina aušinimo vandens poreikį iki 50 % ir išsaugo alyvos klampumą, prailgina hidraulinio sandariklio tarnavimo laiką ir sumažina alyvos skilimo ciklus.
Šūvio svorio stabilumas: uždaros{0}}kilpos slėgio transdukcinis grįžtamasis ryšys atrenka statinės slėgį 1 ms intervalais. Šis realaus laiko-kompensacijos lygis apriboja nuo -į-svorio skirtumus iki +/- 0.3%, išlaikant griežtą-toleranciją komercinėms dalims.
Konstrukcinis tvirtumas: Plokštės įlinkis neviršija 0,05 mm, esant didžiausiai suspaudimo jėgai. Taip išsaugomas tolygus suspaudimo jėgos pasiskirstymas didelėse-ertmėse, sumažinant blykstės ir dalies sienelės storio skirtumus.
Žemas triukšmo lygis: Eksploatacijos triukšmas išlieka mažesnis nei 75 dB(A) esant didžiausiai hidraulinio slėgio apkrovai, o tai užtikrina saugesnę ir tylesnę darbo aplinką, palyginti su įprastais hidrauliniais presais.
Tipinės programos
|
Automobilių komponentai |
Vartojimo ir namų apyvokos prekės |
Pramonė ir elektra |
|
Vidaus apdailos klipai |
Šaldytuvo rankenos |
Vamzdžių jungiamosios detalės ir jungtys |
|
Jungčių korpusai |
Skalbimo mašinos krumpliaračiai |
Didelės talpos{0}}dėžutės |
|
Perjungimo rėmeliai |
Elektrinių įrankių korpusai |
Kabelių valdymo laikikliai |
|
ŠVOK oro angos |
Korpusai ir rėmeliai |
Elektros jungčių dėžės |
Medžiagų suderinamumas
Standartinė šildymo ir varžtų konfigūracija apdoroja ne{0}}rūdijančius termoplastikus iki 350 laipsnių C temperatūroje:
Polipropilenas (PP) ir polietilenas (HDPE / LDPE):Puikus lydymosi stabilumas dideliems plonasieniams{0}}indams, dangteliams ir buitiniams daiktams.
Akrilnitrilo butadieno stirenas (ABS) ir polistirenas (PS / HIPS):Aukštos kokybės prietaisų dangčių, korpusų ir plataus vartojimo prekių paviršiaus apdaila.
Poliamidai (PA6 / PA66) Neužpildyti:Greito atkūrimo sraigtai užtikrina tikslią dozę be seilės.
Polikarbonato (PC) ir PC/ABS mišiniai:Didelio -sukimo momento servovarikliai užtikrina vienodą šlytį be terminio degradacijos.
Konfigūravimo parinktys
|
Parinkčių kategorija |
Konfigūruojami moduliai |
Pirminė nauda |
|
Dėvėjimo apsauga |
Bimetalinė statinė, karbido varžtas, chromuotos plokštės |
Prailgintas abrazyvinių / korozinių medžiagų eksploatavimo laikas |
|
Automatika ir hidraulika |
Papildomi šerdies traukikliai, atsukamieji varikliai, pneumatiniai vožtuvų užtvarai |
Sudėtingos formų konstrukcijos ir automatinis sriegio atsukimas |
|
Tikslumo valdikliai |
Statinės izoliacinės striukės, ertmės slėgio prievadai, karšto bėgio valdikliai |
Mažesnis energijos suvartojimas ir nulis{0}}defektų apdorojimas |
Varžtų ir statinių atnaujinimas
Bimetalinis varžtas ir statinė: volframo karbido lydinio danga, skirta apdirbti medžiagas su iki 40 % stiklo pluošto sutvirtinimu.
PVC / korozinio plastiko paketas: kietu chromu{0}}padengtas varžtas su specializuotu skrydžio profiliu, priverstinio oro cilindrų aušinimo ventiliatoriai ir nikeliu{1}}dengtos plokštės.
Hidrauliniai ir valdymo atnaujinimai
Kelių{0}}kilpų šerdies traukimas: iki 4 nepriklausomų hidraulinių šerdies traukimų, valdomų proporcingais vožtuvais.
Integruoti Hot Runner valdymo moduliai: nuo 4 iki 16 temperatūros zonų, integruotų tiesiai į pagrindinį mašinos PLC ekraną.
Vožtuvo vartų valdymas: pneumatinė arba hidraulinė vožtuvo užtvaro sąsaja, skirta formoms be bėgių.
Energijos valdymas: infraraudonųjų spindulių statinės šildytuvo juostos, kurios sumažina šiluminės energijos sąnaudas dar 15 % - 25 %.
Gamyba ir kokybės kontrolė
Proceso darbo eiga
Neapdorotų komponentų patikra: CMM matmenų patikrinimas ir ultragarsinis liejinių defektų aptikimas.
Tikslus apdirbimas ir lygiavimas: įtempių{0}}atkaitinimas, po kurio seka CNC frezavimas ir lazerinis interferometrinis lygiavimas.
Išankstinis-siuntos kokybės tikrinimas: 48-val. nepertraukiamas sausas paleidimas ir visos apkrovos terminio vaizdo nuskaitymas.
Pagrindiniai kokybės standartai
Apdirbimas ir įtempių mažinimas: prieš precizinį CNC frezavimą, liejiniai yra atkaitinami įtempiams{0}}. Kritiniai tvirtinimo paviršiai yra apdirbami vienoje sąrankoje, kad būtų išlaikytos griežtos lygiagretumo tolerancijos (<0.08 mm across platen face).
Tikslus išlygiavimas: strypo išlygiavimas{0}} ir plokštelės lygiagretumas tikrinami naudojant lazerinius interferometrus ir skaitmeninius matuoklius.
Hidraulinis bandymas: kolektoriuose atliekamas slėgio kritimo{0} ir nuotėkio bandymas esant 125 % vardinio sistemos slėgio (200 barų).
48 valandų sausosios eigos kokybės užtikrinimas: prieš išsiunčiant kiekviena užbaigta mašina atlieka nuolatinį 48 valandų automatinį gamyklos bandymą. Tai apima viso greičio ir viso slėgio užspaudimo ciklus, terminį vaizdą ir jutiklio kalibravimą.
Tinkinimas ir OEM palaikymas
Mes palaikome mašinų platintojus, sistemų integratorius ir OĮG pirkėjus su pritaikytomis inžinerinėmis galimybėmis:
Individualūs mechaniniai matmenys:Išplėstas surišimo{0}}stūmos tarpas, padidintas formos atidarymo eiga ir pritaikyti plokštės tvirtinimo angų raštai (ANSI, SPI arba EUROMAP standartai).
Programinės įrangos lokalizavimas:Pasirinktinis PLC programinės įrangos sąsajos dizainas, palaikantis lokalizuotas kalbas, konkrečius vartotojo teisių lygius ir pasirinktinius duomenų registravimo parametrus.
Sistemos integravimas:Pritaikytos roboto rankos tvirtinimo sąsajos, konvejerio sinchronizavimo valdikliai ir pagalbinės įrangos maitinimo lizdai (pvz., granuliatoriai, formų temperatūros reguliatoriai, medžiagų džiovintuvai).
Prekės ženklo pritaikymas (OĮG):Individualizuotos dažų spalvos, prekės ženklo ženklinimas, individualios saugos įspėjimo lentelės ir pritaikyta techninė dokumentacija.
Citatos prašymo kontrolinis sąrašas
Kad padėtumėte mums pasirinkti tinkamą rėmo dydį, varžtų geometriją ir hidraulinį profilį pagal jūsų užklausą, pateikite šią techninę informaciją:
Dalies informacija:Dalies matmenys, 3D failas/brėžinys, sienelės storio diapazonas, tikslinis svoris ir projektuojamas paviršiaus plotas.
Dervos specifikacijos:Tiksli polimero klasė, gamintojas, susitraukimo greitis ir priedų įkrova (pvz., stiklo pluošto %, antipirenai).
Gamybos reikalavimai:Norimas ciklo laikas, reikalingas metinis vieneto tūris ir formos išdėstymo detalės (ertmių skaičius, lašelių išdėstymas).
Formos duomenys:Formos svoris, šerdies traukimo reikalavimai (hidraulinių/pneumatinių šerdžių skaičius) ir karšto bėgelio detalės (zonų skaičius, vožtuvų užtvarų reikalavimai).
Elektrinė ir regioninė sąranka:Vietinė gamyklos darbinė įtampa / dažnis (pvz., 480 V / 60 Hz, 380 V / 50 Hz), aplinkos gamyklos temperatūra ir regioniniai atitikties standartai (CE, UL, CSA).
DUK
K: Koks yra servo hidraulinės mašinos ciklo trukmės pranašumas, palyginti su standartine hidrauline mašina?
A: Servo sistema greitai pagreitina ir sulėtina hidraulines funkcijas be hidraulinio smūgio. Nors fizinį aušinimo laiką lemia dalies geometrija ir medžiagos šiluminės savybės, sauso ciklo laikas paprastai sutrumpėja 10–20 % dėl greitų, kontroliuojamų vožtuvų reakcijų ir optimizuotų plokštelės pagreičio profilių.
Kl .: Kaip ši mašina išlaiko pastovų dalies svorį?
Ats.: uždarojo{0}}ciklo valdymo sistema realiuoju laiku ima sistemos hidraulinio slėgio ir varžto padėties pavyzdžius. Kai dervos klampumas šiek tiek svyruoja -pavyzdžiui, dėl partijos svyravimų ar pakartotinio šlifavimo mišinio santykio-, servo pavara akimirksniu sureguliuoja variklio greitį, kad išlaikytų tikslų įpurškimo greitį ir slėgio profilius.
Klausimas: Ar ši mašina gali tvarkyti tokias inžinerines medžiagas kaip nailonas 66 su 30% stiklo pluošto?
A: Taip, jei jame yra mūsų pasirenkamas bimetalinis paketas. Apdorojant stiklu{1}}sustiprintas dervas, standartiniai nitriduoti varžtai greitai nusidėvi. Bimetalinio sraigto ir statinės parinktis užtikrina atsparumą dilimui ir erozijai, reikalingą norint išlaikyti pastovų šūvio svorį ilgomis gamybos ciklomis.
K: Koks techninės priežiūros grafikas reikalingas hidraulinei sistemai?
A: Kasdien: patikrinkite hidraulinės alyvos lygį ir peržiūrėkite automatinius centrinio tepimo slėgio rodmenis.
Kas 3000 darbo valandų: išvalykite arba pakeiskite pagrindinės alyvos grąžinimo linijos filtro elementą.
Kas 5000 darbo valandų: Hidraulinės alyvos grynumo mėginys; pakeiskite alyvą, jei bendras kietųjų medžiagų užterštumas viršija ISO 4406 švaros standartus (19/16/13). Veikiant žemo-šilumos servo varikliui, alyvos įkrovimo laikas įprastai viršija 10 000–12 000 darbo valandų įprastomis parduotuvės sąlygomis.
K: Kokie saugos sertifikatai ir standartai yra palaikomi?
A: Standartinės mašinos siunčiamos atitinkančios vietines saugos mašinų direktyvas, turinčios dvigubus elektrinius ir mechaninius užraktus ant operatoriaus saugos vartų, avarinio stabdymo grandines ir izoliuotas aukštos{0} įtampos elektros skydelius. Mašinos gali būti sukonfigūruotos taip, kad atitiktų CE (EN 201), ANSI/SPI B151.1 arba CSA elektros gaires pagal paskirties rinkos reikalavimus.
Populiarus Žymos: servo liejimo mašina bendroms plastikinėms dalims, Kinijos servo liejimo mašina bendrųjų plastikinių dalių gamintojams, tiekėjams, gamyklai


