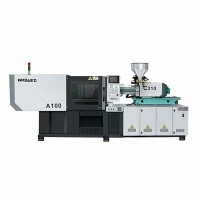
Greita{0}}hibridinė liejimo mašina
Didelės spartos hibridinės įpurškimo liejimo mašinose integruotos elektrinės servo pavaros, skirtos suspaudimui ir plastifikavimui, su tiksliomis hidraulinėmis sistemomis, užtikrinančiomis aukšto-slėgio įpurškimo ir išstūmimo judesius. Ši pavaros konfigūracija sujungia elektrinio judėjimo dinaminį pagreitį, padėties tikslumą ir energijos vartojimo efektyvumą su dideliu jėgos tankiu ir hidrauline laikymo galia, reikalinga plonasienei ir greitam{4}}ciklui gaminti.
Šios mašinos, specialiai sukurtos trumpam ciklo laikui (mažiau-3 sekundės pakuotėse ir vienkartinėse medicininėse priemonėse) ir griežtai sienos
Pagrindinės specifikacijos
Toliau pateikiami pagrindiniai techniniai parametrai visoje standartizuotoje{0}}didelio greičio hibridinėje platformoje:
|
Techninis parametras |
Vienetas |
Standartinis verčių diapazonas |
Pastabos / sąlygos |
|
Suspaudimo jėga |
kN (tonos) |
1,800 - 6,500 (180 - 650 T) |
Perjungti{0}}svirties mechanizmą |
|
Įpurškimo greitis |
mm/s |
300 - 800 |
Dinaminis hidraulinis akumuliatorius |
|
Varžto skersmens parinktys |
mm |
32 / 38 / 45 / 52 / 60 |
Nitriduotas / bimetalinis pasirinkimas |
|
L/D santykis |
L/D |
20:1 - 24:1 |
Optimizuotas lydalo homogeniškumui užtikrinti |
|
Maks. Įpurškimo slėgis |
baras |
2,000 - 2,500 |
Priklauso nuo programos- |
|
Sauso ciklo laikas |
s |
1.2 - 2.1 |
EUROMAP 6 standartai |
|
Plokštelės matmenys (H x V) |
mm |
780 x 780 iki 1 350 x 1 350 |
Standartizuotas T-lizdo išdėstymas |
|
Pririšimo{0}} strypo tarpas |
mm |
530 x 530 iki 920 x 920 |
Įgalina platų kelių{0}}ertmių tvirtinimą |
|
Išmetimo jėga / smūgis |
kN / mm |
50-120 / 150-220 |
Varomas servo-hidrauliniu arba elektriniu |
|
Sistemos maitinimo šaltinis |
V / Hz |
380-480V, 3 fazių, 50/60Hz |
Konfigūruojamas pagal regioninius standartus |
Pagrindinės savybės
Hibridinės servo pavaros architektūra:Kintamosios srovės elektriniai servovarikliai savarankiškai veikia sraigto sukimąsi (dozavimą) ir gnybtų judesius, leidžiančius vienu metu plastifikuotis formoms aušinant, nepažeidžiant hidraulinės alyvos.
Akumuliatorius{0}}Įpurškimo įtaisas:Dvigubi hidrauliniai akumuliatoriai užtikrina momentinį srautą ir itin{0}}dideliu-greičiu lydymosi priekyje, todėl nereikėtų trumpų šūvių į sieneles, kurių storis mažesnis nei 0,4 mm.
Standžios plokštės ir perjungimo geometrija:Baigtinių elementų analizė (FEA){0}}optimizuotos plokštelės struktūros sumažina deformaciją esant didžiausiai suspaudimo jėgai, apsaugodamos tikslias kelių{1}}ertmių atskyrimo linijas.
Uždarojo{0}}ciklo judesių valdymas:Realaus laiko grįžtamasis ryšys per optinius linijinius koduotuvus užtikrina pakartojamumą +/- 0.01 mm įpurškimo perėjimo taškuose ir gnybtų padėtyse.
Integruotas energijos regeneravimas:Kinetinė energija, susidaranti gnybtų judesių lėtėjimo fazėse, paverčiama ir grąžinama atgal į nuolatinės srovės magistralės pavaros bloką.
Mašinos konfigūracija
Tvirtinimo mechanizmas:Penkių-taškų dvigubo-perjungimo sistema, varoma specialiu kintamosios srovės servovarikliu su automatiniu centralizuotu tepimu ir skaitmeniniu suspaudimo jėgos stebėjimu.
Įpurškimo vienetas:Linijinės kreipiančiosios-primontuotos įpurškimo rogės, varomos dviem hidrauliniais cilindrais, paremtais azotu-prikrautais pūslės akumuliatoriais, kad būtų galima greitai reaguoti-.
Plastifikavimo sistema:Bimetalinis cilindras suporuotas su didelio{0}}sukimo momento elektrine servo pavara, leidžiančia dozuoti didelius -apsukus per minutę, nepriklausomai nuo hidraulinės sistemos apkrovos.
Hidraulinis kolektorius:Proporciniai vožtuvai, sumontuoti tiesiai šalia įpurškimo cilindrų, kad sumažintų hidraulinio skysčio atsilikimą ir slėgio kritimą.
Valdymo sistema:Pramoninė PLC sąsaja su 15{1}}colių lietimui jautriu ekranu, palaikončiu procesų kreivės stebėjimą realiuoju laiku, EUROMAP 63/77 integraciją ir SPC stebėjimą.
Produktas-Konkretūs techniniai pranašumai
Vienalaikis judesių valdymas
Elektrinė sraigtinė pavara leidžia nuolat plastifikuoti, kol spaustukas atsidaro, išstumia dalis ir užsidaro. Tai pašalina plastifikavimo laiką nuo viso ciklo fazės, sutaupant 0,5–2,5 sekundės vienam šūviui, priklausomai nuo dervos sienelės storio.
Tikslus lydymosi temperatūros valdymas
Nepriklausomas elektrinis dozavimo valdiklis palaiko pastovų sraigto sukimo momentą ir priešslėgį, nepaisant įpurškimo greičio profilių. Šlyties -jautrių inžinerinių dervų terminio skilimo išvengiama naudojant PID daugia{2} zonų keramines šildymo juostas ir kietojo-relės perjungimą (+/- 1 laipsnio C valdymo tikslumas).
Terminis skysčio stabilumas
Kadangi hidraulinė galia yra skirta išskirtinai didelės{0}}jėgos trumpalaikiams-judesiams (įpurškimui ir užspaudimui), hidraulinės alyvos terminė apkrova yra sumažinta iki minimumo. Vėsesnės alyvos darbinė temperatūra (laikoma žemesnė nei 45 laipsnių C) prailgina hidraulinio sandariklio tarnavimo laiką, sumažina alyvos oksidacijos greitį ir sumažina aušintuvo energijos poreikį.
Tipinės programos
Pakuotės ir konteineriai
Plonasienės-maisto talpyklos ir dangteliai: sienelių storis iki 0,35 mm; Formos nuo 4 iki 32 ertmių, kurių ciklo laikas yra mažesnis nei 3,0 sekundės.
Uždarymo sistemos ir dangteliai: didelės{0}}kavitacijos formos, kurioms reikalingas nuolatinis kelių-ašių judėjimas (žymėjimo formoje ir atsukimo parinktys).
Vienkartinės medicinos ir sveikatos priežiūros priemonės
Švirkštų vamzdeliai ir pipetės antgaliai: didelio tikslumo ir nepertraukiamo{0}}tolerancijos, taikomos 8 klasės švariose patalpose.
Kraujo paėmimo vamzdeliai: PET/PP aukštos{0}}kavitacijos formavimas su griežtu matmenų nuoseklumu.
Tikslioji elektronika ir automobilių komponentai
Jungtys ir korpuso rėmai: plonasienių stiklinių
Medžiagų suderinamumas
Polipropilenas (PP) ir polietilenas (PE):Aukštos MFI klasės, optimizuotos itin{0}}greitai įpurškimui į ploną{1}}sienę.
Polistirenas (GPPS/HIPS) ir ABS:Didelis optinis skaidrumas arba didelio{0}}smūgio dalys, kurioms reikia tikslaus išlaikymo-slėgio perėjimo.
Polikarbonatas (PC) ir poliamidas (PA6 / PA66 su GF):Aukštos-temperatūrinės techninės paskirties plastikai, kuriems reikalingas standus slėgio stabilumas ir -atsparūs dilimui bimetaliniai plastifikaciniai komponentai.
Polietileno tereftalatas (PET):Galimi specialūs varžtų profiliai, skirti mažos{0}}acetaldehido (AA) generacijos ruošiniams ir talpykloms formuoti.
Konfigūravimo parinktys
Norėdami pritaikyti bazinę platformą pagal konkrečius gamybos parametrus, pirkėjai gali pasirinkti iš šių funkcinių modulių:
Varžtų ir statinių parinktys
Standartinis dėvėjimuisi{0}}atsparus bimetalinis: skirtas dervoms, kuriose yra 15–25 % stiklo pluošto armavimo.
Visiškai korozijai{0}}atsparus lydinys: sukurtas apdoroti antipirenų, PVC ir labai korozinių priedų paketus.
Didelio-maišymo homogenizuojantis sraigtas: optimizuotas didelio-pigmento mišinio maišymui ir vienodai spalvų sklaidai.
Pagalbinės judesio ir hidromechaninės parinktys
Hidraulinės šerdies traukimo grandinės: Konfigūruojama nuo 1 iki 4 nepriklausomų hidraulinių vožtuvų sekų.
Servo-elektrinis išmetimas: sukurtas lygiagrečiam išmetimo mechanizmo judėjimui formų atidarymo metu ir švarios patalpos reikalavimams.
Oro pūtimo vožtuvai: kelių{0} grandinių pneumatiniai vožtuvai su visiškai konfigūruojamais laiko ir slėgio nustatymais.
Automatikos ir valdymo integracija
Integruota į{0}}pelėsių ženklinimo (IML) sąsaja: standartizuota EUROMAP 67 integracija, skirta didelės spartos ženklinimo robotikai.
Roboto pasirinkimo{0}}ir{1}}vietos sąsaja: standartizuota EUROMAP 12 automatizavimo sąsaja, skirta dalių ištraukimo sistemoms.
Integruoti „Hot Runner“ valdikliai: įtaisyti{0}}temperatūros valdymo moduliai, palaikantys nuo 12 iki 48 nepriklausomų šildymo zonų.
Gamyba ir kokybės kontrolė
Kiekviena mašina prieš išsiunčiant yra tikrinama griežtai, kad būtų užtikrintas konstrukcijos atitikimas ir padėties tikslumas:
Mašinos lovos gamyba:Neįtempti{0}}plieniniai suvirinimo siūlai, termiškai atkaitinti prieš CNC portalinį frezavimą, kad būtų užtikrintas strypo išlygiavimo stabilumas ilgą laiką.
Plokštės lygiagretumo patikrinimas:Lygiagretumas išmatuotas esant 100 % suspaudimo apkrovai, naudojant ciferblato indikatorius; didžiausias leistinas nuokrypis yra 0,05 mm per įstrižainę.
Sauso ciklo bandymas:48-valandos nenutrūkstamas deginimas-sauso ciklo metu esant didžiausio greičio nustatymams, siekiant patikrinti hidraulinę šiluminę pusiausvyrą, pavaros reakciją ir sandariklio, kuriame nėra nuotėkio, vientisumą.
Lazerinio interferometro lygiavimas:Linijinės ašys sukalibruotos lazeriu{0}}, kad būtų užtikrintas erdvinis tikslumas ir absoliutus padėties nustatymo pakartojamumas.
Kokybės sertifikatai:ISO 9001:2015 gamybos standarto laikymasis; CE ženklo patikra pagal Mašinų direktyvą 2006/42/EB ir EN 201 plastikinių mašinų saugos reikalavimus.
Tinkinimas ir OEM palaikymas
Švaraus kambario paketas vienkartiniams medicininiams daiktams (8 ISO klasė / atitinka GMP)
Medicinos prietaisų gamintojams, dirbantiems švariomis patalpomis, hibridinė įpurškimo platforma siūlo specializuotą užterštumo{0}kontrolės konfigūraciją, sukurtą taip, kad atitiktų ISO 14644-1 8 klasės standartus:
Uždara ir tepalų{0}}nepriveržimo zona: surišimo strypai-apdorojami nusidėvėjimui-atspariu chromu ir naudojami maistiniai -tepami-sandari linijiniai guoliai, kad būtų išvengta alyvos lašelių aerozolio susidarymo šalia pelėsių sąsajos.
Nerūdijančio plieno plokštės ir valomi paviršiai: rėmo dangčiai ir šoninės plokštės yra pagamintos iš šepečiu AISI 304 nerūdijančio plieno su lygia, spindulio{1}}kampų geometrija, kad būtų pašalintos dulkės{2}}sulaikančios plyšelės ir būtų galima dažnai nuvalyti cheminėmis medžiagomis (suderinama IPA / peroksidu).
Dalies iškrovimo ir konvejerio integravimas: turi integruotą laminarinio oro srauto gaubto tvirtinimą tiesiai virš pelėsių suspaudimo zonos, užtikrinančią teigiamo slėgio apsaugą dalims nukritus ir automatizuotą roboto paėmimą (EUROMAP 67 švarios patalpos sąsaja).
Ne{0}}užteršiama hidraulinė grandinė: švarioje zonoje esančiose hidraulinėse linijose naudojamos dvigubos-pintos nerūdijančio plieno žarnos su sausomis-greičiomis jungtimis, sertifikuotas NSF H1 maisto-klasės skystis ir centralizuoti HEPA{5}}filtruotų alyvos bakų alsuokliai.
Papildoma individuali inžinerija
Specializuota sraigtinių ir statinių metalurgija: specializuotos dangos (pvz., volframo karbido danga), skirtos dervoms, kuriose yra iki 50 % stiklo pluošto armavimo arba korozinių priedų.
Išplėstas dienos šviesos ir kaklaraištis-atstumas tarp juostų: plokštės modifikacijos, kad būtų galima pritaikyti didelių gabaritų formeles, sudėtingas šerdies-traukimo formas arba gilius{2}}traukimo komponentus.
Pasirinktinio valdymo protokolo integravimas: OPC UA ryšių palaikymas, pasirinktiniai MES integravimo protokolai ir specifiniai gamyklos automatizavimo standartai.
Ką pirkėjai turėtų pateikti, norėdami pateikti tikslią kainą
Norėdami gauti išsamią techninę konfigūraciją ir komercinį pasiūlymą, į savo užklausą įtraukite šiuos techninius duomenis:
Dalies geometrija ir brėžinys:3D STEP/IGES failai arba 2D matmenų brėžiniai, nurodantys didžiausią ir mažiausią sienelės storį.
Dervos specifikacija:Medžiagos klasė, MFI / MFR ir priedų / užpildų procentas (pvz., stiklo pluoštas, antipirenai).
Formos specifikacijos:Ertmių skaičius, bendras šūvio svoris (g arba cm3), formos svoris ir išoriniai formos matmenys (PxPxA).
Tikslinis ciklo laikas:Reikalingas dalies išvesties greitis (dalimis per valandą) arba tikslinė bendra ciklo trukmė.
Pagalbiniai reikalavimai:Reikia integruoto karšto bėgio valdymo, šerdies traukimo, vožtuvų užtvarų arba roboto automatizavimo sąsajų (EUROMAP 67/77).
DUK
K: Koks yra pagrindinis skirtumas tarp hibridinės liejimo mašinos ir visiškai elektrinės mašinos?
A: Hibridinė mašina naudoja elektrines pavaras nuolatinėms / aukšto dažnio{0}}užduotims (sraigto sukimas ir gnybtų judėjimas), o hidraulinė galia didelės-dinaminės / didelės{2}} jėgos užduotims atlikti (įpurškimas ir laikymas). Visiškai elektrinėse mašinose visoms ašims naudojami servo varikliai ir rutuliniai varžtai. Hibridai užtikrina žymiai didesnį įpurškimo greitį ir jėgos tankį už mažesnę pradinę įrangos kainą, skirtą aukšto -slėgio plonasienių-sienių įrangai, o visiškai elektra pasižymi absoliučiu nulio-alyvos švarios patalpos veikimu.
K: Kaip hibridinė sistema sumažina eksploatacines energijos sąnaudas?
A: Sutaupoma energijos, nes elektrinė plastifikavimo pavara veikia savarankiškai, nenaudojant hidraulinės jėgos. Be to, pagrindinis hidraulinis siurblys naudoja servo pavarą, kuri visiškai išsijungia arba veikia minimaliu apsisukimų dažniu per palaikymo ir aušinimo fazes, taip pašalinant nuolatinius tuščiosios eigos galios nuostolius, būdingus fiksuoto-tūrio hidrauliniams siurbliams.
K: Koks techninės priežiūros protokolas reikalingas hidrauliniams akumuliatoriams?
A. Pūslės akumuliatoriuose reikia periodiškai tikrinti išankstinį azoto -įkrovimo slėgį. Patikrinimai turėtų būti atliekami kas 6 mėnesius naudojant standartinę įkrovimo ir bandymo įrangą. Azoto slėgio lygiai turi būti palaikomi pagal gamyklinius įvertinimus, kad būtų užtikrintas pastovus įpurškimo pagreičio greitis.
Kl.: ar ši platforma gali apdoroti abrazyvinio stiklo{0}}užpildytas medžiagas?
A: Taip. Apdorojant stiklu užpildytas ar abrazyvines medžiagas, mašinose įrengiamos specializuotos bimetalinės statinės (matrica su volframo/boro karbido lydiniais) ir visiškai sukietinti sraigtai. Tai apsaugo nuo ankstyvo susidėvėjimo ir išlaiko stabilų plastifikavimo efektyvumą ilgų gamybos etapų metu.
Populiarus Žymos: didelės spartos hibridinės liejimo mašinos, Kinijos greitaeigių hibridinių liejimo mašinų gamintojai, tiekėjai, gamykla