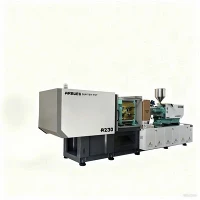
Didelės spartos{0}}įpurškimo mašina tiksliam liejimui
Didelės spartos-įpurškimo liejimo mašinos, sukurtos didelio-tūrio, plonasienių-ir griežtų- paklaidų gamybai, reikalauja greito džiovinimo ciklo laiko, didelio įpurškimo greičio ir standžių rėmų konstrukcijų. Veikdami suspaudimo jėgomis nuo 100 iki 1 000 metrinių tonų, šie įrenginiai pasiekia įpurškimo greitį nuo 300 mm/s iki daugiau nei 800 mm/s naudojant akumuliatorių{10}}pagalbinę hidraulinę arba visiškai elektrinę pavarą.
Primary engineering priorities focus on minimizing melt residence time, maintaining mold parallelism under dynamic peak load, and achieving shot-to-shot weight consistency within ±0.1% variances. These machines integrate high-response servo-valves (frequency response >100 Hz), linijiniai kreipiamieji bėgiai ant tvirtinimo plokštės ir specialios kelių -procesorių valdymo sistemos, leidžiančios valdyti nuolatinį aukšto{2}dažnio ciklą 24 valandas per parą, 7 dienas per savaitę.
Pagrindinės specifikacijos
|
Parametras |
Specifikacijų diapazonas |
Bandymas / standartinis pagrindas |
|
Suspaudimo jėga |
1 000 kN - 1 0000 kN (100 T - 1 000 T) |
ISO 20457 |
|
Pririšimo{0}} strypo atstumas (A x V) |
360 x 360 mm iki 1 180 x 1 180 mm |
EUROMAP 2 |
|
Įpurškimo greitis |
300 mm/s - 800+ mm/s |
Akumuliatorius-varomas / servo-elektrinis |
|
Įpurškimo slėgis |
1800 barų - 2500 barų |
Maksimalus hidraulinis slėgis |
|
Varžto L/D santykis |
nuo 20:1 iki 24:1 |
Universalus / barjerinis varžtinis profilis |
|
Sauso ciklo laikas (EUROMAP 6) |
1.2 s - 2.8 s |
EUROMAP 6 standartinis plokštelės eiga |
|
Išmetimo jėga / smūgis |
35 kN - 220 kN / 100 mm - 300 mm |
Hidraulinė / elektrinė servo pavara |
|
Plateno lygiagretumas |
<= 0.05 mm at full clamping force |
ISO 20457 matuoklio bloko kalibravimas |
|
Temperatūros kontrolės tikslumas |
+-1.0 laipsnis vienoje zonoje |
PID uždaras{0}}ciklas (4–8 zonos) |
Pagrindinės savybės
Uždarojo{0}}ciklo hidraulinio akumuliatoriaus pavara:Azotu{0}}įkrauti akumuliatoriai užtikrina momentinį srautą iki 1 000 l/min., todėl galima greitai užpildyti sieneles, kurių storis mažesnis nei 0,4 mm, be terminės degradacijos.
Didelio-tvirtumo dėžutės-plokštės dizainas:Baigtinių elementų analizė (FEA)-optimizuotos liejamos plokštės sumažina deformaciją esant visu tonažo kiekiui, išsaugo pelėsio paviršiaus kontaktą ir apsaugo nuo blyksnio naudojant didelės-kavitacijos įrankius.
Dviejų{0}}cilindrų / dviejų-pritraukimo įpurškimo blokas:Subalansuoja ašines apkrovas aukšto{0} slėgio įpurškimo metu, išlaikant tikslų purkštukų išlygiavimą ir sumažinant cilindro tvirtinimo elementų mechaninį įtempimą.
Linijiniai kreipiamieji bėgiai judančiam plokštelei:Pakeičia tradicines pririšimo{0}}įvores sunkiomis-tiesinėmis kreipiančiomis, pašalina tepalo užteršimą pelėsių srityje ir sumažina trinties koeficientą iki mažesnio nei 0,003.
Sinchronizuotas kelių{0}}ašių judėjimas:Integruotas valdiklis leidžia persidengiant spaustuko atidarymo, plastifikavimo ir išstūmimo judesius, sutrumpinant bendrą formavimo ciklo laiką 15–25%.
Darbo principas ir mašinos konfigūracija
Didelės{0}}greities tikslumo liejimo įpurškimas priklauso nuo tikslaus energijos kaupimo ir greito atpalaidavimo. Aušinimo fazės metu hidraulinė alyva spaudžiama į azotu pripildytus{2}}akumuliatorius. Pradėjus įpurškimą, per mažiau nei 10 milisekundžių atsidaro didelio -reagavimo proporciniai servo vožtuvai, nukreipdami sukauptą tūrį tiesiai į įpurškimo cilindrą.
Mašinų architektūra ir pagrindiniai mazgai
Tvirtinimo blokas
Tailstock plokštelė: tvirtas konstrukcinis plieninis korpusas, pritvirtintas tiesiai prie rėmo.
Judanti plokštė (tiesinis bėgis-vadomas): palaikoma sunkių-linijinių judesių blokų, kad būtų išvengta nulenkimo veikiant dideliam formos svoriui.
Stacionari plokštelė: standartiniai varžtų modeliai, skirti tvirtinti formoms.
Pririšimo-strypai: preciziškai-šlifuotas, kietas-chromuotas konstrukcinis plienas.
Įpurškimo vienetas
Bunkeris ir padavimo anga: kontroliuojama vandeniu{0}}aušinama tiekimo zona.
Bimetalinis barelis ir varžtas: sukurtas taip, kad būtų atsparus dilimui nuo abrazyvinių dervų.
Dvigubi-įpurškimo cilindrai: subalansuota simetriška pavaros konfigūracija.
Maitinimo ir valdymo posistemis
Hidrauliniai akumuliatoriai: aukšto{0}}slėgio azoto rezervuarai, užtikrinantys didelį-įpurškimo srautą.
Realiojo laiko-servo-vožtuvo valdiklis: aukšto-dažnio atsako kilpa mikrosekundžių vykdymui.
Posistemio išsamios specifikacijos
Sraigtas ir statinė: nitriduota arba bimetalinė konstrukcija (Fe{0}}pagrindo arba Ni- lydinio danga), kad būtų atsparūs abrazyviniams užpildams (iki 40 % stiklo pluošto) ir korozinėms dervoms (FR priedai).
Užveržimo mechanizmas: didelio{0}}greičio 5- taškų dvigubas perjungimas arba hidraulinė cilindro sistema, sukonfigūruota su grūdintais kaiščiais ir savaime sutepančiomis įvorėmis.
Hidraulinis posistemis: kintamo{0}}tūrio servo siurbliai kartu su aukšto-dažnio atsako proporcingais vožtuvais, išdėstytais tiesiai greta įpurškimo kolektoriaus.
Valdymo sistema: realaus laiko Ethernet magistralės sistema (pvz., EtherCAT), kurios ciklo nuskaitymo laikas yra mažesnis nei 1 ms, kad būtų galima tiksliai valdyti V/P (greičio{2}}į{3}}slėgį).
Techniniai privalumai
Tikslus įpurškimo perjungimas
Slėgio valdymo algoritmai nuolat stebi ertmės ir hidraulinės grandinės slėgį. Valdiklis vykdo slėgio perjungimą nuo greičio -į- 0,5 ms lange, išlaikant pagalvėlės svyravimą +-0.2 mm ribose visuose iš eilės kadruose. Taip išvengiama kriauklės žymių ir blykstės ant kelių{6}}ertmių tikslių komponentų.
Sumažintas energijos suvartojimas
Servo{0}}hidraulinės pavaros platformose naudojamos uždarojo-ciklo siurblių sistemos, kurios sunaudoja nulinės galios buvimo ir aušinimo etapais. Palyginti su fiksuoto-tūrinio siurblio sistemomis, energijos suvartojimas sumažėja 30–55 %, atsižvelgiant į ciklo konfigūraciją.
Prailgintas liejimo įrankio tarnavimo laikas
Integruota žemo slėgio{0}}apsauga nuo pelėsių veikia per visą plokštelės eigos eigą. Jei prieš visišką gnybto blokavimą aptinkamas pasipriešinimas, viršijantis 50 N, suspaudimo eiga akimirksniu sustoja ir per 15 milisekundžių apsisuka, apsaugodama subtilius šerdies kaiščius ir slydiklius.
Tipinės programos
Medicininės ir laboratorinės vienkartinės eksploatacinės medžiagos
Produktai: mikro{0}}centrifugos vamzdeliai, pipetės antgaliai, luer-lock jungtys, švirkštų vamzdeliai, kelių šulinėlių plokštelės.
Techninis poreikis: kelių{0}}ertmių įrankiai (iki 128 ertmių), gamyba be mirksėjimo, ISO 7/8 klasės suderinamumas su švariomis patalpomis, nulinis sutepimas ant trauklių.
Pagrindiniai medicininio produkto parametrai
|
Produkto tipas |
Tipiškas sienos storis |
Ciklo laiko tikslas |
Medžiagos klasė |
|
Pipetės antgalis (1–200 ul) |
0,35 mm |
4,2 sekundės |
Medicininis{0}}polipropilenas (PP) |
|
Švirkšto cilindras (5 ml) |
0,60 mm |
6,8 sekundės |
Medicininis{0}}polipropilenas (PP) |
Pakavimas ir greitai{0}}perkeliamos vartojimo prekės (FMCG)
Produktai: plonasienės-maisto talpyklos, dangteliai, kurių dangteliai yra aiškiai matomi, uždoriai, stalo įrankiai, IML (In-Mold Labeling) pakuotė.
Techninė paklausa: įpurškimo greitis viršija 600 mm/s, džiovinimo ciklai trumpesni nei 1,8 sekundės, nuolatinis nepertraukiamas veikimas.
Tikslioji elektronika ir jungtys
Produktai: plonos-plokštės-su{2}}plokštės jungtys, SIM kortelių dėklai, mikro-jungiklių korpusai, fotoaparato modulių rėmeliai.
Techninis poreikis: ypatingas matmenų stabilumas, aukštos temperatūros inžinerinių plastikų (LCP, PEEK) apdorojimas, vienodo plokštumo tolerancijos mažesnis nei 0,03 mm.
Medžiagų suderinamumas
|
Dervos / polimerai |
Apdorojimo reikalavimai |
Rekomenduojamas varžtų profilis |
Mašinos konfigūracija |
|
PP / PE |
Didelis lydalo srauto indeksas (MFI 30-100), greitas aušinimo greitis |
Aukšto{0}}homogeniškumo maišymo varžtas |
Didelės spartos{0}}akumuliatoriaus pavara |
|
PS / ABS / SAN |
Griežta šilumos kontrolė, mažas šlyties jautrumas |
Standartinis dozavimo varžtas |
Hidraulinis valdymas uždaru{0}}ciklu |
|
PC / PMMA |
Didelis lydalo klampumas, jautrumas įbrėžimams |
Bimetalinis{0}}dėvėjimuisi atsparus statinys |
Tikslus servo{0}}elektrinis įpurškimas |
|
LCP / PA66+GF / PBT |
Statinės temperatūra iki 400 laipsnių, labai abrazyvinė |
Grūdintas bimetalinis lydinys, mažas L/D santykis |
Aukštas slėgis, greitas įpurškimo greitis |
Konfigūravimo parinktys
Standartinė pagrindinės mašinos platforma
Bazinis modulis: standus rėmas, šerdies hidraulika ir standartinė valdymo konsolė.
1 parinkties kategorija: įpurškimo įrenginio parinktys
Aukšto-Slėgio Mažo-Šūvio surinkimas
Didelės{0}}tūrio plastifikavimo varžtas (barjeras / maišymo profiliai)
2 parinkties kategorija: prispaudimo ir plokštelės parinktys
SPI / EUROMAP tvirtinimo varžtų raštai
Pailginta dienos šviesa / padidintas išstūmimo smūgis
„Chrome“{0}}padengtos plokštės / švarių patalpų dangteliai
3 parinkties kategorija: vairavimo ir valdymo parinktys
Akumuliatoriaus stiprinimo modulis (skirtas įpurškimo greičiui iki 800+ mm/s)
Ertmės slėgio jutiklio sąsaja (suderinama su „Kistler“ / „Priamus“)
Integruotas „Hot Runner“ valdiklis (nuo 8 iki 64 zonų)
Gamybos procesas ir kokybės kontrolė
Kiekvienai mašinai prieš išsiunčiant taikomi standartizuoti gamybos ir kokybės patvirtinimo protokolai, kad būtų užtikrintas pakartotinis veikimas nuolatinėje pramoninėje aplinkoje.
Gamybos proceso eiga
Žaliavų ir liejinių tikrinimas: ultragarsinis defektų aptikimas ir įtempių{0}}atkaitinimas.
CNC apdirbimas: Tikslus plokščių ir staklių rėmų gręžimas, frezavimas ir paviršiaus šlifavimas.
Komponentų kokybės kontrolė: CMM (Coordinate Measuring Machine) matmenų patvirtinimas ir kieto{0}}chromo dangos storio patikrinimai.
Surinkimas ir vamzdynas: kietųjų{0}}vamzdžių montavimas ir elektros laidai atitinka CE standartus.
Gamyklinis priėmimo bandymas (FAT): 72 -val. nepertraukiamas sausas{2}} veikimas ir visos apkrovos įpurškimo našumo bandymas.
Kokybės kontrolės standartai
Plokštelės išlygiavimo patikrinimas: lazeriniai interferometrai tikrina judančios plokštės pasvirimą ir lygiagretumą per visą eigos ilgį.
Hidraulinio vientisumo bandymas: Slėgio linijose atliekami statinio slėgio bandymai, kai 1,5 karto didesnis už didžiausią vardinį darbinį slėgį 24 valandas.
Terminis patvirtinimas: infraraudonųjų spindulių termografija apžiūri visas elektros spintas ir variklio pavaras esant nuolatinei apkrovai, kad patikrintų šilumos išsklaidymą.
Tinkinimas ir OEM galimybės
Specializuotos varžtų ir cilindrų geometrijos:Pritaikytas skrydžio gylis, barjerinės zonos ir maišymo galvutės, sukurtos tam tikriems užpildų santykiams (stiklo pluoštas, mineraliniai milteliai, anglies pluoštas).
Automatikos integravimas:Standartizuotos „Euromap 67“ / „Euromap 73“ sąsajos, skirtos šoninio-ir viršutinio-įvedimo robotų ginklams, IML sistemoms ir automatinėms regėjimo tikrinimo stotims.
Specializuotos spalvų ir prekės ženklo parinktys:Mašinų gaubtai, saugos apsauga ir sąsajos vizualinis išdėstymas, pritaikytas pagal kliento įmonės įrangos standartus.
Citatai reikalinga techninė informacija
Norėdami pateikti tikslų techninį pasiūlymą ir komercinę citatą, pateikite šiuos inžinerinius parametrus:
Dalies informacija:2D techniniai brėžiniai (PDF) arba 3D CAD failai (STEP/IGS), nurodantys matmenis, sienelės storio pasiskirstymą ir projektuojamą paviršiaus plotą.
Dervos specifikacijos:Tikslus medžiagos prekės ženklas, klasė, užpildo turinys (pvz., PA{0}}% GF) ir PFI vertė.
Gamybos reikalavimai:Tikslinis ciklo laikas, reikalinga valandinė produkcija, formos ertmės išdėstymas (pvz., 8, 16 arba 32 ertmės) ir karšto/šalto bėgio konfigūracija.
Formos specifikacijos:Bendri formos matmenys (P x P x A), bendras formos svoris, minimalaus/maksimalaus formos aukščio reikalavimai ir ežektorių raštas.
Gamyklos patalpos:Įrenginio darbinė įtampa/dažnis (pvz., 480V/60Hz arba 400V/50Hz), galima aušinimo vandens talpa ir aplinkos darbinės temperatūros diapazonas.
DUK
Kl.: kuo didelės spartos{0}}liejimo mašina skiriasi nuo standartinės mašinos?
A: Didelės spartos mašinose naudojami hidrauliniai akumuliatoriai arba hibridinės servo{1}}elektrinės pavaros, kad įpurškimo greitis būtų nuo 300 mm/s iki 800+ mm/s, palyginti su 100–150 mm/s standartiniuose įrenginiuose. Džiovinimo ciklo laikas sumažinamas iki mažiau nei 2,0 sekundės dėl sustiprintų plokščių konstrukcijos, didesnio siurblio pajėgumo ir sinchronizuotų mašinos judesių.
Kl.: Kaip išlaikomas{0}}kadravimo-nuoseklumas esant dideliam greičiui?
A: Nuoseklumas palaikomas naudojant aukšto -dažnio uždarojo-kilpos servo-vožtuvus (reakcijos laikas mažesnis nei 10 ms), kartu su 1 ms valdiklio ciklo laiku. Ši sąranka užtikrina tikslų greičio -į-slėgį (V/P) perjungimo taško stebėjimą ir vykdymą, atsižvelgiant į varžto padėtį arba ertmės slėgio grįžtamąjį ryšį.
Kl.: Ar šios mašinos gali apdoroti stiklu{0}}užpildytas arba abrazyvines medžiagas?
A: Taip. Abrazyvinėms dervoms (pvz., PA66 su 30-50 % stiklo pluoštu) mašinos sukonfigūruotos su bimetalinėmis statinėmis, išklotomis volframo karbido lydiniais, ir varžtais, padengtais HVOF (didelio -greičio deguonies kuro) danga, kad būtų atsparus mechaniniam susidėvėjimui ir cheminiam poveikiui.
Kl.: Kokie techninės priežiūros intervalai reikalingi hidraulinėms sistemoms su akumuliatoriumi{0}}?
A: Azoto įkrovimo{0}}slėgis akumuliatoriuose turi būti tikrinamas kas 6 mėnesius. Hidraulinės alyvos filtravimo kilpos turi išlaikyti ISO 4406 švarumo lygį 16/14/11 arba aukštesnį, o visa skysčio analizė atliekama kas 4000 darbo valandų.
Populiarus Žymos: didelio greičio liejimo mašina tiksliam liejimui, Kinijos greitaeigė įpurškimo mašina tiksliojo liejimo gamintojams, tiekėjams, gamyklai