


Servo įpurškimo liejimo mašinos
↵
Servo įpurškimo mašinų gamintojas
Renkantis hidraulinę liejimo įrangą, skirtą vidutinės{0}}ir-didelės apimties{2}} gamybai, reikia subalansuoti energijos sąnaudas, tikslumą, ciklo trukmę ir mašinos ilgaamžiškumą. Šiuolaikinė servo-hidraulinė technologija pašalina tradicinių fiksuoto-tūrinio siurblių sistemų šiluminį ir elektrinį neefektyvumą, kartu užtikrindama gnybtų stabilumą ir didelį sukimo momentą, reikalingą inžinerinėms dervoms.
Šiame techniniame vadove aprašomos našumo specifikacijos, hidraulinės konfigūracijos, dydžio formulės ir mechaninės parinktys, skirtos inžinierių komandoms, pirkimų vadovams ir gamyklos operacijų direktoriams, vertinantiems servo liejimo mašinas, skirtas pramoniniam mastui -didinti arba modernizuoti.


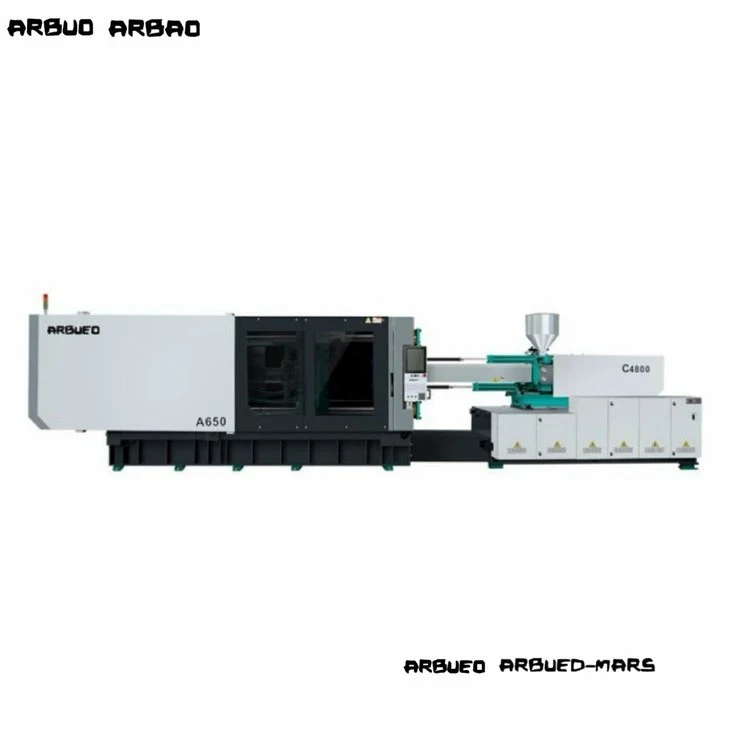
Servo įpurškimo mašinų apžvalga
Servo liejimo mašinoje naudojama dinamiška uždaro{0}}ciklo servovariklio sistema, skirta kintamo-tūrio arba fiksuotos{2}}pavaros vidiniams siurbliams valdyti. Skirtingai nuo įprastų hidraulinių mašinų, kuriose indukciniai varikliai nuolat dirba vardiniais sūkiais, nepaisant proceso fazės, servo-varoma sistema akimirksniu moduliuoja variklio greitį ir sukimo momentą, atsižvelgdama į slėgio ir srauto poreikius realiuoju laiku.
Ne{0}}veiksmo fazėmis-, tokiomis kaip aušinimas, formavimo pauzė arba roboto išmetimas-, servovariklis nukrenta iki beveik-nulio RPM. Šis darbo pakeitimas duoda tris pagrindinius privalumus:
Energijos taupymas:Sumažina hidraulinės energijos sąnaudas nuo 30 % iki 70 %, palyginti su standartinėmis fiksuoto{2} poslinkio sistemomis.
Šilumos valdymas:Sumažina hidraulinio skysčio kaitinimą dėl trinties, sumažina alyvos aušintuvo vandens poreikį ir pailgina alyvos tarnavimo laiką.
Pakartojamumas:Reagavimo laikas yra mažesnis nei 50 ms uždaro-ciklo įpurškimo slėgio ir padėties valdymui, užtikrinant mažesnį kadrų-į-svorį.
Mašinos konfigūracijos
Įpurškimo vienetas:
Servo variklis ir pavara
Nitriduotas varžtas ir statinė
Linijinis kreipiamasis bėgių vežimas
PRIJUNGIMAS:
Dvigubas{0}}kinematikos perjungimas
Lietaus plieno plokštelė (optimizuota FEA)
Automatinis hidraulinis štampas{0}}Aukščio reguliavimas
SERVO-HIDRAULINĖS JĖGOS PAKETINĖ:
Nuolatinis magnetas kintamosios srovės servo variklis
Vidinis pavarų siurblys
Aukšto{0}}reagavimo valdiklis
Penkių-taškų dvigubo-perjungimo sistema: optimizuoja mechaninį pranašumą, siūlydama greitą plokštelės judėjimą esant žemam slėgiui ir didelę mechaninę fiksavimo jėgą galutinai uždarant.
FEA-Optimizuotos kaliojo ketaus plokštės: sferoidinės grafito geležies plokštės su mažo -kreipimo konstrukcinėmis briaunomis, užtikrinančiomis vienodą suspaudimo slėgio pasiskirstymą visoje formos paviršiuje.
Automatinė tepimo sistema: centralizuotas tūrinis tepalo paskirstymas, tiekiantis išmatuotą tepalą į strypų įvores ir perjungimo kaiščius, taip sumažindamas kaiščių susidėvėjimą ir dalelių užteršimą.
Hidraulinis štampo-aukščio reguliavimas: pavara{1}}varomas plokštumos aukščio reguliavimas su skaitmeniniu koduotuvo stebėjimu, kad būtų galima greitai pakeisti formos sąranką.
Dviejų{0}}cilindrų subalansuotas vežimėlis: dvigubi hidrauliniai cilindrai įpurškimo metu veikia subalansuotas ašines jėgas, kad būtų išvengta purkštuko nesutapimo ir pakreipimo.
Bimetalinis / nitriduotas varžtas ir cilindras: standartinė SACM 645 nitriduoto plieno statinė su volframo -karbido bimetaliniais įdėklais, skirtais stiklu{2}} užpildytoms inžinerinėms dervoms.
Linijinis kreipiamojo bėgio judėjimas: mažos-trinties linijinio judesio kreipiamieji bėgeliai ant įpurškimo vežimėlio sumažina mechaninį strypą-slydimą mikro-dozavimo ir didelio{3}}greičio įpurškimo metu.
Produktų sąrašas
Modelis: A100 Compact
Suspaudimo jėga: 1000 kN
Pririšimo- tarpas (A x V): 360 x 360 mm
Įpurškimo talpa (PS): 145 g
Maksimalus sistemos slėgis: 17,5 MPa
Tikslinė taikymas: maža tiksli elektronika, jungtys, mazgai-
Modelis: A170 Standartinis
Suspaudimo jėga: 1700 kN
Pririšimo- tarpas (A x V): 460 x 460 mm
Įpurškimo talpa (PS): 280 g
Maksimalus sistemos slėgis: 17,5 MPa
Tikslas: Techniniai komponentai, medicininiai korpusai, dangteliai
Modelis: A230 Universalus
Suspaudimo jėga: 2300 kN
Pririšimo- tarpas (A x V): 530 x 530 mm
Įpurškimo talpa (PS): 450 g
Maksimalus sistemos slėgis: 17,5 MPa
Tikslas: Buitinės technikos dalys, plataus vartojimo prekės, įdėklų formavimas
Modelis: A290 Heavy{1}}Duty
Suspaudimo jėga: 2900 kN
Pririšimo- tarpas (A x V): 620 x 620 mm
Įpurškimo talpa (PS): 720 g
Maksimalus sistemos slėgis: 17,5 MPa
Tikslas: automobilių vidaus apdaila, pramoninių vamzdžių jungiamosios detalės
Modelis: A390 High{1}}Volume
Suspaudimo jėga: 3900 kN
Pririšimo- tarpas (A x V): 710 x 710 mm
Įpurškimo talpa (PS): 1 250 g
Maksimalus sistemos slėgis: 17,5 MPa
Tikslinė taikymas: giliai{0}}traukiami konteineriai, dideli korpusai, automobilių dangčiai
Modelis: A550 Industrial
Suspaudimo jėga: 5500 kN
Pririšimo- tarpas (A x V): 830 x 830 mm
Įpurškimo talpa (PS): 2 100 g
Maksimalus sistemos slėgis: 17,5 MPa
Tikslas: didelės konstrukcinės plokštės, dėžės, kelių{0}}ertmių automobilių komponentai
Pagrindinės techninės savybės
Uždarojo{0}}ciklo magistralės valdymo architektūra:
Valdiklio-to{1}}servo ryšys naudoja EtherCAT arba CANopen protokolus, palaikydamas valdymo kilpos atsako ciklus iki 1 ms.
Didelio{0}}tikslumo tiesiniai keitikliai:
Absoliutūs optiniai / varžiniai padėties kodavimo įrenginiai su 0,01 mm skiriamąja geba, sumontuoti suspaudimo, įpurškimo ir išstūmimo ašyse, kad būtų galima gauti grįžtamąjį ryšį.
PID statinės temperatūros zonos:
Kelių -zonų SSR (Solid State Relay) šildymo valdymas su PID savaiminio-derinimo algoritmais palaiko statinės zonos leistinus nuokrypius +/- 1 laipsnių C ribose.
Žemo slėgio{0}}apsauga nuo pelėsio:
Kintamo slėgio ir greičio nustatymai stebi pelėsių uždarymą; jautraus sukimo momento{0}}jutimo algoritmai nedelsiant suaktyvina pelėsių pasikeitimą, jei susiduriama su pasipriešinimu.
Pagrindinės traukimo ir atsukimo sąsajos:
Integruotos programuojamos hidraulinės šerdies ištraukimo sekos (standartinis 2 grandinių) su hidraulinių atsukimo variklių galimybėmis.
Servo hidraulinė sistema ir energijos valdymas
DINAMINĖS VALDYMO KILPOS SEKA:
System Controller ->Siunčia skaitmeninę greičio / slėgio komandą į servo pavarą
Servo Drive ->Valdo nuolatinio magneto kintamosios srovės servo variklį
AC Servo Motor ->Varo vidinį pavarų siurblį
Internal Gear Pump ->Maitina hidraulines pavaras
Pressure Transducer ->Sistemos valdikliui siunčia{0}}realaus laiko slėgio / srauto grįžtamąjį ryšį
Sistemos architektūra
Maitinimo blokas suporuoja nuolatinį magnetinį sinchroninį variklį (PMSM) su mažo{0}}triukšmo vidiniu krumpliaračio siurbliu. Sistemos slėgis nuolat stebimas skaitmeniniu keitikliu, sumontuotu tiesiai ant siurblio išleidimo kolektoriaus.
Dinaminė valdymo kilpa
Mašinos valdiklis apskaičiuoja reikiamą srautą (Q) ir slėgį (P) konkrečiai mašinos fazei (pvz., palaikymo slėgis, plastifikavimas arba plokštelės eiga).
Signalai siunčiami į servo pavarą per skaitmeninę lauko magistralę.
Servo pavara reguliuoja variklio greitį (n), kad reguliuotų srautą, ir reguliuoja variklio sukimo momentą (tau), kad reguliuotų sistemos slėgį.
Slėgio grįžtamojo ryšio kilpos dažnis veikia 2 kHz, iš karto sumažindamas variklio sūkių dažnį, kai palaikomas slėgis arba atvėsinamas iki parengties režimo lygio, taip užkertant kelią energijos švaistymui virš apsauginių vožtuvų.
Servo prieš įprastinę hidraulinę sistemą
Įprastas: kintamosios srovės indukcinis variklis (pastovus greitis)
Servo hidraulika: nuolatinio magneto servo variklis (kintamo greičio)
Poveikis: pašalina energijos suvartojimą, kai mašina neveikia.
Įprasta: pradinis lygis (100 %)
Servo hidraulika: sumažinimas nuo 30% iki 70%.
Poveikis: mažesnės veiklos išlaidos vienam kadrui.
Įprasta: aukšta (aplenkimo vožtuvo aplinkkelis generuoja šilumą)
Servo hidraulika: mažas (tiekia tik pageidaujamą alyvos kiekį)
Poveikis: sumažina aušintuvo apkrovą ir sulėtina alyvos oksidaciją.
Įprasta: pradinis lygis (100 %)
Servo hidraulika: sumažinimas nuo 50% iki 70%.
Poveikis: Sumažėja įrenginio komunalinių paslaugų reikalavimai.
Įprasta: +/- 0.5% iki +/- 0.8%
Servo hidraulika: +/- 0.1% iki +/- 0.3%
Poveikis: sumažina sandarių{0}}tolerancijos inžinerinių dalių laužo skaičių.
Įprasta: nuo 100 ms iki 150 ms
Servo hidraulika: mažiau nei 40 ms
Poveikis: greitesnis ciklo inicijavimas ir slėgio žingsnio valdymas.
Įprasta: nuo 75 dBA iki 85 dBA
Servo hidraulika: mažiau nei 70 dBA
Poveikis: gerinamas parduotuvės{0}}grindų aplinkos saugos laikymasis.
Techninės specifikacijos
Bendrieji mechaniniai parametrai (reprezentacinė platforma A290)
Tvirtinimo blokas:
Suspaudimo jėga: 2900 kN
Atidarymo eiga: 580 mm
Atstumas tarp tvirtinimo strypų (H x V): 620 mm x 620 mm
Maks. Formos aukštis: 650 mm
Min. Formos aukštis: 220 mm
Išstūmimo eiga: 160 mm
Išmetimo jėga: 77 kN
Įpurškimo blokas (varžtas B dydis):
Varžto skersmuo: 55 mm
L/D santykis: 20:1
Teorinis įpurškimo tūris: 522 cm3
Šūvio svoris (PS): 475 g
Įpurškimo greitis: 210 cm3/sek
Maks. Įpurškimo slėgis: 178 MPa
Varžto greitis (maks.): nuo 0 iki 190 aps./min
Pavara / Hidraulika / Elektra:
Sistemos slėgis: 17,5 MPa
Servo variklio galia: 37 kW
Šildytuvo juostos galia: 16,5 kW
Alyvos bako talpa: 380 l
Mašinos matmenys (I x P x A): 6,2 m x 1,6 m x 2,1 m
Sausos mašinos svoris: 9,2 metrinės tonos
Kaip pasirinkti
1 veiksmas: suspaudimo jėgos apskaičiavimas
2 veiksmas: kadro dydžio ir tūrio patvirtinimas
3 veiksmas: matmenų tinkamumo patikrinimas (raištis{1}}juosta ir dienos šviesa)
4 veiksmas: įpurškimo slėgio analizė
5 veiksmas: plastifikavimo greičio įvertinimas
6 veiksmas: pagalbinių ir pagrindinių hidraulinių grandinių konfigūracija
Nustatykite reikiamą gnybtų tonažą, atsižvelgdami į bendrą numatomą detalės plotą ir bėgių sistemą, padaugintą iš specifinio polimero slėgio ertmėje:
Suspaudimo jėga (kN)=[Projektuojamas plotas (cm2) x ertmės slėgis (bar) / 100] x saugos koeficientas (1,1–1,2)
Etaloniniai ertmės slėgiai:
Poliolefinas (PE/PP): 300–450 barų
Inžinerinės dervos (PC, ABS, PA): 500–800 barų
Plonas{0}}pakavimas: 800–1100 barų
Suderinkite dalies masę su mašinos įpurškimo talpa. Pasirinkite varžto dydį, kai reikalingas šūvio tūris (detalė + bėgis) sunaudoja nuo 30% iki 80% didžiausios statinės srovės talpos:
Mažiau nei 20 % statinės talpa: kyla pavojus, kad derva suyra dėl per ilgo buvimo laiko įkaitintoje statinėje.
Didesnė nei 80 % statinės talpa: riboja plastifikavimo konsistenciją ir sumažina šratų -į-šilumą vienodumą.
Patikrinkite, ar formos plotis ir aukštis atitinka horizontalią ir vertikalią juostos{0}}atstumą (H x V).
Užtikrinkite, kad minimalūs ir didžiausi formos aukščio matmenys atitiktų formos storį.
Įsitikinkite, kad ištraukiant roboto galo-įrankį-(EOAT), kad minimalus atidarymo smūgis būtų pakankamai erdvės dalims išvalyti.
Gamyba ir kokybės kontrolė
Plokštės apdirbimo tikslumas:Plokštės apdirbamos ant 5 ašių CNC horizontalių portalinių apdirbimo centrų, kad būtų užtikrintas 0,05 mm plokštumos leistinas nuokrypis per montavimo paviršius.
Streso mažinimas ir terminis gydymas:Mašinų rėmai ir plokščių liejiniai patiria terminį įtempį{0}}atkaitinimą, kad būtų išvengta konstrukcijos deformacijos esant nuolatinėms vardinėms suspaudimo apkrovoms.
Hidraulinės sistemos bandymas:Hidrauliniai blokai valomi ultragarsu; sistemos bandomos esant 1,25x maksimalų darbinį slėgį, kad būtų patikrintas sandariklio vientisumas ir nulinis vidinis nuotėkis.
Sausos eigos lygiavimas:Kiekvienai sukomplektuota mašina prieš išsiuntimą atliekamas privalomas 48-valandžių nepertraukiamo-sauso veikimo bandymas, kurio metu tikrinami judesio šiluminiai ženklai, strypo įtempimo pusiausvyra ir triukšmo ribos.
Kokybės standarto laikymasis:Pagaminta pagal ISO 9001 kokybės vadybos sistemas; Patvirtinta CE atitiktis mechaniniams apsauginių blokų, elektros saugos (EN 60204-1) ir hidraulinės saugos standartams.

Automobilių komponentai
Tikslinės dalys: durų apmušalai, ŠVOK žaliuzės, variklio dangčiai
Reikalavimai: Didelis konstrukcijos stiprumas, mažos kriauklės žymės, matmenų nuoseklumas aplinkos temperatūros diapazonuose.
Dervos: PP + 30 % stiklo pluoštas, ABS/PC lydiniai, PA66.
Pagrindinė mašinos funkcija: kelių{0}}pakopų įpurškimo greičio profilis ir pagrindinės traukimo parinktys sudėtingiems formų slankikliams.
Elektros ir Elektronikos
Tikslinės dalys: relių korpusai, gnybtų blokai, tikslūs rėmai
Reikalavimai: Griežti leistini nuokrypiai, nulinis blyksnis atsiskyrimo linijose, tikslus kaiščio įjungimas.
Dervos: PBT, LCP, antipirenas ABS, polikarbonatas.
Pagrindinė įrenginio savybė: didelio-reagavimo uždaro-ciklo įpurškimo slėgio valdymas, kad būtų išvengta per-pakavimo mikro-struktūrų.
Pramonės ir statybos produktai
Tikslinės dalys: vamzdžių jungiamosios detalės, vožtuvai, kabelių riebokšliai
Reikalavimai: gilaus-traukimo įpurškimo galimybės, didelis lydalo tiekimas, storas-sienos dalių sandarinimas be tuštumų susidarymo.
Dervos: standus PVC, HDPE, PPR.
Pagrindinė mašinos savybė: didelio{0}}sukimo momento hidraulinio plastifikavimo varikliai, suporuoti su optimizuotais didelio{1}}dėvėjimosi bimetaliniais varžtų profiliais.
Specializuoti varžtų ir vamzdžių mazgai:
UPVC sraigtai su aukšta{0}}chromo danga ir specializuoto dizaino antgaliais.
Korozijai{0}}atsparios pilnos-bimetalinės statinės, skirtos fluoropolimero apdorojimui.
Maišymo galvutės geometrijos (Maddock / maišymo kaiščiai) pagrindiniam mišinio dispersijai.
Hidraulinės modifikacijos:
Akumuliatoriaus-pagalbinio didelio-greičio įpurškimo sistemos, skirtos plonasienei{2}}.
Nepriklausoma dvigubo{0}}siurblio hidraulinė sąranka, skirta vienu metu judėti gnybtui ir plastifikuoti (lygiagretus atstatymas).
Hidrauliniai akumuliatoriai greitam įpurškimo greičio atsakui.
Automatikos ir sąsajos parinktys:
EUROMAP 63 arba SPI robotų automatizavimo sąsajos.
EUROMAP 73 / ANSI B11.20 saugos sąsajos protokolai robotų integravimui.
Hot{0}}runner valdiklio integravimas tiesiai į mašinos HMI ekraną.

Susijusios mašinos
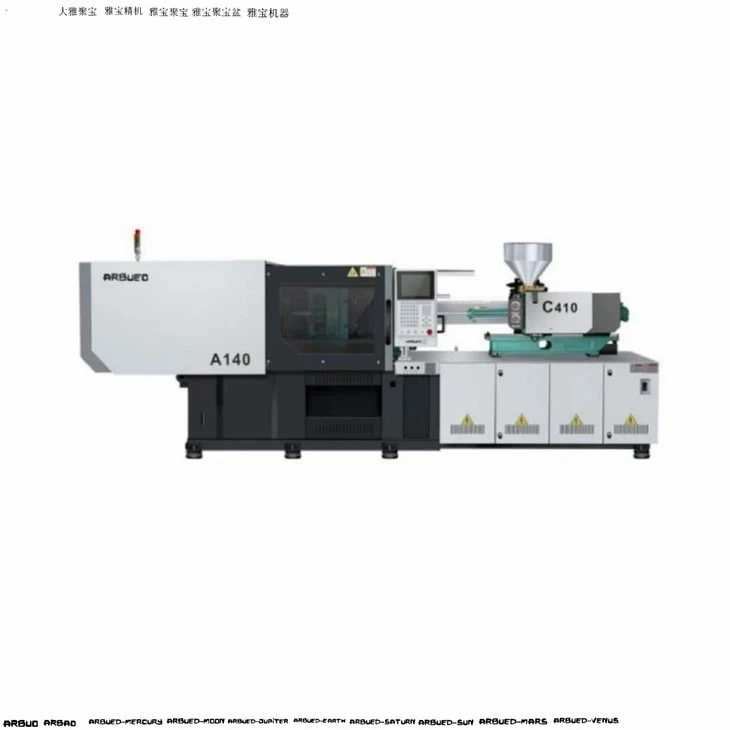
Didelės spartos{0}}servo įpurškimo liejimo mašinos: Optimized for thin-wall packaging, featuring accumulator support, upgraded injection speed (>300 mm/s) ir greito perjungimo kinematika.
Dvi-Servo įpurškimo liejimo mašinos:Sukurta didelėms konstrukcinėms dalims (800T iki 3500T), siūlo mažesnį plotą, pailgintą atidarymo eigą ir tiesioginį hidraulinį suspaudimą.
Kelių-medžiagų / dviejų-spalvų mašinos:Įrengti dvigubi įpurškimo įtaisai (L-formos, lygiagrečios arba „Piggyback“ sąrankos) ir integruoti sukamieji stalai, skirti lieti daug-.
Vertikalios servo įpurškimo liejimo mašinos:Vertikalios suspaudimo ir vertikalios įpurškimo konstrukcijos, optimizuotos rankiniam arba automatiniam įdėklų formavimui.
DUK

Prašyti kainos pasiūlymo
Reikia pagalbos pasirenkant tinkamą gnybtų tonažą, varžto dydį arba pagalbinę sąsają jūsų liejimo linijai? Toliau pateikite savo gamybos specifikacijas, kad gautumėte išsamų techninį pasiūlymą, mašinos išdėstymo brėžinį ir citatą.
Tikslinės dalies matmenys (I x P x A mm):
Plastikinės dervos tipas ir klasė:
Dalies svoris (g) ir ertmių skaičius:
Numatomas / būtinas ciklo laikas (sek.):
Įrenginio standartinė įtampa (pvz., 480V 3PH 60Hz / 400V 3PH 50Hz):
Techninės pagalbos inžinieriai gali atlikti formų išdėstymo patvirtinimą ir apkabos tonažo skaičiavimus prieš pateikdami užsakymą.
Esame profesionalūs servo liejimo mašinų gamintojai ir tiekėjai Kinijoje, specializuojamės teikti aukštos kokybės pritaikytas paslaugas. Nuoširdžiai sveikiname jus čia, mūsų gamykloje, parduodant didmenines servo liejimo mašinas. Dėl kainų konsultacijos susisiekite su mumis.