
Aukštos-hibridinės liejimo mašinos
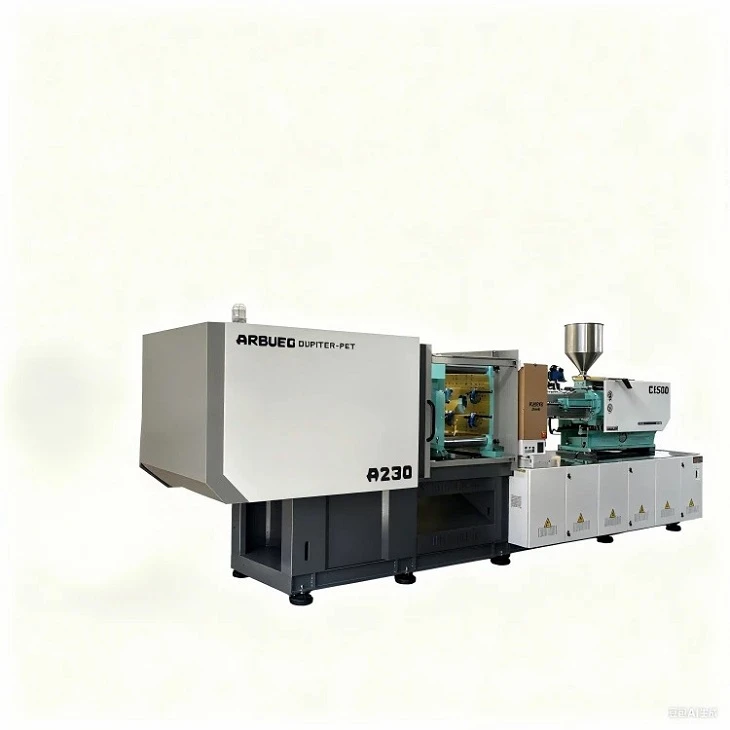
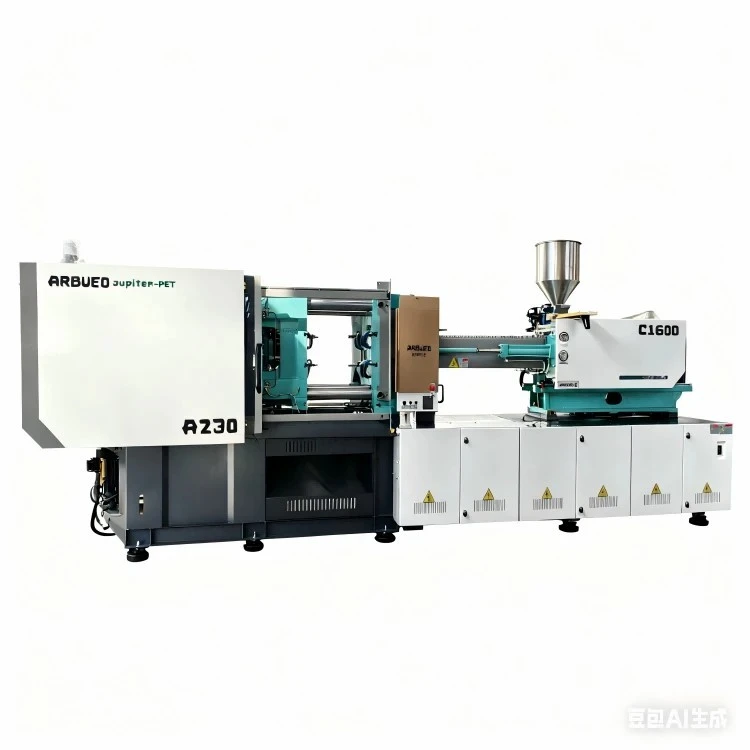
Šioje hibridinėje įpurškimo formavimo mašinoje elektrinis servo{0}}įpurškimas sujungiamas su hidrauliniu suspaudimo bloku. Tiesioginė servo elektrinė pavara atlieka plastifikavimą ir įpurškimą, todėl pakartojamumas yra +/-0,01 mm, atsižvelgiant į šūvio svorį ir padėtį. Hidraulinis pririšimo{6}}suspaudimas užtikrina tvirtą laikymo jėgą kelių ertmių, aukšto slėgio formavimui nenaudojant daug elektros energijos.
Sukurtas plonasienei -pakuotei, medicininiams komponentams ir optinei-elektronikai, šis įrenginys užpildo atotrūkį tarp visiško-hidraulinio tvirtinimo stabilumo ir visiško-elektrinio tikslumo. Palyginti su standartinėmis hidraulinėmis mašinomis, energijos sąnaudos sumažėja 30–50 %, o standartiniuose modeliuose sauso ciklo laikas sutrumpėja iki mažiau nei 1,2 sekundės.
|
Metrika |
Diapazonas / vertė |
|
Suspaudimo jėga |
100 tonų – 800 tonų (1 000 kN – 8 000 kN) |
|
Įpurškimo greitis |
Iki 800 mm/s (pagalba akumuliatoriui) |
|
Šūvio svorio pakartojamumas |
+/-0.01% – +/-0.03% |
|
Padėties tikslumas |
+/-0,01 mm (uždarojo ciklo linijinis optinis kodavimo įrenginys) |
|
Energijos mažinimas |
30% – 50% palyginti su kintamo siurblio hidraulika |
|
Standarto atitiktis |
CE, ISO 9001, ANSI/SPI B151.1 |
Pagrindinės specifikacijos
|
Parametras |
150 tonų modelis |
300 tonų modelis |
500 tonų modelis |
|
Suspaudimo jėga |
1500 kN |
3000 kN |
5000 kN |
|
Pririšimo{0}} tarpas (A x V) |
460 x 460 mm |
660 x 660 mm |
820 x 820 mm |
|
Plokštelės dydis (A x V) |
680 x 680 mm |
960 x 960 mm |
1 200 x 1 200 mm |
|
Formos atidarymo eiga |
420 mm |
600 mm |
800 mm |
|
Maks. Formos aukštis |
500 mm |
680 mm |
850 mm |
|
Min. Formos aukštis |
180 mm |
280 mm |
350 mm |
|
Varžto skersmens parinktys |
A: 32 mm / B: 36 mm / C: 40 mm |
A: 45 mm / B: 50 mm / C: 55 mm |
A: 65 mm / B: 70 mm / C: 75 mm |
|
Įpurškimo greitis (A-varžtas) |
185 cm3/s (standartinis) / 450 cm3/s (pagal) |
310 cm3/s (standartinis) / 600 cm3/s (pagal) |
580 cm3/s (standartinis) / 800 cm3/s (pagal) |
|
Maks. Įpurškimo slėgis |
2350 barų |
2150 barų |
2000 barų |
|
Išstūmimo smūgis |
120 mm |
160 mm |
200 mm |
|
Išstūmimo jėga |
42 kN |
78 kN |
110 kN |
Pagrindinės savybės
Lygiagretaus judėjimo galimybė:Elektrinis plastifikavimas vyksta kartu su formos atidarymu, išstūmimo judesiais ir šerdies -traukimo operacijomis. Tai sumažina bendrą ciklo laiką 15–25%.
Uždarojo{0}}ciklo servo elektrinis įpurškimas: A high-torque servo motor directly drives the ball screw for injection acceleration (>2.0G). Slėgio keitikliai pateikia grįžtamąjį ryšį realiuoju laiku-1 kHz atrankos dažniu.
Standžios plokštės ir hidraulinė suspaudimo konstrukcija:Baigtinių elementų analizės (FEA) optimizuotos plokštelės sumažina deformaciją esant visu tonažo kiekiui. Hidraulinis suspaudimas palaiko tolygų įtempių pasiskirstymą tarp surišimo strypų, todėl pailgėja formos įrankio tarnavimo laikas.
Aktyvus energijos atkūrimas:Stabdžių energija, sukurta lėtėjimo fazių metu, grįžta į maitinimo grandinę, sumažindama šiluminę apkrovą spintoje ir sumažindama elektros suvartojimą.
Alyvos{0}}be pelėsio parinktys:Surišimo strypuose ir formų plokštėse naudojamos savaime-tepančios grafito-įmirkytos įvorės. Tai pašalina skystų tepalų kiekį pelėsių zonoje ir atitinka ISO 7 klasės švarios patalpos reikalavimus.
Techniniai privalumai
Hibridinės pavaros architektūra
Nepriklausomos pavaros sistemos patenkina specifinius kinematikos poreikius:
Elektrinė ašis (plastifikavimas ir įpurškimas): pašalina hidraulinio skysčio trinties nuostolius dideliu{0}}greičiu įpurškimo metu. Atsako delsa sumažėja nuo 50 ms (hidrauliniai servo vožtuvai) iki mažiau nei 10 ms (elektrinė servo pavara).
Hidraulinė ašis (užspaudimas ir šerdies traukimas): užtikrina tikslų aukšto{0}}slėgio išlaikymą be nuolatinės elektros variklio apkrovos, kai sukimo momentas sustoja.
Šiluminis ir klampos kompensavimas
Neapdorotų dervų klampumo pokyčiai, atsirandantys dėl šlifavimo santykio arba aplinkos{0}}grindų temperatūros pokyčių, koreguojami automatiškai. Purkštuko viduje esantys slėgio jutikliai matuoja tikrąjį lydalo slėgį didžiausio įpurškimo metu. Valdiklis moduliuoja greitį ir V/P perėjimo taškus po-po-kad užtikrintų vienodą ertmės užpildymą.
Hidraulinės alyvos valdymas
Kadangi hidraulinė galia skirta prispaudimui ir išmetimui, bendra alyvos talpa sumažėja 60 %, palyginti su visa{1}}hidrauline sąranka. Alyvos darbinė temperatūra išlieka žemesnė nei 42 laipsniai, kai visiškai gaminama, todėl alyvos aušintuvams nereikia aušinti vandens, o hidraulinio skysčio tarnavimo laikas pailgėja iki daugiau nei 20 000 darbo valandų.
Tipinės programos
Medicinos prietaisai ir diagnostika
Komponentai: Luer lock jungtys, švirkštų cilindrai, mikrofluidiniai lustai, pipetės antgaliai, kraujo paėmimo vamzdeliai.
Reikalavimai: ISO 7 klasės švarių patalpų laikymasis, nulinė alyvos užteršimo rizika, laisvos atskyrimo linijos, šūvio svorio pokytis mažesnis nei 0,05 %.
Plonas{0}}pakavimas
Komponentai: maisto talpyklos,{0}}neatsilaužimo dangteliai, medicininiai buteliukai, kosmetiniai dangteliai.
Reikalavimai: Įpurškimo greitis, siekiantis 800 mm/s, įpurškimo slėgis iki 2400 barų, ciklo laikas iki 3,5 sekundės.
Elektronika ir tiksli optika
Komponentai: išmaniojo telefono objektyvo korpusai, mikro{0}}jungtys, fotoaparato moduliai, relių bazės.
Reikalavimai: Minimalus liekamasis įtempis, siauro žingsnio matmenų tolerancijos (+/-0,005 mm), suderinamumas su skystųjų kristalų polimeru (LCP) ir aukštos temperatūros poliamidais.
Medžiagų suderinamumas
|
Dervos tipas |
Apdorojimo temperatūros diapazonas |
Mašinos konfigūracijos reikalavimas |
Pagrindinės tikslinės programos |
|
Polipropilenas (PP) / polietilenas (PE) |
180 laipsnių – 240 laipsnių |
Standartinis nitriduotas varžtas ir statinė |
Plonasienės-pakuotės, dangteliai, uždoriai |
|
Polikarbonatas (PC) / PMMA |
260 laipsnių – 320 laipsnių |
Bimetalinė statinė, optinė{0}}sraigtinė geometrija |
Lęšiai, šviesos kreiptuvai, skaidrūs korpusai |
|
LCP / PPA (30–50 % stiklo užpildas) |
320 laipsnių – 380 laipsnių |
Dėvėjimui-atsparus volframo karbido varžtas / antgalis |
Mikro-elektroninės jungtys, ritės |
|
ABS / PC{0}}ABS lydinys |
230 laipsnių – 270 laipsnių |
Maišymo galvutės varžtas, subalansuotas purkštuko šildymas |
Automobilių vidaus apdaila, korpusai |
|
PEEK / PPS |
360 laipsnių – 420 laipsnių |
Aukštos{0}}temperatūrinės keramikos šildytuvai, izoliuotos plokštės |
Aukštos kokybės{0}}pramoninės dalys |
Konfigūravimo parinktys
Įpurškimo įrenginio parinktys
Standartinis servo{0}}elektrinis: įpurškimo greitis iki 300 mm/s. Tinka techninėms dalims, automobilių jungtims ir bendram preciziniam liejimui.
Akumuliatorius-Pagalbinis elektrinis / hidraulinis: įpurškimo greitis iki 800 mm/s. Sukurta plonų-sienų formavimui, kai sienelių storis mažesnis nei 0,4 mm.
Sraigtinių statinių metalurgija:
A klasė: nitrintas plienas, skirtas ne{0}}abrazyvinėms neužpildytoms dervoms.
B klasė: Bimetalinis sluoksnis (1,5 mm storio) skirtas dervoms, kuriose yra iki 30 % stiklo pluošto.
Class C: Tungsten carbide lined barrel and screw for abrasive/corrosive materials (LCP, fluoropolymers, >30% stiklo/mineralinio užpildo).
Pagrindinė{0}}traukimo ir automatizavimo integracija
Hidraulinės šerdies traukos: nuo 2 grandinių iki 4 grandinių kolektoriaus konfigūracijos, sumontuotos ant judančių arba fiksuotų plokščių.
Servo-varomos šerdies traukos: nepriklausomos elektrinės šerdies pavaros, leidžiančios tiksliai sekti padėtį be hidraulinių jungčių.
„Euromap“ / „SPI“ sąsajos: „Euromap 63“ ir „Euromap 73“ sąsajos yra standartinės, skirtos sklandžiai prijungti -ir-robotą ir pasirinkti-ir{5}}pasirinkti.
Gamyba ir kokybės kontrolė
Plokštės apdirbimas:Plokštės liejamos iš kaliojo ketaus (GGG50/QT500-7) ir apdirbamos 5 ašių horizontaliuose CNC apdirbimo centruose vienu sąranka, kad būtų išlaikytas lygiagretus 0,02 mm/m nuokrypis.
Pririšimo- strypo apdaila:42CrMo4 didelio tempimo
-Eilutės kokybės auditas:
Lazerinio interferometro kalibravimas: matuoja padėties tikslumą išilgai įpurškimo rutulio varžto ir plokštelės eigos.
Ultragarsinis suvirinimo patikrinimas: patikrinamas visų įtempių{0}}lietimo elementų konstrukcijų vientisumas.
48-Valandų nepertraukiamas sausas paleidimas: kiekviena mašina užbaigia 48 valandų nepertraukiamo darbo ciklą maksimaliu sauso ciklo greičiu, po kurio prieš išsiuntimą atliekamas 4 valandų karštos alyvos slėgio bandymas.
Tinkinimas ir OEM palaikymas
Gamyklos inžinierių komandos tiesiogiai tvarko pasirinktines specifikacijas:
Pasirinktinis kaklaraištis-strypo tarpas:Išplėstiniai plokščių matmenys ir išplėstas surišimo{0}}stypų atstumas, skirtas negabaritinėms arba sudėtingoms karštoms{1}}bėgimo formoms.
Pailginta dienos šviesa ir smūgis:Pasirinktinis eigos ilgis, skirtas giliai{0}}temptoms dalims arba kelių{1}}pakopų rietuvėms formoms.
Kelių-medžiagų /-kelių kadrų integravimas:Antrinio ir tretinio įpurškimo įtaisai (L-forma, „Piggyback“ arba vertikali padėtis), skirti dviems-srautiniams (2K) liejimo darbams.
Programinės įrangos integravimas:Atvira PLC architektūra (Beckhoff / Keba platformos) su pasirinktiniais programinės įrangos moduliais, skirtais specializuotam slėgio profilio sekimui ir automatizuotam atmetimo tvarkymui.
Ką pirkėjai turėtų pateikti norėdami pasiūlyti kainą
Pateikus šiuos projekto parametrus, paspartėja techniniai įvertinimai ir kainos pasiūlymai:
Dalies informacija:2D brėžiniai / 3D CAD failai (STEP, IGES), sienelių storio diapazonai ir dalių svoriai.
Medžiagos specifikacijos:Klasės žymėjimas, dervos gamintojas, lydalo srauto indeksas (PFI), susitraukimo greitis ir užpildymo santykis (stiklo / mineralo %).
Formos specifikacijos:Ertmių skaičius, formos matmenys (ilgis x plotis x aukštis), svoris, karšto bėgio galios / zonos reikalavimai ir šerdies{0}}traukimo išdėstymas.
Gamybos reikalavimai:Tikslinis ciklo laikas, dienos išvesties apimtis, švarios patalpos aplinkos reikalavimai (jei taikoma) ir automatikos integravimo planai.
DUK
Kl.: kuo hibridinė liejimo mašina skiriasi nuo visos{0}}elektrinės mašinos?
A: Hybrid machines combine electric drives for high-frequency, continuous movements (plasticizing and injection) with hydraulic systems for static holding tasks (clamping force and core movement). Full-electric machines rely on electric servomotors for all axes, which increases component wear and cost when high clamp forces (>500 tonų) arba nuolatinis didelis laikymo slėgis.
Kl.: Koks techninės priežiūros grafikas reikalingas hibridinei pavaros sistemai?
A: Rutulinio sraigto pavarą reikia automatiškai{0}}keisti tepimo kasetę kas 4 000 darbo valandų. Hidraulinėje grandinėje sunaudojama mažiau alyvos nei įprastose sistemose; skysčių keitimas ir filtrų keitimas įprastomis sąlygomis numatomas kas 10 000–12 000 darbo valandų.
Kl .: Koks yra tipiškas standartinių ir pritaikytų modelių pristatymo laikas?
A: Standartinio tonažo modeliai (100–300 tonų) išsiunčiami per 30–45 dienas nuo galutinio brėžinio pasirašymo{4}}. Tinkinti vienetai,-pavyzdžiui, su specializuotais plokščių išdėstymais,-didelės spartos akumuliatorių paketais arba kelių{8}}komponentinių sąrankų-reikia 60–90 dienų.
Kl .: Ar ši mašina gali susieti su esamais automatikos elementų valdikliais?
A: Taip. Sistemos aprūpintos Euromap 63, Euromap 73 ir OPC UA protokolais (Euromap 77), kad būtų galima integruoti su centralizuotomis SCADA sistemomis, periferine įranga ir robotinėmis rankomis.
Kl .: Kaip užtikrinamas šūvio svorio nuoseklumas ilgų gamybos ciklų metu?
Ats.: Tikralaikis-uždarytas{1}}kilpas valdo padėtį, greitį ir įpurškimo slėgį per optinius tiesinius koduotuvus ir lydalo keitiklius. Valdiklis dinamiškai koreguoja įpurškimo slėgio ir greičio profilius kas milisekundę, kad kompensuotų aplinkos šiluminius poslinkius ir žaliavų partijų pokyčius.
Populiarus Žymos: didelio tikslumo hibridinio liejimo mašina, Kinijos didelio tikslumo hibridinio liejimo mašinų gamintojai, tiekėjai, gamykla