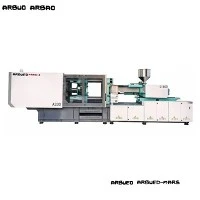
Servo įpurškimo liejimo mašina didelio ciklo gamybai
Didelio{0}}ciklo liejimas įpurškia skirtingus mašinos komponentų šiluminius ir mechaninius įtempimus. Standartiniai hidrauliniai presai dažnai patiria skysčio perkaitimą, plokštelės įlinkį ir hidraulinio atsako vėlavimą, kai jie priverstinai įjungiami sauso ciklo greičiu, mažesniu nei 2,0 sekundės.
Šioje servo-hidraulinėje platformoje naudojamos didelio-reagavimo kintamosios srovės servo pavaros, suporuotos su vidiniais krumpliaračių siurbliais, optimizuota suspaudimo kinematika ir akumuliatoriaus-įpurškimo pagalba. Jis palaiko nepertraukiamo ciklo greitį iki 1,8–3,5 sekundės be terminio hidraulinio gedimo. Sukurta kelių{7}}ertmių formoms, mašina sumažina vieneto gamybos sąnaudas-su dideliu tūriu ir sumažina energijos sąnaudas nuo 30 % iki 60 %, palyginti su tradicinėmis fiksuoto poslinkio{11}}hidraulinėmis sistemomis.
Pagrindinės specifikacijos
Toliau pateiktos reikšmės atspindi standartines gamybos konfigūracijas visame{0}}didelio ciklo produktų asortimente.
|
Specifikacija |
Vienetas |
Specifikacijos diapazonas / vertė |
|
Suspaudimo jėga |
kN / JAV tona |
1,000 - 6,500 kN (112 - 730 JAV tonų) |
|
Pririšimo{0}} tarpas (A x V) |
mm |
410 x 410 iki 920 x 920 |
|
Plokštelės matmenys (H x V) |
mm |
610 x 610 iki 1 380 x 1 380 |
|
Išstūmimo smūgis / jėga |
mm / kN |
100 - 220 mm / 35 - 160 kN |
|
Varžto skersmens parinktys |
mm |
28–90 (galimi A/B/C varžtų santykiai) |
|
Įpurškimo L/D santykis |
L/D |
20:1 - 24:1 (priklauso nuo programos-) |
|
Maks. Įpurškimo greitis |
mm/s |
300 - 800 (akumuliatorius-pagalba) |
|
Įpurškimo slėgis |
baras |
1,600 - 2,400 |
|
Sauso ciklo laikas (Euromap 6) |
sek |
1.4 - 2.8 |
|
Sistemos slėgis |
baras |
17,5 MPa (175 barai) |
|
Siurblio pavaros sistema |
Tipas |
Fazės / naujovių servo variklis + Sumitomo / Eckerle pavarų siurblys |
|
Valdymo sistema |
Valdiklis |
Austrija KEBA Touchscreen / Techmation |
Pagrindinės savybės
Akumuliatorius{0}}Įpurškimo įtaisas:Azoto akumuliatoriai tiekia didelius didžiausius srautus užpildymo etape, todėl plonasienių sekcijose įpurškimo greitis yra iki 800 mm/s, neperkraunant pagrindinių hidraulinių siurblių.
Penkių{0}}taškų dvigubas-suspaudimo kinematika:Kompiuterio-optimizuota perjungimo geometrija užtikrina greitą plokštelės judėjimą atidarant ir uždarant, keičiant į didelę jėgą liečiant formą.
Dviejų{0}}cilindrų subalansuota įpurškimo struktūra:Dvi lygiagrečios įpurškimo cilindrai palaiko ašinį išlygiavimą didelio{0}}slėgio įpurškimo metu, užkertant kelią varžto deformacijai ir netolygiam cilindro susidėvėjimui.
Uždarojo{0}}ciklo servo sistema:Didelės-raiškos sukamieji servo variklių davikliai veikia kartu su tiesiniais keitikliais suspaudimo, įpurškimo ir išstūmimo ašyse, kad būtų išlaikytas padėties pakartojamumas +/- 0.1 mm ribose.
Nepriklausomas hidraulinės grandinės valdymas:Atskiri vožtuvų blokai, skirti suspaudimui, plastifikavimui ir šerdies{0}}traukimo funkcijoms, leidžia vienu metu judėti mašinai ir sutrumpinti bendrą ciklo laiką.
Mašinos konfigūracija
Sistemos architektūra
Kintamosios srovės servo pavaros sistema varo vidinį pavarų siurblį.
Slėgis per proporcinį vožtuvų bloką patenka į tris pagrindinius posistemius:
Tvirtinimo blokas: 5 taškų perjungimas, baigtinių elementų analizės (FEA) dėžutės plokštelė, linijiniai kreipiamieji bėgiai.
Įpurškimo blokas: du lygiagrečiai cilindrai, dvi{0}}metalinis varžtas ir cilindras, servo elektrinis plastifikavimo variklis (pasirinktinai).
Akumuliatoriaus stotis: didelio{0}}greičio užpildymas iki 800 mm/s.
Išsamios posistemės
Suspaudimo struktūra: Plokštės liejamos naudojant kaliojo ketaus (QT500-7) ir analizuojamos taikant baigtinių elementų analizę (FEA), siekiant sumažinti deformaciją esant visu tonažo kiekiui. Perjungimo kaiščiai veikia ant savaime-tepančių, grafitu impregnuotų bronzinių įvorių, todėl pelėsių paviršiai pašalinami nuolatinis riebalų užteršimas.
Įpurškimo ir plastifikavimo mazgas: sraigtinis profilis turi didelio -maišymo, barjero- tipo dizainą, kad būtų išlaikytas lydalo homogeniškumas esant dideliam plastifikavimo greičiui. Nitriduotos arba bi-metalinės statinės (pamuštos PTA lydiniu) susidoroja su abrazyviniais priedais, tokiais kaip stiklo pluoštas arba kalcio karbonatas.
Hidraulinis ir pavaros blokas: kintamosios srovės sinchroninis servovariklis varo vidinį krumpliaračių siurblį. Variklio greitis dinamiškai sumažėja iki beveik
Produktas-Konkretūs techniniai pranašumai
Terminis stabilumas esant nuolatiniams greitiems ciklams
Taikant aukštą-ciklą, alyvos skilimas dėl skysčio šlyties yra pagrindinė vožtuvo gedimo ir padėties nukrypimo priežastis. Šioje sistemoje naudojami dideli alyvos aušintuvai kartu su tiksliniais alyvos srauto keliais pagrindinio kolektoriaus viduje. Hidraulinės alyvos temperatūra išlieka stabili nuo 40 laipsnių iki 48 laipsnių net 24 valandas per parą 7 dienas per savaitę dirbant iki 45 laipsnių aplinkos temperatūroje.
Mažas{0}}deformacijos plokštės standumas
Standartinės plokštės lankstosi veikiant didelėms suspaudimo jėgoms, todėl ant plonų{0}}sienelių talpyklos kraštų blykstelis ir per anksti susidėvi formos šerdies kaiščiai. Dėžutės-rėmo konstrukcija sutelkia suspaudimo jėgą tiesiai per formos centrą, išlaikant plokščių lygiagretumą 0,08 mm per visą eigą, o tai pailgina pelėsių priežiūros intervalus.
Energijos vartojimo profiliai
Žemiau pateikiamas išmatuotų energijos suvartojimo palyginimas per 4,2 sekundės ciklą gaminant 4 ertmių maisto indus:
|
Power Stage |
Fiksuoto{0}}tūrinio siurblio presas |
Aukšto{0}}servo spaudimo ciklo ciklas |
Energijos mažinimas |
|
Užveržimas / atspaudimas |
18,5 kW |
6,2 kW |
66.4% |
|
Įpurškimas / laikymas |
24,0 kW |
14,8 kW |
38.3% |
|
Plastifikavimas |
15,0 kW |
11,2 kW |
25.3% |
|
Aušinimas / tuščioji eiga |
12,0 kW |
0,4 kW |
96.6% |
|
Vidutinė bendra paklausa |
17,37 kW/val |
8,15 kW/val |
53.0% |
Tipinės programos
Pakuotė ir plonasieniai{0}}konteineriai:Vienkartiniai maisto kubilai, gėrimų uždoriai, kibirai ir atlenkiami dangteliai, kurių sienelių storis iki 0,4 mm ir didelės-ertmės išeiga.
Medicininės eksploatacinės medžiagos:Švirkštų statinės, Petri lėkštelės, kraujo paėmimo vamzdeliai ir pipetės antgaliai, suformuoti pagal 7 arba 8 ISO klasės švarios patalpos apribojimus, reikalaujantys mažai-išskiriančių hidraulinių skysčių ir -be alyvos{4}}sriegių.
Elektrinės ir techninės dalys:Tikslūs jungčių korpusai, gnybtų blokai ir elektroniniai gaubtai, kuriuose dideliems partijų kiekiams turi būti išlaikomi nedideli matmenų nuokrypiai (+/- 0.02 mm).
Medžiagų suderinamumas
Įpurškimo blokas palaiko platų termoplastinių polimerų asortimentą, kai jame yra pritaikyti{0}}sraigtiniai profiliai:
|
Dervos šeima |
Laipsnio suderinamumas |
Reikalinga konkreti varžto konfigūracija |
|
PP / PE |
Didelė PFI (20 - 100 g/10 min.) |
Standartinis aukštas{0}}maišymo profilis; greitas-atbulinis žiedinis vožtuvas. |
|
PS / ABS |
Bendros paskirties / didelio poveikio |
Didelio greičio{0}}sraigtas, apsaugantis nuo terminio degradacijos. |
|
PET |
Pakuotė ir ruošiniai |
Išplėstas L/D santykis (24:1), didelis -sukimo momentas, specializuotas skrydžio profilis. |
|
PC / PMMA |
Optinės ir tikslios klasės |
Grūdintas bi-metalinis vamzdis, platesnis skrydžio žingsnis, mažo-suspaudimo varžtas. |
|
PA66 / PBT (+GF) |
Užpildytos inžinerinės dervos |
Visiškai grūdintas PTA{0}}suvirintas bi-metalinis varžtas ir cilindro mazgas. |
Konfigūravimo parinkčių ir pasirinkimo vadovas
Žingsnis{0}}po-žingsnis pasirinkimo darbo eiga
1 veiksmas: apskaičiuokite suspaudimo jėgą
Tonažas=Prognozuojamas plotas (cm²) x ertmės x įpurškimo koeficientas
(Koeficientas: 0.3 - 0.5 kN/cm² PE/PP; 0.6 - 0.8 kN/cm² asmeniniam kompiuteriui)
2 veiksmas: suderinkite įpurškimo vienetą ir plastifikavimo greitį
Šūvio tūris nuo=30 % iki 70 % didžiausios statinės talpos
Įpurškimo greitis > Pripildymo laiko reikalavimai (<0.5s)
3 veiksmas: pasirinkite pasirenkamus didelio{1}} ciklo modulius
Servo elektrinis plastifikavimas
Hidraulinio akumuliatoriaus užpildymo{0}}pagalba
Oro pūtimo vožtuvai / šerdies traukimai
Rekomenduojami konfigūravimo moduliai
Standartinis plonasieninis modulis
„Cleanroom“ medicinos modulis: nikeliu{0}}padengtos plokštelės + ne-grūdėta hidraulinė alyva + uždaros-kilpos oro išmetimas + servo-elektrinis plastifikavimo variklis (pašalina hidraulinę alyvą šalia pelėsių srities).
Inžinerinis plastikinis modulis: didelio{0}}dėvėjimosi PTA bi-metalinė statinė + keraminės kaitinimo juostos + aukšto -slėgio įpurškimo įrenginys iki 2400 barų.
Gamyba ir kokybės kontrolė
Mašinos gaminamos pagal ISO 9001 kokybės valdymo procesus struktūriniais gamybos etapais:
Rėmo suvirinimas ir įtempių mažinimas:Mašinų bazės yra pagamintos iš sunkaus{0}}statinio konstrukcinio plieno ir yra termiškai atkaitinamos, kad būtų sumažintas vidinis įtempis prieš apdirbant, taip užkertant kelią rėmo deformacijai ilgą{1}}dirbant.
Tikslus apdirbimas:Plokštės ir suspaudimo rėmai apdirbami ant kelių{0}}ašių CNC platformų centrų vienu konfigūravimu, kad būtų išlaikytos kritinės skylės tolerancijos ir montavimo paviršiaus lygumas.
Hidraulinės sistemos plovimas:Prieš montuodami vožtuvą, visi kolektoriaus blokai ir hidraulinės linijos dideliu greičiu nuplaunamos{0}} pagal ISO 4406 švaros standartus (16/14/11 klasė), todėl sumažėja ankstyvas komponentų susidėvėjimas.
Įkelti ir paleisti{0}}Bandymo metu:Kiekviena mašina mažiausiai 72 -valandas nepertraukiamai veikia-, kai veikia visas hidraulinis slėgis, įskaitant elektrinių skydų terminio vaizdo nuskaitymą ir aukšto slėgio nuotėkio patikrinimus.
Tinkinimas ir OEM palaikymas
Mašinos gali būti pritaikytos konkrečioms gamyklos automatizavimo sąrankoms ir įrankių reikalavimams:
Pasirinktinė varžtų ir statinių metalurgija:Specialūs lydiniai ir dangos, skirtos korozinėms (PVC/PVDF) arba labai abrazyvinėms (iki 50 % stiklo pluošto) medžiagoms apdoroti.
Automatikos integravimo parinktys:„Euromap 67“ arba „Euromap 73“ sąsajos, skirtos šoniniams-įvedimo robotams, viršutiniams-įvadų rinktuvams ir pakavimo linijoms.
Hidraulinės šerdies traukos išplėtimas:Konfigūruojami vožtuvų blokai iki 4 pakopų šerdies traukimo ir atsukimo sekų, valdomų tiesiogiai per pagrindinę jutiklinio ekrano sąsają.
Individualios įtampos parinktys:Elektros spintos, sukonfigūruotos į 220 V, 380 V, 415 V, 460 V arba 480 V (3 fazių, 50/60 Hz) pagal regioninės gamyklos specifikacijas.
Techninė informacija reikalinga citatai
Norėdami gauti tikslią techninę citatą ir mašinos dydžio ataskaitą, pateikite šią projekto informaciją:
Dalies informacija:Dalies brėžinys / 3D žingsnių failas, medžiagos klasė (MFI / MFR, jei yra), sienelės storio matmenys ir tikslinės dalies svoris.
Formos specifikacijos:Formos matmenys (plotis x aukštis x storis), svoris, ertmių skaičius ir karšto bėgelio sistemos detalės.
Tikslinė gamybos apimtis:Reikalingas ciklo laikas, dienos išvesties apimtis arba reikalinga automatikos/robotikos integracija.
Įrenginių elektros ir komunalinių paslaugų kontekstas:Galimi pirminio maitinimo įtampos/dažnio ir aušinimo vandens tiekimo parametrai.
DUK
Kl.: Kokį džiovinimo ciklo laiką pasiekia ši{0}}didelio ciklo mašina?
A: Priklausomai nuo gnybtų tonažo ir eigos ilgio, sauso ciklo trukmė svyruoja nuo 1,4 sekundės 1 000 kN modeliams iki 2,8 sekundės 6 500 kN modeliams (skaičiuojama pagal Euromap 6 standartus).
Kl.: kuo servo hidraulinė sistema skiriasi nuo -elektrinio preso, skirto didelio{1}}ciklo darbams?
A: Visi{0}}elektriniai presai pasižymi dideliu tikslumu ir mažesniu triukšmu, tačiau reikalauja žymiai didesnių kapitalo investicijų ir didesnių rutulinių varžtų remonto kaštų esant ekstremalioms nuolatinėms apkrovoms. Didelio-ciklo servohidraulinės mašinos užtikrina 90–95 % visų-elektrinių presų energijos vartojimo efektyvumo ir tikslumo už mažesnę pradinę įrangos kainą ir mažesnes ilgalaikės-mechaninės priežiūros išlaidas.
Klausimas: Ar ši mašina gali apdoroti biologiškai skaidomas dervas, tokias kaip PLA?
A: Taip. Norint apdoroti PLA arba PHA, reikalingas mažo-šlyties sraigto profilis ir tikslus statinės temperatūros zonavimas, kad būtų išvengta polimero irimo. Techninės užklausos metu nurodykite PLA reikalavimus, kad įsitikintumėte, jog yra sumontuotas tinkamas varžto profilis.
K: Kokie sąsajos standartai yra numatyti roboto prijungimui?
A: Mašinos standartiškai komplektuojamos su Euromap 67 robotų sąsajomis. Pagal pageidavimą gali būti pritaikytos Euromap 73 arba individualios SPI sąsajos.
Kl .: kokia yra standartinė garantija ir atsarginių dalių prieinamumas?
A: Į standartinę komplektaciją įeina 12-mėn. visa mašinos garantija ir 24 mėnesių konstrukcijų garantija plokštėms ir surišimo strypams. Pakaitiniams hidrauliniams komponentams, vožtuvams ir elektros komponentams naudojami tarptautiniai prekių ženklai (pvz., Rexroth, Yuken, Schneider, KEBA), kad būtų galima įsigyti vietinių išteklių.
Populiarus Žymos: servo liejimo mašina didelio ciklo gamybai, Kinijos servo liejimo mašina didelio ciklo gamybos gamintojams, tiekėjams, gamyklai