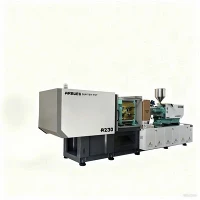
1600 tonų liejimo mašina
1600-t sverianti hidraulinė servo įpurškimo liejimo mašina sukurta sunkiam-, didelio- masto tiksliam liejimui. Sukurta vidutinio- ir-didelio dydžio automobilių dalims, pramoniniams konteineriams, konstrukciniams prietaisų korpusams ir komunalinėms detalėms, ši mašina subalansuoja didelę suspaudimo jėgą ir mažas eksploatacinės energijos sąnaudas.
Įrengta didelio{0}}sukimo momento elektro-hidraulinė servo pavaros sistema, užtikrina tikslų pakartojamumą, trumpesnį ciklo laiką ir iki 30–60 % energijos sutaupymą, palyginti su įprastomis fiksuoto-tūrio hidraulinėmis sistemomis. Sukurtas aplink sunkų -perjungimo suspaudimo mechanizmą ir tvirtą-pagrindą, jis sumažina plokštelės deformaciją esant visu tonažo kiekiui, užtikrindamas dalies matmenų stabilumą ir pailgindamas formos tarnavimo laiką.
Pagrindinės specifikacijos
Žemiau pateikiamos standartinės pagrindinės konfigūracijos techninės specifikacijos. Galimi standartiniai parametrų koregavimai ir pasirinktiniai varžtų pasirinkimai, kad atitiktų konkrečius šūvio{1}}svorio ir slėgio reikalavimus.
|
Parametrų kategorija |
Specifikacijos elementas |
Metrinis vienetas |
Techninė vertė |
|
Tvirtinimo blokas |
Suspaudimo jėga |
kN |
16,000 |
|
Atidarymo smūgis |
mm |
1,450 |
|
|
Atstumas tarp tvirtinimo strypų (H x V) |
mm |
1,550 x 1,450 |
|
|
Maks. Formos aukštis |
mm |
1,500 |
|
|
Min. Formos aukštis |
mm |
650 |
|
|
Ežektorinis smūgis |
mm |
350 |
|
|
Išmetimo jėga |
kN |
310 |
|
|
Įpurškimo vienetas |
Varžto skersmuo (A / B / C parinktys) |
mm |
130 / 140 / 150 |
|
Teorinis šūvio tūris (B varžtas) |
cm³ |
8,930 |
|
|
Įpurškimo svoris (PS, B varžtas) |
g |
8,125 |
|
|
Įpurškimo slėgis (B varžtas) |
MPa |
165 |
|
|
Varžto L/D santykis |
L/D |
22:1 |
|
|
Maks. Varžto greitis |
aps./min |
110 |
|
|
Maitinimas ir pavara |
Servo variklio galia |
kW |
110 + 55 |
|
Šildymo pajėgumas |
kW |
75 |
|
|
Sistemos hidraulinis slėgis |
MPa |
17.5 |
|
|
Generolas |
Alyvos bako talpa |
L |
2,200 |
|
Bendri mašinos matmenys (I x P x A) |
m |
14.2 x 3.2 x 3.6 |
|
|
Bendras mašinos svoris |
Tonų |
~98 |
Pagrindinės savybės
Didelio{0}}tvirtumo suspaudimo rėmas
Baigtinių elementų analizės (FEA) optimizuotas plokščių dizainas tolygiai paskirsto 16 000 kN suspaudimo jėgą formos paviršiuje. Tai apsaugo nuo centro deformacijos, sumažina blyksnį ant didelių -paviršiaus-sritys komponentų ir padidina pelėsių ribos sandariklio vientisumą.
Servo{0}}Hidraulinės pavaros sistema
Integruoti sinchroniniai nuolatinio magneto servovarikliai, suporuoti su vidiniais krumpliaračių siurbliais. Uždarojo ciklo slėgio ir srauto valdymo sistema sureaguoja per 40 ms, pašalindama tuščiosios eigos energijos suvartojimą aušinimo ciklų metu ir žymiai sumažindama alyvos temperatūros kilimą.
Tikslus įpurškimo įrenginys
Dvigubi įpurškimo cilindrai užtikrina subalansuotą jėgos pasiskirstymą išilgai varžto ašies didelio{0}}slėgio įpurškimo metu. Linijiniai kreipiamieji bėgiai palaiko įpurškimo įrenginio vežimėlį, sumažindami mechaninį atsparumą ir išlaikydami ašinį išlygiavimą.
Specialus pramoninis mikrovaldiklis
Turi realaus laiko{0}}pramoninę PLC sąsają su 15- colių spalvotu jutikliniu ekranu. Apima profilio programavimą iki 10 įpurškimo etapų, 5 slėgio palaikymo etapus, SPC proceso sekimą ir saugojimo atmintį iki 200 formų sąrankų.
Darbo principas ir mašinos konfigūracija
Judesio seka
Formos uždarymas: 5-taškų dvigubo perjungimo mechanizmas juda judančią plokštelę, naudodamas didelio-greičio žemo-slėgio valdymą, sklandžiai perjungdamas į aukšto slėgio tonažo fiksavimą prieš įpurškimą.
Plastifikavimas ir įpurškimas: Hidraulinis variklis varo lydinio varžtą, kad plastifikuotų neapdorotas polimero granules. Dvigubi hidrauliniai cilindrai stumia varžtą į priekį, vykdydami greičio{1}}valdomą įpurškimą, o po to išlaikydami uždaros{2} kilpos slėgį.
Aušinimas ir atkūrimas: kol dalis vėsta formoje, varžtas sukasi, kad būtų galima išmatuoti kitą kadrą. Priešslėgis yra proporcingai kontroliuojamas, kad būtų optimizuotas lydalo tankis ir degazavimas.
Formos atidarymas ir išstūmimas: po aušinimo perjungimo mechanizmas atidaro plokštelę švelniai stabdant{0}}. Centrinė hidraulinio išstūmimo kaiščio sistema suveikia, kad atlaisvintų suformuotą dalį.
Pagrindinio komponento pasirinkimas
Hidraulinis valdymas: Yuken / Rexroth proporcingi slėgio ir srauto vožtuvai
Servo sistema: faziniai / naujoviški servo varikliai, suporuoti su didelio{0}}efektyvumo krumpliaračių siurbliais
Plokštės ir surišimo strypai: liejinio plieno plokštės (QT500-7); 40Cr plieniniai tvirtinimo strypai su kietu chromu ir aukšto dažnio indukciniu grūdinimu
Elektra ir automatika: Schneider kintamosios srovės kontaktoriai, Omron valdikliai, Mirle arba Techmation PLC valdymo sąsajos
Linijiniai keitikliai: Novotechnik / Gefran padėties jutikliai suspaudimo, įpurškimo ir išstūmimo ašyse
Produktas-Konkretūs techniniai pranašumai
Sumažintas plokštelės nukrypimas ir blykstės prevencija
Didelio -formato bagetai dažnai kenčia nuo išsišakojusios linijos-dėl centrinės plokštės nusilenkimo esant didelėms suspaudimo apkrovoms. Taikant dėžutes-sudėtomis struktūrinėmis plokštėmis su optimizuota įtempių briaunų orientacija, esant visam 1600 tonų hidrauliniam slėgiui, centrinė deformacija išlaikoma 0,08 mm.
Alyvos temperatūros ir skysčių ilgaamžiškumo valdymas
Uždaro{0}}ciklo servosistema gamina mažiau šilumos nei tradiciniai stacionarūs{1}}siurbliai. Žemesnė alyvos darbinė temperatūra (paprastai laikoma žemesnėje nei 45 laipsnių) išsaugo hidraulinius sandariklius, palaiko pastovų skysčio klampumą ir dvigubai pailgina hidraulinės alyvos priežiūros intervalą.
Varžtų ir cilindrų atsparumo dilimui parinktys
Stiklo pluoštu užpildytų junginių (pvz., 30 % GF PP arba PA66) standartiniai nitriduoti varžtai greičiau susidėvi. Siūlome bimetalinio lydinio statines su volframo karbido sraigtais, todėl apdirbant abrazyvines dervas nusidėvėjimo laikas pailgėja 3–5 kartus.
Tipinės programos
Automobilių išorės ir vidaus dalys
Didelės buferio fasadų šerdys, prietaisų skydelio konstrukcinės atramos, durų skydų laikikliai, ratų arkų įdėklai ir variklio apatiniai padėklai.
Pramoninė pakuotė ir logistika
Didelio -tankio polietileno (HDPE) gabenimo padėklai, sunkios{1}} sulankstomos dėžės, sandėliavimo dėžės ir komunalinių atliekų konteineriai (nuo 240 l iki 660 l).
Savivaldybės ir pastatų infrastruktūra
Didelės PVC/PPR vamzdžių jungiamosios detalės, tikrinimo kameros, drenažo kanalai ir septiko konstrukciniai komponentai.
Komercinė ir buitinė technika
Išorinės vonios ir konstrukciniai skalbimo mašinų pagrindai, oro kondicionierių išorinių blokų korpusai ir televizoriaus galinės plokštės.
Medžiagų suderinamumas
|
Dervos tipas |
Tipinis susitraukimas (%) |
Lydymosi temperatūros diapazonas ( laipsnis ) |
Mašinos konfigūracijos reikalavimas |
|
Polipropilenas (PP) |
1.0 – 2.5% |
200-260 laipsnių |
Standartinis varžto profilis; didelės aušinimo galios formų grandinės. |
|
Didelio{0}}tankio polietilenas (DTPE) |
1.5 – 3.0% |
190-240 laipsnių |
Didelio plastifikacinio sukimo momento varžto pasirinkimas; tikslus priešslėgio valdymas. |
|
ABS / PC + ABS lydinys |
0.4 – 0.7% |
230-270 laipsnių |
Dekompresavimo funkcija, kad būtų išvengta seilėtekio; tikslus kelių{0}}pakopų laikymo spaudimas. |
|
Poliamidas (PA6 / PA66 + GF) |
0.3 – 1.2% |
260-310 laipsnių |
Bimetalinis nusidėvėjimui{0}}atsparus varžtas ir cilindras; keraminės šildymo juostos. |
Kaip pasirinkti / konfigūravimo parinktis
Tinkamos specifikacijos pasirinkimas priklauso nuo dalių matmenų, dervos klampumo ir formos konstrukcijos:
Užveržimo tonažo apskaičiavimas
Apskaičiuokite dalies projektuojamą plotą (įskaitant bėgius) ir padauginkite iš medžiagos ertmės slėgio koeficiento:
Reikalingas tūris (kN)=Prognozuojamas plotas (cm²) x Medžiagos koeficientas (3,5–6,5 kN/cm²)
Įpurškimo įrenginio ir varžtų pasirinkimas
Sraigtas (130 mm): užtikrina didesnį įpurškimo slėgį (iki 190 MPa). Idealiai tinka plonasienių-inžinerinių plastikų arba ilgo srauto{4}}ilgio dalims.
B Varžtas (140 mm): standartinis subalansuotas variantas. Optimizuoja bendrųjų poliolefinų (PP/PE) įpurškimo tūrį ir slėgį.
C Sraigtas (150 mm): padidina šūvio apimtį (iki 10 200 cm³). Rekomenduojamas storasienėms pramoninėms dalims, kurioms reikalingas didelis medžiagos kiekis esant vidutiniam įpurškimo slėgiui.
Pasirenkamos funkcijos
Kelių{0}}grandinių hidraulinės šerdies traukimo įrenginiai (iki 4 vožtuvų)
Vožtuvo sklendės nuoseklus įpurškimo valdymas (oro arba hidraulinis valdymas)
Akumuliatoriaus-pagalbinis didelio-greičio įpurškimas (plonos{2}}sienos pakuotėms)
Magnetinės plokštelės suspaudimo sistemos greitam įrankių keitimui
Gamyba ir kokybės kontrolė
Sunkioji apdirbimo infrastruktūra
Visi mašinų rėmai po suvirinimo atkaitinami įtempiams{0}}, kad būtų pašalintas vidinis medžiagos įtempimas. Preciziai išgręžiamos kaiščių skylės ir surišimo strypų kreiptuvai, naudojant didelius grindų{2}} tipo CNC horizontalius gręžimo frezus, kad būtų užtikrintas griežtas lygiagretumas.
[Rėmo suvirinimas ir įtempimas{0}}Atkaitinimas]
↓
[Grindų-CNC tipo horizontalusis gręžimas ir frezavimas]
↓
[Laser Tracker Parallelism Alignment]
↓
[Sausas ciklas ir viso{0}}tonažo hidraulinio slėgio bandymas]
Patikrinimo kriterijai
Plokštės lygiagretumas: tikrinama naudojant optinio lazerio derinimo įrankius; išlaikomas 0,15 mm per visą plokštelės plotą judėjimo metu.
Tvirtinimo strypo išlygiavimas ir įtempimas: elektroniniai deformacijos matuokliai matuoja vienodą apkrovos pasiskirstymą visose keturiose trauklėse esant pilnam fiksavimo slėgiui.
Slėgio išlaikymo ir nuotėkio bandymas: hidraulinių kolektoriaus blokų aukšto slėgio palaikymo bandymai atliekami 24 -valandas, siekiant patikrinti, ar tarp tarpiklio ribų nėra alyvos nuotėkio.
Nenutrūkstamas{0}}vykdymo sausas bandymas: 72-valandų nepertraukiamas sausas ciklas prieš išsiuntimą, siekiant patikrinti valdiklio stabilumą, alyvos terminį balansą ir mechaninio jutiklio pakartojamumą.
Tinkinimas ir OEM palaikymas
Mes teikiame pritaikytus inžinerinius pakeitimus, kad atitiktų konkrečius gamyklų išdėstymus ir gamybos linijas:
Pailginta dienos šviesa ir smūgis:Individualūs surišimo strypų ilgiai ir išplėsti atidarymo žingsniai, skirti gilioms{0}}traukimo dalims arba sukrauti formoms.
Specializuotas varžtų dizainas:Specialios maišymo galvutės geometrijos, barjeriniai varžtai spalvoms išsklaidyti arba ventiliuojami vamzdeliai drėgmei{0}}jautrioms medžiagoms.
Euromap / SPI standartai:Roboto sąsajos integravimas (Euromap 67 arba Euromap 12), SPI plokštės varžtų-skylių raštai ir standartizuotas šerdies-traukimo signalas.
Įtampos reguliavimas:Transformatorių integravimas pagal pasaulinius elektros standartus (pvz., 480 V 60 Hz Šiaurės Amerika, 380 V 50 Hz Europa, 415 V Australija).
Ką pirkėjai turėtų pateikti norėdami pasiūlyti kainą
Norėdami gauti tikslią komercinę citatą ir techninių specifikacijų lapą, pateikite šią projekto informaciją:
3D dalių failai arba brėžiniai:STEP/IGES formatas, kuriame nurodomi detalių matmenys, sienelės storis ir svoris.
Dervos specifikacija:Medžiagos klasė, tankis ir susitraukimo greitis (pvz., SABIC PP 575P su 20 % talko užpildu).
Formos matmenys:Ilgis, plotis, aukštis ir bendras formos svoris. Jei taikoma, įtraukite pagrindinius-traukimo reikalavimus.
Tikslinis ciklo laikas ir metinis kiekis:Pageidaujama gamybos produkcija, kuri padėtų įvertinti variklio dydį ir plastifikavimo pajėgumo galimybes.
Gamyklos maitinimo šaltinis:Vietinė įtampa (V), dažnis (Hz) ir fazės konfigūracija.
DUK
Kl .: koks yra tipiškas 1600 tonų mašinos pristatymo laikas?
A: Standartinis gamybos laikas yra 60–75 dienos po techninio brėžinio pasirašymo-ir indėlio patvirtinimo. Specializuotiems pritaikymams (pvz., prailginti surišimo strypo tarpą arba pasirinktinius įpurškimo įrenginius) reikia 80–90 dienų.
Kl .: Kaip mašina gabenama į užsienio įrenginius?
A: Dėl savo matmenų (bendras svoris ~ 98 tonos) mašina išardoma į modulinius gabenimo mazgus: gnybtų mazgą, įpurškimo pagrindą ir hidraulinį maitinimo bloką. Transportavimas organizuojamas naudojant plokščius-stanginius ir atvirus-viršus konteinerius.
Kl .: kokia garantija ir atsarginės dalys suteikiamos?
A. Įrenginiui suteikiama 12-mėn. visos mašinos garantija ir 24 mėnesių konstrukcinė garantija plokštelėms ir surišimo strypams. Į komplektą įeina standartinis atsarginių dalių rinkinys (kaitinimo juostos, termoporos, hidrauliniai sandarinimo žiedai ir artumo jungikliai).
Klausimas: Ar ši mašina gali būti integruota su pramoninės automatikos robotais?
A: Taip. Valdymo sistema palaiko standartines Euromap 67 ir Euromap 12 sąsajas, leidžiančias tiesiogiai susisiekti su viršutinio-įėjimo, šoninio-įvedimo ir 6 ašių šarnyriniais robotais automatizuotam dalių ištraukimui.
K: Kokios techninės priežiūros procedūros reikalingos hidraulinei sistemai?
A: Filtrų elementus reikia tikrinti po pirmųjų 500 darbo valandų, o vėliau keisti kas 2000 valandų. Hidraulinės alyvos bandymai turėtų būti atliekami kasmet, siekiant patikrinti švarą (tikslinis ISO 4406 18/16/13) ir skysčio veikimą.
Populiarus Žymos: 1600 tonų liejimo mašina, Kinijos 1600 tonų liejimo mašinų gamintojai, tiekėjai, gamykla