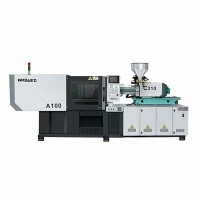
Hibridinė įpurškimo mašina, skirta automobilių komponentų gamybai
Sukurta specialiai plonasienių -konstrukcijų komponentams ir didelio-tikslumo vidaus ir išorės automobilių dalims, ši hibridinė liejimo mašina sujungia servo-elektrinės sraigtinės pavaros technologiją su hidrauliniu suspaudimu ir įpurškimo galia. Jis užtikrina ±0,01 mm padėties pakartojamumą ir sumažina energijos sąnaudas iki 45%, palyginti su gryna hidraulinėmis sistemomis.
Automobilių komponentų gamybai reikia griežtų matmenų leistinų nuokrypių, trumpo ciklo trukmės ir minimalaus laužo kiekio per nepertraukiamą 24 valandas per parą, 7 dienas per savaitę. Tradicinės hidraulinės mašinos dažnai kovoja dėl tikslios konsistencijos ir terminio stabilumo per ilgas gamybos pamainas, o visos-elektrinės sistemos susiduria su storų-skerspjūvių konstrukcinių komponentų tonažo ir sąnaudų apribojimais.
Šioje hibridinėje sistemoje naudojamas elektrinis servo variklis nuolatiniam plastifikavimui, dozavimo fazės atsiejimui nuo hidraulinių operacijų. Hidraulinis slėgis skatina formos suspaudimą, šerdies traukimą ir didelio{1}}greičio įpurškimo įrenginį. Ši hibridinė architektūra pašalina alyvos perkaitimą, kurį sukelia proporcingas vožtuvo droselis plastifikavimo metu, palaiko pastovią lydymosi temperatūrą ir sumažina bendras eksploatavimo išlaidas.
Pagrindinės specifikacijos
|
Specifikacijos parametras |
Vertės diapazonas / metrika |
Inžinerinės pastabos |
|
Suspaudimo jėga |
2000 kN - 10,000 kN (200 - 1000 tonos) |
Tiesioginis-hidraulinis perjungimas arba dvi-dėklo fiksavimo konstrukcija |
|
Įpurškimo greitis |
Iki 350 mm/s (standartinis) / 800 mm/s (akumuliatorius) |
Azoto akumuliatoriaus atrama itin{0}}plonų sienelių dalims |
|
Varžto skersmens parinktys |
Ø 45 mm - Ø 105 mm |
Galimi dervos pagrindu pagaminti nitriduoti arba bimetaliniai variantai |
|
Teorinis šūvio pajėgumas |
320 cm³ - 4200 cm³ |
Apskaičiuota pagal PS ekvivalentinį tankį |
|
Išstūmimo smūgis |
150 mm - 350 mm |
Hidraulinė išmetimo kaiščio plokštė su reguliuojamu jėgos valdymu |
|
Pririšimo{0}}atstumas (H × V) |
560 × 560 mm - 1180 × 1080 mm |
Talpina kelių{0}}ertmių automobilių formas ir šerdies slankiklius |
|
Vairavimo sistema |
AC servo elektrinis (dozavimas) + servo hidraulinis (spaustukas / įpurškimas) |
Dviejų{0}}kilpų uždaras valdiklis su proporcingu apsauginiu vožtuvu |
Pagrindinės savybės
Atsietos lygiagrečios operacijos:Elektrinė plastifikavimo pavara veikia nepriklausomai nuo hidraulinių funkcijų, leidžianti lygiagrečiai atsigauti formų atidarymo ir išstūmimo judesių metu, kad sutrumpėtų džiovinimo ciklo laikas.
Uždarojo{0}}ciklo įpurškimo valdiklis:Didelio-reagavimo optiniai linijiniai koduotuvai seka įpurškimo padėtį su ±0,005 mm matavimo skiriamąja geba, sumažindami dalių-į-dalies svorio svyravimus.
Reguliuojama šerdies{0}}traukimo hidraulika:Programuojami dvigubi hidrauliniai traukliai, integruoti tiesiai į mašinos valdiklį, valdo sudėtingus slankiklius ir įpjovas durų skyduose ir prietaisų skyduose.
Mažai{0}}tepalų hidraulinė sistema:Kintamo{0}}tūrio servo siurbliai veikia pagal poreikį, palaikydami hidraulinės alyvos temperatūrą žemesnę nei 45 laipsnių be didelių vandens{2}}aušinimo bokštų.
Mašinos konfigūracija
Mašina atskiria didelį -sukimo momentą (sraigto sukimąsi) nuo dinaminio jėgos darbo (užspaudimo ir dinaminio įpurškimo) keturiuose pagrindiniuose darbiniuose{1}}agregatuose:
Servo elektrinė dozavimo pavara:Suka pastovų -sukimo momentą plastifikacinį varžtą tiesiogiai per nepriklausomą kintamosios srovės servo variklį. Tai atskiria dozavimą nuo hidraulinio slėgio kritimo, išlaikant stabilų lydalo homogeniškumą ir vienodą dozavimo laiką, nepaisant lygiagrečių mašinos judesių.
Hidraulinis servo akumuliatorius:Maitinant įpurškimo cilindrą, šiame įrenginyje naudojamas tikslus greičio / slėgio (V/P) jungiklio valdymas, kad būtų užtikrintas didelio -greičio, didelio-slėgio dinaminis įpurškimas plonasienių konstrukcijų komponentams.
Du-Plokštės suspaudimo blokas:Sujungia dinaminį hidraulinį tvirtinimo{0}} strypo fiksavimą su automatiniu formos aukščio reguliavimu, užtikrinančiu greitą, žemo{1} slėgio pelėsių apsaugą ir vienodą spaustuko jėgos pasiskirstymą visoje formos paviršiuje.
Centrinis valdiklis:Veikia per didelės spartos{0}}EtherCAT magistralės tinklą, kaupdamas realiojo-laikinio jutiklio grįžtamąjį ryšį iš visų linijinių koduotuvų, slėgio keitiklių ir temperatūros zonų 1 ms atrankos intervalais, kad būtų galima valdyti uždarą -kilpą.
Produktas-Konkretūs techniniai pranašumai
±0,01 mm Padėties pakartojamumas:Tiesioginės-pavaros rotaciniai kodavimo įrenginiai, esantys ant tvirtinimo bloko, sumažina blykstės susidarymą ant kelių-ertmių automobilių jungčių ir apšvietimo korpusų.
Energijos taupymas:Veikimo galia nukrenta iki nulio palaikymo ir aušinimo fazėse, todėl kVA apkrovos profiliai sumažėja 30 % - 45 %, palyginti su fiksuoto- tūrinio siurblio hidraulinėmis sistemomis.
Linijinio įpurškimo greičio profiliai:Akumuliatoriaus{0}}pagalbinis įpurškimas palaiko vienodą priekinį srauto greitį per ilgus srauto{1}}ilgio kelius, pašalindami suvirinimo linijos defektus ant buferio gaubto ir A/B/C stulpų apdailos.
Sumažėjęs dervos skilimas:Elektrinis plastifikavimas užtikrina tikslų atbulinio{0}}slėgio reguliavimą iki 5 barų, užkertant kelią polimero grandinės trūkinėjimui šlyties -jautriose inžinerinėse dervose.
Tipinės programos
Išoriniai automobilių komponentai
Priekinės grotelės ir buferio įdėklai: dideli srauto greičio reikalavimai ilguose srauto keliuose be paviršiaus nugrimzdimo žymių.
Ratų arkų įdėklai: suformuoti naudojant perdirbtus PP/EPDM junginius, kuriems plastifikavimo metu reikalingas stabilus sukimo momentas.
Vidaus apdaila ir konstrukcinės dalys
Durų skydo{0}}pakopiniai mazgai: kelių-taškų hidraulinės šerdies-traukimo sekos, skirtos įpjovimams ir tvirtinimo apkaboms.
Prietaisų skydelio atramos: ilgi -stiklo pluoštu-su sustiprinti PP komponentai, kuriems reikalinga švelni varžtų geometrija, kad būtų išlaikytas pluošto ilgis.
Automobilių apšvietimas ir elektra
Priekinių žibintų lęšių korpusai: mažas{0}}vibracijos gnybtų judėjimas, kad būtų išlaikytas didelis optinis skaidrumas skaidrioje PC/PMMA dervoje.
Variklio skyriaus jungiamosios dėžės: PBT/PA66 antipireninės medžiagos, kurioms reikalingas didelis įpurškimo slėgis, norint užpildyti plonas briaunų dalis.
Medžiagų suderinamumas
|
Dervos tipas |
Apdorojimo temperatūros diapazonas |
Rekomenduojama varžtų konfigūracija |
Specialus pritaikymas automobiliams |
|
PP + 30 % Talkas / EPDM |
210 laipsnių - 250 laipsnis |
Standartinis nitriduotas varžtas su maišymo galvute |
Prietaisų skydeliai, durų apmušalai |
|
PA66 + 30 % GF |
270 laipsnių - 310 laipsnis |
Bimetalinė statinė, volframo karbido antgaliai |
Po-dangtelio-laikikliai, jungtys |
|
PC / ABS lydinys |
250 laipsnių - 280 laipsnis |
Vidutinės-šlyties sraigtas su mažu-suspaudimu |
Centrinės konsolės, pirštinių dėžės užvalkalai |
|
PMMA / PC |
240 laipsnių - 290 laipsnis |
Blizgančio paviršiaus varžtas-, chromuotas{1}}vamzdis |
Galinių žibintų lęšiai, optiniai šviesos kreiptuvai |
|
POM |
190 laipsnių - 210 laipsnis |
Antikorozinio lydinio varžtas, atbulinio vožtuvo žiedas |
Automobilių pavaros, saugos diržų segtukai |
Konfigūracijos parinktys ir pasirinkimo matrica
Norėdami pasirinkti tinkamą įrenginio konfigūraciją, suderinkite tikslinio komponento specifikacijas naudodami toliau pateiktą trijų{0}}veiksmų vadovą:
Apskaičiuokite reikiamą suspaudimo jėgą
Naudokite šią formulę, kad įvertintumėte minimalų suspaudimo tonažą, reikalingą jūsų formai:
Suspaudimo jėga (kN)=Prognozuojamas dalies plotas (cm²) × ertmės skaičius × ertmės slėgio koeficientas (30–60 MPa, priklausomai nuo dervos klampos)
Nustatykite įpurškimo greičio reikalavimą
Pasirinkite tinkamą įpurškimo sistemos dinaminį atsaką pagal komponento sienelės storį:
Standartinė vidaus ir išorės apdaila (sienos storis < 2,5 mm): standartinė hidraulinė servo pavaros sistema.
Plonos-sienos optinės, apšvietimo ar jungčių dalys (sienos storis < 1,2 mm): pagalbinis azoto akumuliatoriaus paketas (tiekia įpurškimo greitį, viršijantį 500 mm/s).
Pasirinkite statinės ir sraigto surinkimą, pagrįstą dervos užpildais
Pasirinkite cilindro metalurgiją, kuri atitiktų jūsų polimero klasės cheminį ir mechaninį abrazyvumą:
Neužpildytos dervos (standartinis ABS, PP, PC): standartinis nitrinto plieno mazgas (SACM 645).
Glass Fiber or Mineral Filled Compounds (>15 % užpildo: Bimetalinė statinė su volframo karbidu dengtais sraigtais.
Neprivalomi paketai
Nuoseklus vožtuvų blokavimas (SVG): Integruota 4–12 zonų pneumatinio / hidraulinio vožtuvo užtvaro valdymo sąsaja, skirta formoms be bėgių.
Automatizuota integruota roboto sąsaja: „Euromap 67“ / SPI standartinės kištukinės{1}}ir -žaidimo jungtys, skirtos 3 ašių servo roboto dalių ištraukimui.
Magnetinė plokštelių sistema: Sutrumpina pelėsių keitimo laiką nuo 45 minučių iki mažiau nei 5 minučių mažoms -ir -vidutinėms partijoms.
Gamyba ir kokybės kontrolė
Prieš išsiunčiant kiekvienai mašinai taikomi standartizuoti gamybos bandymo protokolai:
Plokštės lygiagretumo patikrinimas:Mechaniškai apdorotos plokštelės matuojamos esant pilnam užrakto prispaudimo tonažui, naudojant elektroninius ciferblato indikatorius. Lygiagretumas išlieka Mažesnis arba lygus 0,05 mm/m.
Įtempta{0}}Rėmo konstrukcija:Mašinų lovos atkaitinamos nuo terminio įtempimo, kad būtų išvengta konstrukcijos deformacijos per ilgą eksploatavimo laiką.
Hidrostatinis bandymas:Visi hidrauliniai kolektoriai, vožtuvai ir kietieji vamzdynai išbandomi iki 300 barų slėgio, kad būtų išvengta sandariklio nuotėkio esant nuolatiniam šiluminiam įtempimui.
48 valandų gamyklos priėmimo važiavimas:Mašina nepertraukiamai veikia 48 valandas, stebint alyvos temperatūrą, tikrinant, ar triukšmo lygis yra mažesnis nei 72 dBA, o temperatūros stabilumas ± 2 laipsnių ribose.
Tinkinimas ir OEM palaikymas
Specializuotos varžtų geometrijos:Sraigtai su ventiliacija, drėgmei pašalinti be išankstinio džiovinimo{0}}ir specializuoti maišytuvo antgaliai pagrindiniam mišinio paskirstymui.
Individualizuotos kaklaraištis{0}}juostos tarpai:Padidintas atstumas tarp pririšamų{0}} strypų, kad tilptų dideles stumdomas dėžes ir gilias automobilių formas.
Kelių{0}}medžiagų įpurškimo atnaujinimai:Antriniai hidrauliniai arba elektriniai įpurškimo įtaisai (L-forma, „Piggyback“ arba vertikali padėtis), skirti dviem-šūviams (2K) lieti.
Valdymo sistemos integravimas:Individualizuotos PLC programinės įrangos sąsajos, pritaikytos gamyklos -SCADA, Euromap 63/77 protokolo arba MES duomenų bazės integravimui.
Ką pirkėjai turėtų pateikti norėdami pateikti išsamią kainą
Pateikite šiuos techninius duomenis, kad per 24 valandas gautumėte detalų mašinos pasiūlymą ir ciklo trukmės modeliavimą:
Dalių brėžiniai / CAD failai:3D STEP arba IGES failai, įskaitant sienelės storį, projektuojamo paviršiaus plotą ir bendruosius matmenis.
Dervos klasės:Konkretus dervos prekės ženklas, klasės žymėjimas ir užpildo procentas (pvz., Sabic PP 108MF97 su 20 % talko).
Formos matmenys ir išdėstymas:Formos aukštis (min./maks.), svoris, ertmių skaičius, bėgio tipas (šaltas ir karštas) ir šerdies{1}}traukimo vožtuvo skaičius.
Reikalinga gamybos produkcija:Tikslinis ciklo laikas, dienos apimties reikalavimai ir antrinė automatizavimo informacija (pvz., IML, roboto pasirinkimas-ir{3}}vieta).
Gamyklos komunalinė įtampa:Vietinės elektros linijos specifikacijos (pvz., 480 V / 60 Hz / 3 fazės arba 380 V / 50 Hz / 3 fazės).
DUK
Kl.: kuo hibridinė liejimo mašina skiriasi nuo{0}}visiškai elektrinių automobilių dalių mašinų?
A. Hibridinės mašinos siūlo didesnį įpurškimo greitį ir jėgą storoms{0}}konstrukcijų dalims arba didelėms vidinėms plokštėms mažesnėmis kapitalo sąnaudomis nei visos -elektrinės mašinos, kurių talpa yra lygiavertė. Jie išlaiko elektros variklio efektyvumą plastifikavimo metu, o naudojant hidraulinį slėgį suspaudimo jėgai ir šerdies traukimui.
Kl .: Koks techninės priežiūros intervalas reikalingas hidraulinei servo sistemai?
A: Hidraulinės alyvos filtravimo elementus reikia keisti kas 2000 darbo valandų. Alyvos mėginiai, siekiant nustatyti užterštumą kietosiomis dalelėmis ir vandens kiekį, turėtų būti imami kas 4000 valandų. Tinkama alyvos priežiūra pailgina siurblio ir vožtuvo eksploatavimo laiką iki 30 000 valandų.
Kl.: Ar ši mašina gali apdoroti dervas, kuriose yra daug stiklo pluošto (30–50%)?
A: Taip. Tvarkant sustiprintas inžinerines dervas, pvz., PA66-GF30 arba PBT-GF40, tiekiame bimetalinę statinę, išklotą nikelio lydiniu, ir visiškai kietą volframo karbido varžtą, kad išvengtume abrazyvinio nusidėvėjimo.
K: Kokio energijos taupymo galima tikėtis, palyginti su tradicinėmis hidraulinėmis mašinomis?
A: Energijos suvartojimas sumažėja nuo 30% iki 45%. Elektrinė plastifikavimo pavara pašalina hidraulinius konversijos nuostolius sukimosi metu, o kintamo -dažnio hidraulinis siurblys sunaudoja nedidelę galią dalių aušinimo fazėse.
K: Ar valdiklis palaiko Euromap automatizavimo standartus?
A: Taip. Įrenginio valdiklyje yra standartinės Euromap 67 sąsajos, skirtos robotų integravimui, kartu su Euromap 77 duomenų mainams su gamyklos vykdymo sistemomis (MES).
Populiarus Žymos: hibridinė įpurškimo mašina automobilių dalims, Kinijos hibridinė liejimo mašina automobilių dalių gamintojams, tiekėjams, gamyklai