


Didelės liejimo mašinos
Didelių liejimo mašinų gamintojas
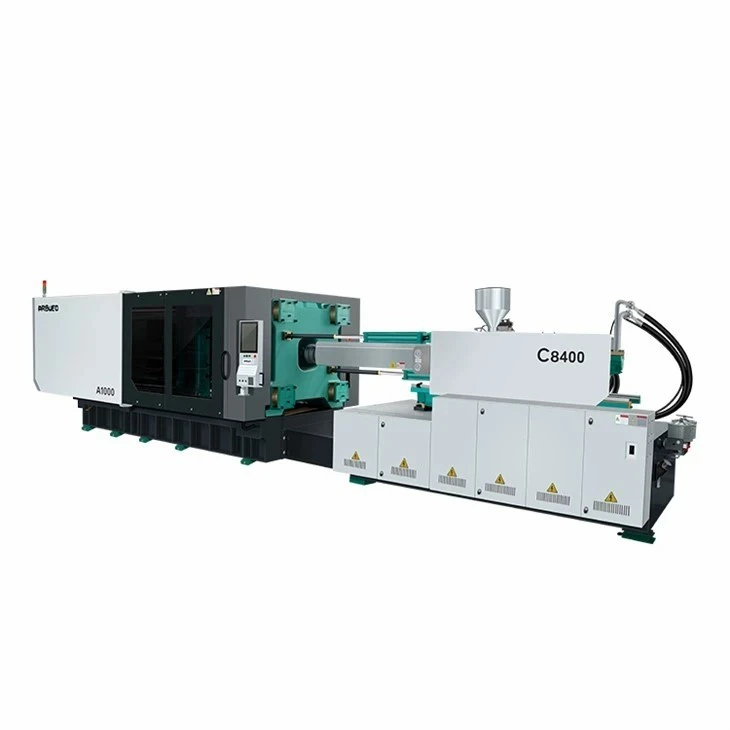
Large injection molding machines (clamping force >= 450 tonų / 4 500 kN) apdoroja birius termoplastinius komponentus automobilių, pakavimo, logistikos ir prietaisų sektoriuose. Norint naudoti sunkias formas, reikalingas konstrukcinis standumas, tikslus plokščių lygiagretumas, stabilus plokštelės judėjimas ir energiją taupančios hidraulinės arba hibridinės pavaros architektūros.
Šiame vadove pateikiamos techninės konfigūracijos, plokščių matmenys, atstumas tarp strypų{0}} ir šaudymo pajėgumai mūsų sunkiosios{1}}tonažo mašinų platformose. Ji padeda įrankių gamintojams, gamybos inžinieriams ir pirkimų direktoriams suderinti formų matmenis, dervos srauto reikalavimus ir ciklo trukmės tikslus su mašinos specifikacijomis.


Didelės liejimo mašinos apžvalga
Didelio-tonažo įpurškimo liejimo sistemose naudojamos dvi-plokštinės hidraulinės/servo-elektrinės hibridinės konstrukcijos arba optimizuoti penkių-taškų dvigubi{4}}perjungimo mechaniniai suspaudimo mechanizmai.
Tvirtinimo architektūra
Dvi-plokščių sistemos: naudokite tiesioginius hidraulinius slenkamuosius cilindrus, skirtus dideliu-greičių plokštumos judėjimui, kartu su keturiomis tvirtinimo- strypo fiksavimo veržlėmis ir trumpo-takčio hidrauliniais tonažo cilindrais. Ši konstrukcija pašalina perjungimo jungčių susidėvėjimą, sumažina mašinos plotą 20–30 %, palyginti su trimis plokštumos nustatymais, ir suteikia netrukdomą prieigą prie galo automatiniam dalių ištraukimui.
Penkios-taškų perjungimo sistemos: naudokite subalansuotas mechanines perjungimo jungtis, kurias varo servo-hidrauliniai įrenginiai. Šios sistemos užtikrina greitą plokštelės judėjimą, natūralų kinetinį lėtėjimą prieš prisiliečiant prie pelėsių ir efektyviai energiją{3}}užfiksuoja aušinimo fazėse.
Įpurškimo architektūra
Dvigubi-cilindro subalansuoti įpurškimo įrenginiai pašalina tiesinių kreiptuvų pakreipimo momentą, kai įpurškiamas aukštas-slėgis (iki 2200 barų).
Nitriduoti arba bimetaliniai varžtų ir cilindrų mazgai tvarko stiklo -pluoštu sustiprintas dervas (PP-GF30, PA66-GF30), struktūrinius lydinius ir perdirbtus polimerus.
Servo-elektrinės ar kintamo tūrio-hidraulinio siurblio sistemos užtikrina tikslų uždaros-kilpos greičio ir slėgio valdymą, išlaikant įpurškimo pakartojamumą +/- 0.1%.
Mašinų asortimentas
Mūsų didelė{0}}tonažo įranga yra suskirstyta į keturias skirtingas konstrukcines linijas, atsižvelgiant į suspaudimo jėgą, pavaros sistemą ir tikslinę paskirtį:
|
Serija |
Suspaudimo jėgos diapazonas |
Gnybtų sistema |
Pavaros tipas |
Pagrindinis techninis dėmesys |
|
HT-T serija |
450T - 1,000T |
5 taškų perjungimas |
Servo{0}}Hidraulika |
Bendrosios didelės dalys, giluminiai{0}}konteineriai, pramoninės dėžės. |
|
HD{0}}TP serija |
600T - 3,200T |
Dvi{0}}Plokštė |
Servo-Hidraulinė / hibridinė |
Automobilių buferiai, prietaisų skydeliai, didelės padėklų dėžės, siauri įrengimai. |
|
HS-PET serija |
450T - 800T |
Sunkios{0}}apkrovos perjungiklis |
Didelio{0}}srauto servo |
PET ruošinių gamyba (iki 128 ertmių), specializuoti didelio sukimo momento plastifikavimo įrenginiai. |
|
HE-Elektros serija |
450T - 900T |
Servo-Elektra |
Pilnai elektrinis/hibridinis |
Švariosios medicininės pakuotės, optiniai šviesos kreiptuvai, itin{0}}tikslios plonasienės-automobilių dalys. |
Produktų sąrašas
HD-600TP dviejų plokščių liejimo mašina
Suspaudimo jėga: 6 000 kN (600 tonų)
Pririšimo- tarpas tarp strypo (A x V): 920 x 850 mm
Maks. Šūvio svoris (PS): 2 850 g
Varžto skersmuo: 80 / 90 / 100 mm
Pagrindinė ypatybė: kompaktiškas dizainas su tiesioginiu-užrakto raišteliu-baros mechanizmu; apima proporcingą uždaro{2}}ciklo valdymą pagrindinėms-traukimo sekoms.
HT-800T penkių taškų perjungimo aparatas
Suspaudimo jėga: 8 000 kN (800 tonų)
Stiebo tarpas- (A x V): 1 060 x 980 mm
Maks. Šūvio svoris (PS): 4 320 g
Varžto skersmuo: 95 / 105 / 115 mm
Pagrindinė ypatybė: didelio{0}}standumo dėžės-tipo plokštės, sukurtos naudojant baigtinių elementų analizę (FEA), kad sumažintų plokštelės deformaciją esant dideliam tonavimui.
HD-1200TP dviejų plokščių aparatas
Suspaudimo jėga: 12 000 kN (1 200 tonų)
Stiebo tarpas- (A x V): 1 320 x 1 200 mm
Maks. Šūvio svoris (PS): 7 800 g
Varžto skersmuo: 115 / 125 / 135 mm
Pagrindinė funkcija: automatinis raištelių{0}}traukimas (viršuje, ne{1}}operatoriaus pusėje), kad būtų supaprastintas šoninis- didelių automobilių įrankių pakrovimas.
HD-1800TP Automotive-Dviejų plokščių aparatas
Suspaudimo jėga: 18 000 kN (1 800 tonų)
Stiebo tarpas- (A x V): 1 600 x 1 450 mm
Maks. Šūvio svoris (PS): 14 200 g
Varžto skersmuo: 140 / 155 / 170 mm
Pagrindinė funkcija: kelių{0}}pakopų įpurškimo profiliavimas su sinchronizuotu nuosekliu vožtuvo sklendės valdymu (iki 16 pneumatinių / hidraulinių zonų).
HD-2500TP sunkiosios pramonės mašina
Suspaudimo jėga: 25 000 kN (2 500 tonų)
Pririšimo- tarpas tarp strypo (A x V): 1 900 x 1 700 mm
Maks. Šūvio svoris (PS): 22 500 g
Varžto skersmuo: 165 / 180 / 200 mm
Pagrindinė ypatybė: dvigubi plastifikaciniai cilindrai su elektriniu sraigtu; galintis nuolat išlydyti didelio{0}}tūrio polimerus logistikos atliekų konteineriams ir padėklams.
HD-3200TP itin didelė konstrukcinė mašina
Suspaudimo jėga: 32 000 kN (3 200 tonų)
Stiebo tarpas- (A x V): 2 200 x 1 950 mm
Maks. Šūvio svoris (PS): 35 000 g
Varžto skersmuo: 190 / 210 / 230 mm
Pagrindinė ypatybė: sustiprinta plokštelės konstrukcija su aktyvia plokštelės pakreipimo kompensacija, sukurta kelių{0}}ertmių automobilių išorės bagetams ir komunalinių paslaugų kameroms.
Pagrindinės techninės savybės
Suspaudimo konstrukcijos standumas ir baigtinių elementų analizė (FEA)
Plokštelės deformacija esant didžiausiam tonažo kiekiui sukelia pelėsių pliūpsnį, pertvaros linijos susidėvėjimą ir nevienodą sienelės storį.
Plokštės turi dėžutę{0}}rėmo sutvirtinimą, sukurtą naudojant FEA, kad suspaudimo jėga būtų tolygiai paskirstyta visame formos tvirtinimo paviršiuje.
Plokštės lygiagretumas išlieka viduje<= 0.08 mm/m under 100% clamping loads.
Chromu-padengti 42CrMo didelio-tempimo plieno raišteliai-atliekami indukcinio grūdinimo ir ultragarsinio neardomojo
Servo{0}}Hidraulinės pavaros architektūra
Varomas nuolatinio magneto sinchroniniais servovarikliais, sujungtais su vidiniais krumpliaračių siurbliais.
Dinaminio slėgio ir greičio reguliavimo reakcijos laikas:<= 30 ms.
Energijos sąnaudos sumažėja 30–55 %, palyginti su tradicinėmis kintamo-tūrinio siurblio mašinomis, nes variklio greitis nukrenta iki beveik nulio palaikymo ir aušinimo fazėse.
Plastifikavimo sistema ir atsparumas dilimui
Standard Barrel & Screw: 38CrMoAlA steel, ion nitrided to a depth of 0.5 - 0.8 mm (hardness >= 950 HV).
Bimetalinis variantas (abrazyvinės / ėsdinančios dervos): nikelio -pagrindo lydinio pamušalas statinėje, suporuotas su volframo karbido purškiamąja-sraigtine danga (kietumas 60 - 65 HRC), užtikrinanti iki 30 % stiklo pluošto apkrovą.
Barjerinio sraigto geometrija su dispersiniais ir paskirstymo maišymo elementais užtikrina lydalo terminį homogeniškumą +/- 1.5° C temperatūroje.
Tiksli hidraulinio valdymo ir automatikos sąsaja
Proporciniai vožtuvai valdo formos atidarymo/uždarymo lėtėjimą, šerdies traukimą ir išstūmimo sekas.
EtherCAT/CANbus pramoninio ryšio tinklai tiesiogiai siejasi su linijiniais keitikliais (padėties skiriamoji geba 0,01 mm).
Standartinės „Euromap 63“ / „Euromap 73“ sąsajos leidžia integruoti „plug{2}}and-“ su aukščiausiais-įvedimo robotais, šoniniais-įėjimo spyglių rinkikliais, magnetinėmis formų tvirtinimo sistemomis ir nuosekliais karšto bėgio valdikliais.
Suspaudimo jėga, formos dydis ir šūvio talpa
Norint pritaikyti formą su tinkama mašina, reikia įvertinti numatomą plotą, formos aukštį, tarpą tarp surišimo{0}} strypų ir dervos tankį.
Suspaudimo jėga (kN)=[ Prognozuojamas dalies ir bėgio sistemos plotas (cm2) x vidutinis ertmės slėgis (bar) ] / 100
Didelio klampumo polimerai (pvz., PC, PMMA, PA-GF): reikalingas vidutinis 400 - 700 barų slėgis ertmėje.
Mažo klampumo polimerai (pvz., PP, PE, PS): reikalingas vidutinis 250 - 450 barų slėgis.
Atstumas tarp surišimo- strypų (H x V): horizontalūs ir vertikalūs atstumai tarp surišimo{1}} strypų turi viršyti išorinės formos plokštės matmenis, nebent mašina turi viršutinio rišimo{2}} strypų ištraukimo galimybę.
Formos aukščio diapazonas (min/maksimalus): bendras formos rietuvės aukštis turi griežtai atitikti mašinos dienos šviesą:
Maksimalus dienos šviesos=maksimalus formos aukštis + suspaudimo eiga
Išstūmimo eiga ir jėga: įsitikinkite, kad hidraulinio išmetimo kaiščiai sutampa su formos išmetimo plokštėmis ir suteikia pakankamai jėgos, kad būtų pašalintos gilios{0}}traukimo dalys.
Norėdami išlaikyti šiluminį stabilumą ir išvengti polimero skilimo:
Minimali šūvio masė: turėtų viršyti 20 % visos teorinės šūvio talpos.
Didžiausia šūvio masė: neturėtų viršyti 80 % visos teorinės šūvio talpos (skaičiuojant PS ekvivalentiniu tankiu rho=1.05 g/cm3).
Dervos tankio reguliavimo koeficientas:
Faktinė šūvio talpa (derva)=PS šūvio talpa x ( tikslinės dervos lydalo tankis / PS lydalo tankis)
Techninės specifikacijos
|
Parametras |
Vienetas |
HD-600TP |
HT-800T |
HD-1200TP |
HD-1800TP |
HD-2500TP |
HD-3200TP |
|
Suspaudimo jėga |
kN |
6,000 |
8,000 |
12,000 |
18,000 |
25,000 |
32,000 |
|
Atidarymo smūgis |
mm |
950 |
1,050 |
1,350 |
1,650 |
1,950 |
2,250 |
|
Atstumas tarp tvirtinimo{0}} strypų (A x V) |
mm |
920 x 850 |
1,060 x 980 |
1,320 x 1,200 |
1,600 x 1,450 |
1,900 x 1,700 |
2,200 x 1,950 |
|
Maks. Dienos šviesa |
mm |
1,800 |
2,050 |
2,550 |
3,050 |
3,550 |
4,050 |
|
Min. / Maks. Formos aukštis |
mm |
400 / 850 |
450 / 1,000 |
500 / 1,200 |
600 / 1,400 |
700 / 1,600 |
800 / 1,800 |
|
Varžto skersmuo (B-parinktis) |
mm |
90 |
105 |
125 |
155 |
180 |
210 |
|
L/D santykis (B-parinktis) |
L/D |
22:1 |
22:1 |
23:1 |
23:1 |
24:1 |
24:1 |
|
Įpurškimo tūris |
cm3 |
2,860 |
4,110 |
7,420 |
13,580 |
21,500 |
33,350 |
|
Šūvio svoris (PS) |
g |
2,600 |
3,745 |
6,750 |
12,350 |
19,560 |
30,350 |
|
Įpurškimo slėgis (B-varžtas) |
baras |
1,850 |
1,780 |
1,820 |
1,750 |
1,700 |
1,650 |
|
Maks. Varžto greitis |
aps./min |
160 |
140 |
120 |
105 |
90 |
75 |
|
Išmetimo jėga |
kN |
160 |
200 |
280 |
400 |
550 |
700 |
|
Ežektorinis smūgis |
mm |
250 |
300 |
350 |
400 |
450 |
500 |
|
Alyvos bako talpa |
L |
900 |
1,200 |
1,800 |
2,600 |
3,500 |
4,800 |
Kaip pasirinkti
Renkantis didelę{0}}tonų įpurškimo įrangą reikia įvertinti mechaninius, šiluminius ir gamyklos infrastruktūros reikalavimus. Vykdykite šią inžinerinio patikrinimo seką:
Apskaičiuokite minimalius tonažo reikalavimus:
Apskaičiuokite bendrą numatomą paviršiaus plotą (įskaitant šaltus bėgius) ir padauginkite iš medžiagos{0}}specifinio didžiausio slėgio ertmėje.
Patikrinkite fizinių įrankių matmenis:
Įsitikinkite, kad išoriniai formos matmenys praeina per tvirtinimo{0}} strypo tarpą. Įsitikinkite, kad rietuvės aukštis atitinka Min/Max spausdinimo plokštės uždarymo{2}}aukščio ribas.
Įvertinkite dervos ir plastifikavimo poreikius:
Pasirinkite standartinį arba bimetalinį varžtą, kurio pagrindą sudaro abrazyviniai priedai (GF/Talkas). Suderinkite L/D santykio ir sukimo momento reikalavimus, kad užtikrintumėte tinkamą lydalo homogeniškumą be polimero grandinės kirpimo.
Audito gamyklos komunalinės paslaugos ir grindų galimybės:
Patikrinkite transformatoriaus galią didžiausioms variklio ir šildymo apkrovoms. Įvertinkite viršutinio krano keliamąją galią pagal maksimalų pelėsių / mašinos komponentų svorį ir patikrinkite grindų plokštės storį, kad išlaikytumėte dideles statines apkrovas.
Apibrėžkite pagrindines{0}}traukimo ir automatizavimo sąsajas:
Nustatykite reikiamas hidraulinės šerdies{0}}traukimo grandines ir pasirinkite Euromap sąsajos protokolus (Euromap 63, 73 arba 84) robotų automatizavimui.
Programos
Automobilių sektorius
Dalys: Priekiniai ir galiniai bamperiai, durų apdailos moduliai, prietaisų skydai, ratų arkų įdėklai.
Dervos: PP + EPDM-TD20, PC/ABS, ABS, PA66 + 30% GF.
Techninis reikalavimas: mažas gnybtų įlinkis, kad būtų išvengta pliūpsnio plačiose atskyrimo linijose, nuoseklus vožtuvo sklendės integravimas, skirtas suvirinimo-linijos valdymui, šerdies-atgalinė funkcija, skirta mikroceliulinio putplasčio formavimui (Mucell procesas).
Pramoninė pakuotė ir logistika
Dalys: sunkios{0}} grąžinamos siuntų dėžės, žemės ūkio dėžės, 1 000 litrų sulankstomi konteineriai, plastikiniai padėklai.
Dervos: didelio{0}}tankio polietilenas (HDPE), polipropileno smūginiai kopolimerai (PP-C).
Techninis reikalavimas: didelis plastifikavimo pajėgumas (kg/val.), užtikrinantis nuolatinį greitą -ciklą; kelių-pakopų šerdies-traukimo sekos sudėtingoms skaidrės šerdims.
Buitiniai prietaisai ir aplinkosaugos paslaugos
Dalys: Skalbimo mašinų išoriniai kubilai, pagrindiniai kondicionieriaus rėmai, 120L/240L komunalinių atliekų konteineriai, kabelių prieigos kameros.
Dervos: HDPE, PP, struktūrinis ABS.
Techninis reikalavimas: Konstrukcinis tvirtumas, kad atlaikytų ilgus aušinimo ciklus be terminės deformacijos; kelių taškų hidraulinės išmetimo sistemos.
Gamyba, montavimas ir paleidimas
Tikslioji gamyklų gamyba
Sunkios konstrukcijos prieš apdirbant apdirbamos įtempių{0}}atkaitinimo būdu skaitmeninėse terminio apdorojimo krosnyse{1}}.
Plokštės paviršiai ir tvirtinimo{0}}sriegių angos yra apdirbamos viena sąranka dideliuose CNC grindų{1}}tipo gręžimo staklėse, kad būtų išsaugotos geometrinės tolerancijos.
Kokybės kontrolė ir gamyklos priėmimo testavimas (FAT)
Kiekviena mašina prieš išsiuntimą patiria 24-valandų sausosios eigos bandymo ciklą maksimaliu veikimo greičiu.
Lazeriniai interferometrai tikrina plokštelės išlygiavimą ir judesio pakartojamumą. Kad būtų išvengta nuotėkio, hidraulinės linijos slėgis{1}}bandytas esant 1,5 karto didesniam darbiniam slėgiui.
Logistika, įrengimas ir priėmimo vietos tikrinimas (SAT)
Logistika: siunčiami kaip moduliniai mazgai{0}} (užspaudimo blokas, įpurškimo blokas, hidraulinis maitinimo blokas) ant plokščių-stelažo ir atvirų{2}}viršutinių konteinerių.
Montavimas: tikslus išlyginimas naudojant sunkius -pleištinius tvirtinimo elementus ant gelžbetoninių pramoninių grindų (minimalus betono storis: 250 - 300 mm).
Eksploatacijos pradžia: patikrinimas vietoje apima hidraulinės alyvos švarumą (ISO 4406 standartas, 2011-16-14), šildymo zonų kalibravimą, tvirtinimo{5}} strypų užraktų išlygiavimą ir visišką integracijos su kliento liejimo įrankiais ir automatizavimu bandymus.
Pritaikymas ir OEM
Siūlome pritaikytus mechaninius, hidraulinius ir programinės įrangos pakeitimus, kad integruotume dideles mašinas į specializuotas gamybos ląsteles:
Pailginta dienos šviesa ir padidintas pelėsių aukštis:Plokštelių plėtiniai ir pailgi surišimo{0} strypai, skirti giliai{1}}lydyti (pvz., šiukšliadėžės, gilios talpos).
Raiščių{0}}traukimo sistemos:Hidraulinis pririšimo{0}} strypo ištraukimas viršutinėje arba šoninėje padėtyje leidžia horizontaliai apkrauti formą, kai ribojamas viršutinio krano atstumas.
Specializuoti plastifikavimo įrenginiai:
Labai{0}}dėvinčios bimetalinės statinės, skirtos tvarkyti iki 50 % stiklo pluošto arba mineralinio užpildo.
Korozijai{0}}atsparūs varžtai ("Inconel" arba chromu{1}}dengtas plienas), skirti PVC ir antipirenų polimerams apdoroti.
Ventiliuojamos statinės higroskopinėms dervoms apdoroti be išankstinio{0}džiovinimo.
Kelių-medžiagų / bendro-įpurškimo atnaujinimai:Moduliniai antrinio įpurškimo įtaisai (pagal galą, L-forma arba vertikalus išdėstymas) su integruotu sukamojo stalo valdymu, skirtu kelių{1}}šūvių formavimui.
Susijusios mašinos
Siekdami patenkinti specializuotus apdorojimo reikalavimus, siūlome papildomas mašinų platformas:
Visos-elektrinės liejimo mašinos (100T - 450T):
Itin-tikslios, švarioms patalpoms-paruoštos sistemos, sukurtos medicininiams ir optiniams komponentams, nesukeliančios užteršimo alyva rizikos.
Kelių-spalvų /-daug komponentų mašinos (150T - 1,600T):
Integruoti sukamieji stalai arba rodyklės, skirtos kelių{0}}medžiagų automobilių apšvietimui ir minkštiems{1}}rankenų sandarikliams.
PET ruošinių sistemos (250T - 800T):
Tiksliai-sukurtos didelės spartos{1}}platformos, aprūpintos didelio -sukimo momento plastifikavimo įrenginiais, atšaldytų plokščių technologija ir specialia po-aušinimo automatika.
Pagalbinė įranga ir automatika:
Servo robotai, centralizuotos medžiagų tiekimo sistemos, gravimetriniai maišytuvai ir formų temperatūros reguliatoriai, sukalibruoti dideliam dervos našumui{0}}.
DUK
Esame profesionalūs didelių liejimo mašinų gamintojai ir tiekėjai Kinijoje, specializuojamės teikti aukštos kokybės pritaikytas paslaugas. Nuoširdžiai sveikiname jus, kad čia iš mūsų gamyklos parduodamos didmeninės didelės liejimo mašinos. Dėl kainų konsultacijos susisiekite su mumis.