


Hibridinės liejimo mašinos
Didelio{0}}našumo hibridinės įpurškimo mašinos: tikslus servo-elektrinės ir hidraulinės galios integravimas
Pramoniniam plastikiniam liejimui reikalinga griežta pusiausvyra tarp dinaminės jėgos, ašies sinchronizavimo, greičio ir energijos taupymo. Standartiniai hidrauliniai įrenginiai dažnai pasiekia šilumines ribas greitų ciklų metu, o visoms{1}}elektrinėms sistemoms gali trūkti tvirtinimo tonažo giliai-traukiamoms dalims arba didelio{3}}klampumo dervoms.
Hibridinės įpurškimo liejimo mašinos išsprendžia šį kompromisą derindamos elektrines servo pavaras plastifikavimo ir suspaudimo judesiams su aukšto{0}}slėgio hidrauliniais akumuliatoriais įpurškimui ir šerdies traukimui. Ši architektūra užtikrina stabilius džiovinimo ciklus, dinaminį įpurškimo greitį iki 800 mm/s, padėties pakartojamumą iki ±0,01 mm ir energijos sutaupymą iki 40 %, palyginti su įprastais hidrauliniais presais.
Hibridinio liejimo mašinos apžvalga
Hibridinės mašinos atskiria dideles{0}}nepertraukiamas funkcijas nuo didelės-jėgos pertrūkių operacijų:
Servo{0}}Elektrinės pavaros: valdykite varžtų sukimąsi (plastifikavimą), formų atidarymą / uždarymą ir išmetimo ašis. Jie įgalina nepriklausomus, ciklinius, persidengiančius judesius (pvz., plastifikavimą atidarant formą) be hidraulinio skersinio{3}}kalbėjimo.
Hidraulinės sistemos: skirtos lokalizuotam{0}}didelio tonažo fiksavimui, dinaminiam įpurškimo padidinimui ir šoniniam{1}}šerdies paleidimui.
Hibridinės mašinos judesio architektūra
Servo{0}}Elektrinės ašys
Varžtų sukimas ir plastifikavimas
Plokštės judėjimas (atidaryti / uždaryti)
Ežektorinio smūgio valdymas
Hidraulinis maitinimo blokas
Akumuliatorius{0}}Pagalbinis įpurškimas
Aukšto{0}}slėgio užveržimo užraktas
Šerdies traukimas ir šoninės stumdynės
Sinchronizuotas CNC valdymas
Ašies stebėjimas realiuoju laiku-
Slėgio ir greičio integravimas uždaroje{0}} kilpoje
Nepertraukiamo judėjimo metu pašalinus hidraulinį droselį, skysčio šildymas žymiai sumažėja. Tai leidžia naudoti mažesnius alyvos rezervuarus, pailgina hidraulinių sandariklių eksploatavimo laiką ir užtikrina aukštą padėties pakartojamumą kelių pamainų gamybos metu.
Mašinos konfigūracijos
Skirtingoms gamybos aplinkoms reikalingas specifinis plokščių išdėstymas ir tvirtinimo architektūra:
|
Konfigūracija |
Suspaudimo tonažas |
Pagrindinis pranašumas |
Tipinės programos |
|
Horizontalus perjungiklis-Hibridas |
70T – 650T |
Greitas pelėsių įjungimas per elektrinį servo jungiklį; greitas džiūvimo{0}}ciklo laikas. |
Didelės spartos-pakavimas, plonasienės-talpos, dangteliai, elektros korpusai. |
|
Dvi-Platen Direct-hidraulinis hibridas |
700T – 2,300T |
Kompaktiškas plotas, prailgintas raištelių-tarpas, nulinis jungiklio susidėvėjimas. |
Automobilių buferiai, durų plokštės, didelės logistikos dėžės, konstrukciniai kubilai. |
|
Didelės spartos{0}}pakavimo hibridas |
180T – 450T |
Hydraulic accumulator injection (>600 mm/s) + nuolatinis elektros dozavimas. |
IML talpyklos, plonasienės{0}}maisto pakuotės, medicininių švirkštų statinės. |
Produktų sąrašas
Didelės{0}}greities plonasienės{1}}hibridinis aparatas (230 tonų)
Suspaudimo jėga: 2300 kN
Pririšimo- tarpas: 560 × 560 mm
Įpurškimo greitis: iki 600 mm/s (varomas akumuliatoriumi)
Pagrindinė specifikacija: elektrinis servo dozavimo variklis (22 kW) su tuo pačiu metu dozuojamu{1}}formos lūžio metu.
Tikslinis pritaikymas: kelių{0}}ertmių maisto talpyklos, vienkartiniai stalo įrankiai, plonas{1}}sienelių uždoris.
Tikslioji elektronikos ir jungčių hibridinė mašina (140 tonų)
Suspaudimo jėga: 1400 kN
Pririšimo- tarpas: 460 × 460 mm
Šūvio svoris (PS): 180 g
Pagrindinė specifikacija: uždaros{0} kilpos elektrinis išmetimo mechanizmas ir formos judėjimas su ±0,01 mm padėties nustatymo tikslumu.
Tikslinis pritaikymas: mikro{0}}jungtys, 3C elektroniniai korpusai, optinių lęšių rėmeliai.
Automobilių komponentų hibridinė mašina (450 tonų)
Suspaudimo jėga: 4500 kN
Pririšimo- tarpas: 780 × 750 mm
Šūvio svoris (PS): 1 250 g
Pagrindinė specifikacija: dviejų hidraulinių gyslų traukimas kartu su nuolatiniu elektriniu plastifikavimu, kad būtų sumažintas ciklo vėlavimas.
Tikslas: automobilių apšvietimo korpusai, vidaus apdailos plokštės, kanalai po-dangčiu.
Deep{0}}Draw Industrial Container Hybrid Machine (800 tonų)
Suspaudimo jėga: 8000 kN
Plokštės matmenys: 1500 × 1420 mm
Maks. Forma Dienos šviesa: 1 850 mm
Pagrindinė specifikacija: dviejų{0}}užrakinimo plokščių dizainas, integruotas su servo-hidrauliniu slėgio reguliavimu.
Tikslas: logistikos dėžės, sandėliavimo dėžės, konstrukcinės prietaisų plokštės.
Kelių komponentų ko-įpurškimo hibridinis aparatas (320 tonų)
Suspaudimo jėga: 3200 kN
Įpurškimo vienetai: L-padėtis (hidraulinė) + pagrindinė ašis (servo-elektrinė)
Pagrindinė specifikacija: servo-varomas sukamojo stalo integravimas su dvigubos-ašios uždaros{2} kilpos slėgio grįžtamuoju ryšiu.
Tikslinė taikymas: du{0}}šūviniai (2K) sandarikliai, automobilių ŠVOK valdikliai, minkšto{2}}lietimo elektrinių įrankių rankenos.
Medicininė tiksli hibridinė mašina (180 tonų švariam kambariui)
Suspaudimo jėga: 1800 kN
Raiščių- tarpas: 510 × 510 mm
Tepimas: kapsuliuotas tepalo tepimas ant plokštelinių jungiklių; nulinis alyvos rūko užterštumas.
Pagrindinės specifikacijos: nikeliu{0}}padengtos plokštės, nerūdijančio plieno dangteliai, paruoštas HEPA oro srauto integravimas.
Tikslas: Pipetės antgaliai, kraujo paėmimo vamzdeliai, IV kateterio komponentai.
Pagrindinės techninės savybės
Ciklas{0}}Sutampančios operacijos:
Elektrinės dozavimo ašys leidžia plastifikuoti vienu metu atidarant ir išmetant formą. Tai sumažina bendrą ciklo laiką 1,5–4,0 sekundės vienam kadrui, palyginti su vieno-siurblio hidraulika.
Įprastos autobusų servo pavaros:
Regeneraciniai stabdymo blokai fiksuoja kinetinę energiją iš lėtėjimo ir grąžina ją į autobusą, sumažindami grynąsias kWh sąnaudas.
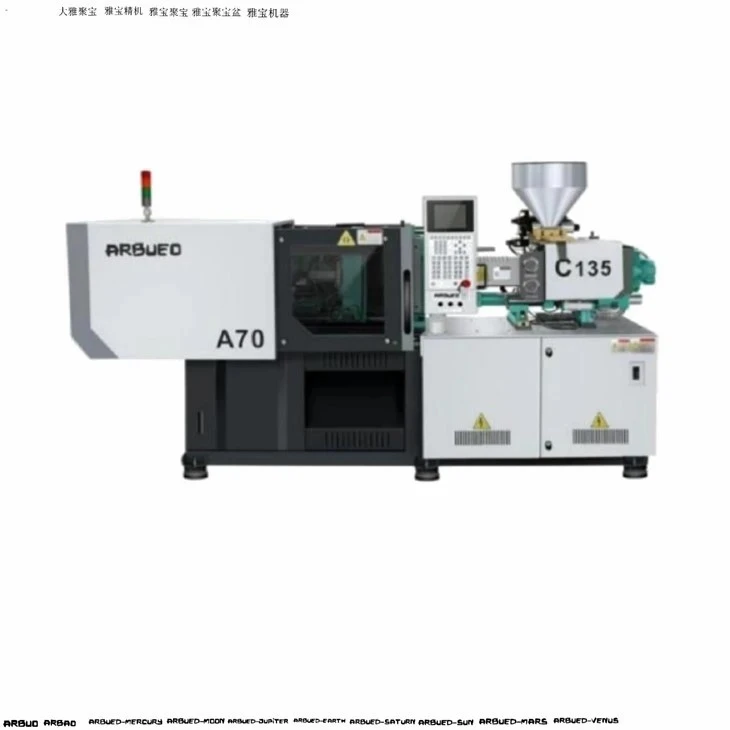
Integruotas hidraulinio akumuliatoriaus pagalbininkas:
Azotu pripildyti{0}}akumuliatoriai tiekia greitą hidraulinio skysčio sprogimą įpurškimo metu. Tai užtikrina didžiausią įpurškimo greitį iki 800 mm/s, nereikalaujant didžiulių pagrindinio siurblio variklių.
Sinchronizuota CNC valdymo sistema:
Magistralės-pagrįstas valdiklis (0,5 ms atsako laikas) palaiko uždaros-kilpos greičio-į-slėgį (V/P) perjungimo taškus.
Hidraulinė + servo architektūra
Energijos paskirstymo ir energijos srauto servo pavara ir bendra nuolatinės srovės magistralės matrica
Servo{0}}elektrinė pavara:Įgalioja sraigtinį dozavimą (nuolatinė apkrova) ir plokštelės judėjimą (kinetinės energijos atkūrimą). Stabdymo energija grąžinama į nuolatinės srovės magistralę.
Servo{0}}siurblių ir akumuliatorių sistema:Suteikia aukšto{0}}slėgio suspaudimo (statinio tonažo laikymas) ir įpurškimo padidinimo (didelio srauto viršįtampio). Maža šiluminė apkrova prailgina alyvos ir aušintuvo tarnavimo laiką.
Plokštelės judėjimo ašis (elektrinė):Varomas sunkiu-rutuliniu sraigtu arba servo stovu-ir{2}}krumpliaračiu. Pagreičio kreivės atitinka sinusoidinį profilį, apsaugodamos subtilius formos išlyginimo kaiščius.
Dozavimo ašis (elektrinė):Naudojamas vandeniu{0}}aušinamas tiesioginės pavaros-servo variklis, prijungtas prie varžto veleno. Sukimo momentas išlieka pastovus net apdorojant kietas inžinerines dervas, tokias kaip PEEK, PA66+50%GF arba PC.
Suspaudimo ir įpurškimo sistema (hidraulinė):Kompaktiški servo{0}}siurbliai tiekia slėgį tik pagal poreikį. Išlaikant tonažą, siurblys sulėtėja iki beveik nulio RPM, todėl nebenaudojama nereikalinga energija ir sumažėja alyvos įkaitimas.
Hibridinis ir hidraulinis prieš visus-elektrinius
|
Veikimo parametras |
Standartinė servo{0}}hidraulika |
Hibridinė mašina |
Viskas-Elektra |
|
Didžiausias įpurškimo greitis |
100 – 250 mm/s |
300 – 800 mm/s |
200 – 500 mm/s |
|
Užveržimo tonažo diapazonas |
50T – 4,000T |
70T – 2,300T |
30T – 800T |
|
Energijos suvartojimas |
Bazinė linija |
-30% iki -45% |
-50% iki -60% |
|
Vienalaikiai judesiai |
Riboja siurblio srautas |
Visas persidengimas (dozavimas / atidarymas / išstūmimas) |
Visiškas sutapimas |
|
Storos{0}}sienos dalies laikymo laikas |
Puikus (nėra šiluminės ribos) |
Puikus (hidraulinis laikymas) |
Vidutinis (servo variklio šildymas) |
|
Pagrindinė{0}}traukimo galimybė |
Integruota natūrali hidraulika |
Integruota natūrali hidraulika |
Reikalingas išorinis hidraulinis blokas |
|
Priežiūros profilis |
Tepalų keitimas, sandariklių keitimas |
Mažas terminis susidėvėjimas, sumažintas alyvos kiekis |
Diržų patikra, rutulinių varžtų pertepimas |
Techninės specifikacijos
|
Mašinos modelis |
Vienetas |
140 tonų |
230 tonų |
450 tonų |
800 tonų |
|
PRIJUNGIMAS |
|||||
|
Suspaudimo jėga |
kN |
1,400 |
2,300 |
4,500 |
8,000 |
|
Plokštelės prošvaisa (H × V) |
mm |
460 × 460 |
560 × 560 |
780 × 750 |
1050 × 1000 |
|
Maks. Dienos šviesa |
mm |
820 |
1,020 |
1,450 |
1,850 |
|
Ežektorinis smūgis |
mm |
130 |
160 |
200 |
260 |
|
INJEKCIJOS VIENETAS |
|||||
|
Varžto skersmuo |
mm |
35 |
45 |
65 |
90 |
|
Įpurškimo slėgis |
baras |
2,150 |
2,020 |
1,950 |
1,800 |
|
Maksimalus įpurškimo greitis |
mm/s |
350 |
500 |
600 |
450 |
|
Plastifikavimo greitis |
g/s |
22 |
48 |
92 |
185 |
|
BENDRIEJI DUOMENYS |
|||||
|
Sistemos slėgis |
baras |
160 |
160 |
175 |
175 |
|
Alyvos bako talpa |
L |
180 |
260 |
450 |
750 |
|
Mašinos svoris |
kg |
4,800 |
8,200 |
18,500 |
38,000 |
Kaip pasirinkti
Pritaikydami hibridinę liejimo mašiną prie savo gamybos reikalavimų, įvertinkite šiuos keturis pagrindinius techninius parametrus:
Apskaičiuokite minimalų prispaudimo toną
Formulė: reikalingas tonažas=projektuojamas plotas (cm²) × medžiagos ertmės koeficientas (0,3–0,8 kN/cm²)
Didelio-klampumo plastikai (PC, PMMA): naudokite 0,6–0,8 kN/cm²
Standartiniai poliolefinai (PP, PE): naudokite 0,3–0,5 kN/cm²
Patvirtinkite įpurškimo greitį ir dinaminio srauto ilgį
Thin-wall ratio (Flow Length / Wall Thickness > 200:1) requires accumulator assistance (>500 mm/s).
Patikrinkite šūvio dydį: optimalus šūvio svoris turėtų išnaudoti 35–70 % didžiausios statinės talpos
Įvertinkite ašies vienalaikiškumą
Jei dozavimo laikas viršija aušinimo laiką, pasirinkite elektrinę dozavimo ašį, kad būtų atlikta plastifikacija formų atidarymo/uždarymo metu.
Patikrinkite įrankių suderinamumą
Patvirtinkite šerdies-traukimo hidraulinio srauto greitį, išmetimo kaiščio šablonus ir surišimo{1}}spyruoklės atstumą nuo esamų formų brėžinių.
Programos
Komponentai: Durų moduliai, buferių laikikliai, oro įsiurbimo kolektorius, prietaisų skydelio rėmai.
Dervos: PA66 + 30% GF, PP-TD20, ABS/PC mišiniai.
Kodėl hibridas: užtikrina aukštą storų konstrukcinių dalių laikymo slėgį neperkaitinant hidraulinės alyvos, o elektrinis dozavimas sumažina bendrą ciklo laiką.
Komponentai: margarino kubilai, gėrimų dangteliai, nepažeistos talpyklos-, plonasienės maisto pakuotės.
Dervos: didelio{0}}takumo PP, HDPE.
Kodėl hibridas: akumuliatorius{0}}pastiprintas įpurškimas užpildo plonas sieneles (<0.45 mm) in under 0.3 seconds without flow lines or short shots.
Komponentai: mikro{0}}jungtys, gnybtų blokai, fotoaparato modulių rėmeliai, nešiojamojo kompiuterio korpusai.
Dervos: LCP, PBT + 30% GF, PC.
Kodėl hibridas: uždaros{0} kilpos elektrinės ašies padėties nustatymas neleidžia formuotis ir užtikrina vienodą dalių svorį.
Komponentai: švirkštų cilindrai, Luer lock jungtys, kraujo diagnostikos kasetės, centrifugos vamzdeliai.
Dervos: medicininės -klasės PP, COP, polikarbonatas.
Kodėl hibridas: elektrinės pavaros ašys pašalina hidraulinės alyvos rūką šalia pelėsių plokštės srities, atitinkančios ISO 7 ir 8 klasės švarių patalpų standartus.
Gamyba ir kokybės kontrolė
Siekiant išlaikyti mašinos tikslumą, pagrindiniai konstrukciniai ir mechaniniai mazgai gaminami naudojant atsekamus standartizuotus procesus:
Neapdoroto liejimo patikrinimas
→ 3D streso mažinimo atkaitinimas
→ CNC 5 ašių frezavimas
→ Tikslus surinkimas
→ Lazerinio interferometro išlyginimas
→ CMM komponentų auditas
→ 48-valandos pilnos apkrovos sausas važiavimas
→ CE ir ISO atitikties pasirašymas
Plokštės apdirbimas:
Ketaus plokštėms atliekami ultragarsiniai defektų bandymai ir šiluminio įtempimo{0}}atkaitinimas prieš 5 ašių CNC apdirbimą. Paviršiaus lygiagretumas išlaikomas 0,02 mm per visą plokštelės paviršių.
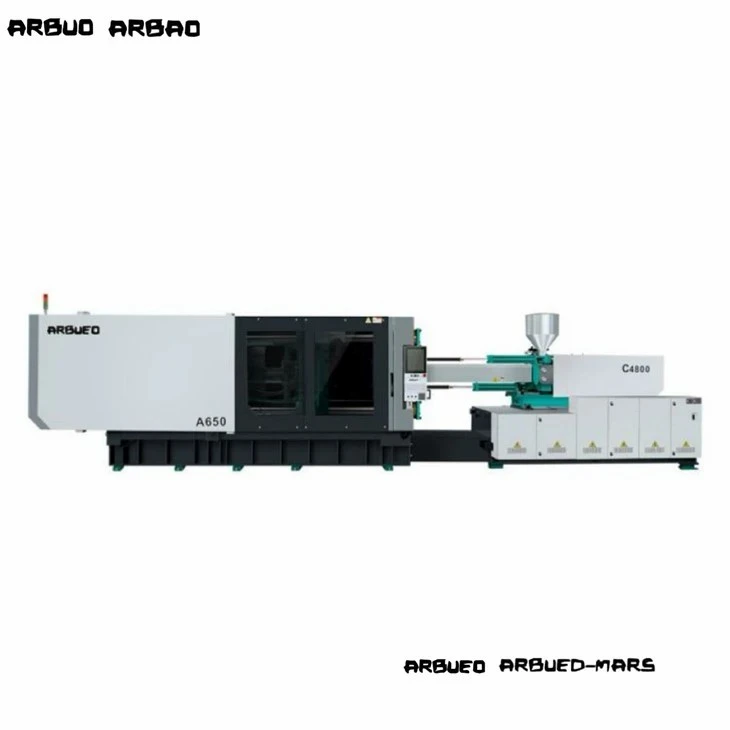
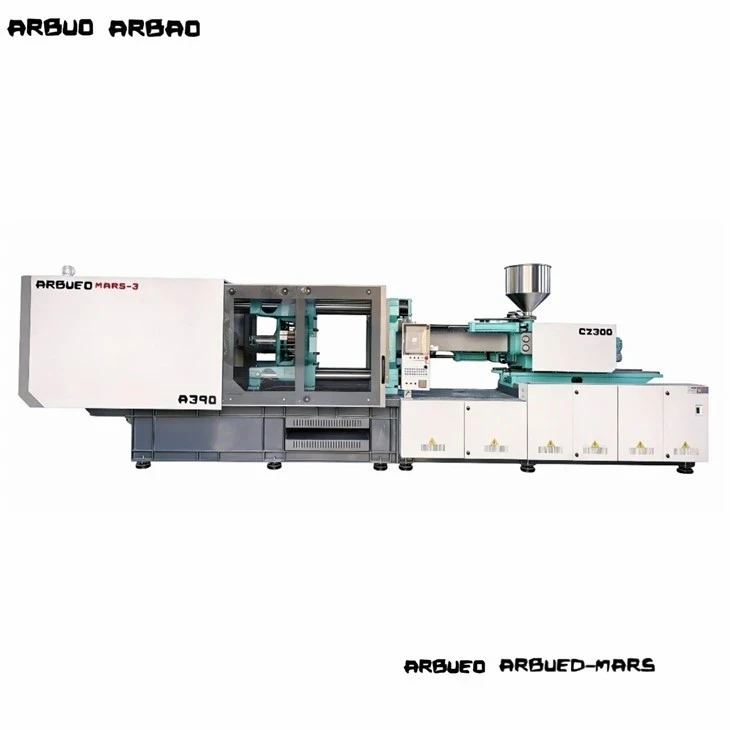
Hidraulinis mazgas:
Besiūlės šaltai traukiamos plieninės{0}}hidraulinės linijos sujungiamos naudojant Bite{1}}tipo flanšines jungtis, kad būtų pašalinti linijos suvirinimo gedimai. Pagrindiniai kolektoriai yra dvigubai filtruojami (siurbimas + grąžinimas, 10 mikronų nominalas).
Kokybės auditas:
Surinkti rėmeliai kalibruojami lazeriu interferometru, kad būtų patikrintas plokštelės padėties nustatymo tikslumas. Prieš išsiuntimą kiekviena mašina 48 -val. nepertraukiamai veikia visos- apkrovos sauso ciklo nepalankiausiomis sąlygomis.
Pritaikymas ir OEM
Mašinų konstrukcijas galima pritaikyti prie konkrečių įrankių geometrijų, automatizavimo sąrankų ir gamyklos infrastruktūros:
Išplėstinė statinės ir varžtų metalurgija:
Bimetalinės statinės su volframo karbido pamušalais, skirtos abrazyvinėms (iki 50 % stiklo pluoštu sustiprintoms) arba korozinėms (fluorpolimerai, PVC) dervoms apdoroti.
Gamyklos automatikos integravimas:
„Euromap 63“ ir „Euromap 73“ sąsajos, skirtos rinkimo-ir-robotams, automatiniams karšto bėgių valdikliams ir centrinėms medžiagų padavimo sistemoms.
Specializuoti plokščių raštai:
Individualūs montavimo angų išdėstymai (SPI, EUROMAP), hidraulinio rašto išmušimai ir magnetinės plokštės maitinimo sąsajos.
Pagrindinis{0}}traukimo išplėtimas:
Kelių-grandinių hidraulinės šerdies traukimo blokai su proporcingu slėgiu ir srauto valdymu, tiesiogiai susieti su pagrindiniu CNC bloku.
Susijusios mašinos
Jei jūsų gamybos procesui reikia skirtingų mašinų konfigūracijų, ištirkite šias alternatyvias įrangos platformas:
Servo{0}}Hidraulinės įpurškimo liejimo mašinos:
Standartiniai hidrauliniai perjungimo presai, optimizuoti bendrosios paskirties -formavimo darbams su mažesnėmis pradinėmis įrangos sąnaudomis.
Dvi-Platen didelio tonažo mašinos:
Vietą-taupantys hidrauliniai suspaudimo blokai, skirti didelėms automobilių ir pramoninėms dalims nuo 1 000 T iki 3 500 T.
Didelės spartos-visos-elektrinės liejimo mašinos:
Itin švarios, nulinės-naftos platformos, sukurtos labai-tiksliam mikro-liejimui ir griežtai medicininei aplinkai.
DUK
Prašyti kainos pasiūlymo
Paprašykite išsamaus pasiūlymo, formų suderinamumo analizės arba ciklo laiko modeliavimo, pritaikyto jūsų gamybos įrenginiui:
Techninė konsultacija:Bendrinkite savo 2D / 3D dalių brėžinius (.STEP, .IGES), dervos specifikacijas ir tikslinius ciklo laikus.
Integracija iki galo:Visas elementų išdėstymas, įskaitant robotų automatizavimą, pelėsių temperatūros reguliatorius, medžiagų džiovintuvus ir aušinimo aušintuvus.
|
Kontaktų kategorija |
Techninė inžinerija ir pardavimas |
|
Reagavimo laikas |
Techninės specifikacijos lapas ir pasiūlymas pateikiami per 24 darbo valandas. |
|
Reikalinga citatos informacija |
Suspaudimo tonažas, šūvio svoris, formos matmenys, dervos tipas |
Esame profesionalūs hibridinių liejimo mašinų gamintojai ir tiekėjai Kinijoje, specializuojamės teikti aukštos kokybės pritaikytas paslaugas. Nuoširdžiai sveikiname jus čia, mūsų gamykloje, parduodant didmenines hibridines liejimo mašinas. Dėl kainų konsultacijos susisiekite su mumis.