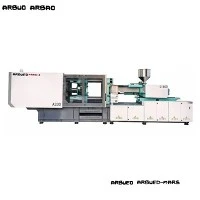
Didelės spartos{0}}servo įpurškimo liejimo mašina
Energiją taupanti-horizontali servo-hidraulinio liejimo mašina, sukurta nuolatinei, labai{1}}tiksliai pramoninei gamybai. Sukurta naudojant absoliučią-bendrą-šynos servo pavaros sistemą, aukštą-tvirtumo plokštelės kinematiką ir realiu-laiku uždaros{7} kilpos slėgio ir srauto valdymą. Sukurta sumažinti kilovat-valandžių suvartojimą kilogramui apdoroto polimero, išlaikant kartojamą ciklo laiką atliekant automobilių, medicinos, pakavimo ir techninio liejimo operacijas.
Pagrindinės specifikacijos
|
Parametras |
Techninis diapazonas / galimybės |
|
Suspaudimo jėgos diapazonas |
70 tonų - 2,300 tonų (700 kN - 23,000 kN) |
|
Šūvio svoris (PS ekvivalentas) |
45 g - 12,500 g |
|
Tarpas tarp juostų- |
310 x 310 mm iki 1 650 x 1 500 mm |
|
Įpurškimo slėgis |
Iki 2200 barų (priklauso varžto skersmuo) |
|
Išstūmimo smūgis / jėga |
70 mm - 450 mm / 22 kN - 380 kN |
|
Energijos sistemos topologija |
Absoliutus{0}}kodavimo bendras-autobusas AC servo variklis + krumpliaračių siurblys |
|
Padėties valdymo tikslumas |
Formos uždarymo / atidarymo pakartojamumas: +/-0,01 mm |
|
Hidraulinės sistemos reakcijos laikas |
Sistemos slėgio padidėjimas iki 30 ms |
|
Valdymo architektūra |
Mikroprocesorinis valdiklis su CANbus skaitmeniniu IO ir Ethernet |
|
Atitikties standartai |
Atitinka CE direktyvą, sertifikuota ISO 9001 kokybės sistema |
Pagrindinės savybės
Dinaminė servo galios architektūra:Pašalina apėjimo droselio praradimą, būdingą fiksuoto{0}}tūrinio siurblio sąrankoms. Energijos suvartojimas dinamiškai keičiasi atsižvelgiant į fizinių proceso fazių poreikius, aušinimo fazių metu traukiant bazinę tuščiosios eigos srovę.
Standžios plokštės ir aštuonių{0}}sujungimo perjungimo kinematika:Kompiuterinis-optimizuotas penkių-taškų dvigubas-perjungimo suspaudimo mechanizmas, paremtas aštuonių-sukamų dėžės struktūra. Apsaugo nuo centrinės -plokštelės deformacijos esant didžiausiam tonažo kiekiui, užtikrindamas subalansuotą spaustuko jėgos pasiskirstymą įvairiuose{6}}ertmės įrankiuose.
Aukšto{0}}reagavimo uždaro-ciklo valdiklis:Sraigto padėties, įpurškimo greičio, slėgio perėjimo ir hidraulinės alyvos temperatūros stebėjimas realiuoju laiku naudojant kelių{1}}pakopų programuojamus profilius.
Dėvėjimui{0}}atsparūs varžtų ir vamzdžių mazgai:Nitriduoti arba bimetaliniai apdorojimo įrenginiai, skirti apdoroti stiklo -pluoštu sustiprintus, korozinius ar antipirenus{1}}termoplastus be priešlaikinio ašinio susidėvėjimo.
Proporcinga apsauga nuo pelėsio:Žemo -slėgio pelėsių apsaugos režimas aptinka pašalinius objektus arba neišsiskleidusias dalis prieš-užfiksuojant aukšto slėgio gnybtą, taip išvengiant įrankio sugadinimo.
Darbo principas ir energijos paskirstymas
Energijos tiekimas priklauso nuo dinaminės servo pavaros, veikiančios pagal bendrą nuolatinės srovės magistralės architektūrą. Skirtingai nuo standartinių indukcinių variklių, veikiančių pastoviu apsisukimų dažniu su proporcingais apsauginiais vožtuvais, išleidžiančiais perteklinį srautą, absoliutaus-kodavimo servovariklis moduliuoja sukimosi greitį realiuoju laiku pagal sistemos poreikius.
Galios seka ir energijos srautas
Sistemos valdymo signalas: valdiklis duoda skaitmeninę greičio ir slėgio komandą absoliutaus-kodavimo servo pavarai.
Dinaminis variklio valdymas: pavara valdo nuolatinį{0}}magnetinį kintamosios srovės variklį, kuris valdo vidinės pavaros hidraulinį siurblį.
Fazė{0}}Speciali hidraulinė išvestis:
Plastifikavimas ir laikymas: užtikrinamas visas arba kontroliuojamas sukimo momentas, kad būtų palaikomas tikslus sraigto apsisukimų dažnis ir hidraulinis lydalo slėgis.
Aušinimo fazė: variklio sukimosi greitis nukrenta iki minimalaus tuščiosios eigos lygio, todėl energijos suvartojimas sumažėja iki 0 % - 5 % budėjimo režimo pajėgumo stovint stovint.
Regeneracinės energijos atkūrimas: kinetinė energija, susidaranti didelio{0}}greičio lėtėjimo ciklų metu, fiksuojama ir paskirstoma per bendrą vidinę nuolatinės srovės magistralės liniją, taip sumažinant šilumos išsklaidymą hidraulinėje spintoje.
Produktas-Konkretūs techniniai pranašumai
30 % - 60 % energijos sumažinimas, palyginti su fiksuotomis- poslinkio sistemomis:Realūs{0}}galios matavimai rodo, kad standartinių poliolefinų specifinis energijos suvartojimas sumažėja iki 0.28 - 0.38 kWh/kg, atsižvelgiant į ciklo trukmę ir aušinimo režimą.
Žemos alyvos temperatūros veikimo vokas:Sumažintas hidraulinio skysčio šlyties koeficientas palaiko vidutinę alyvos rezervuaro temperatūrą nuo 38 iki 45 laipsnių, nereikalaujant per didelės išorinės aušinimo bokšto talpos. Tai prailgina alyvos sandariklio ilgaamžiškumą ir palaiko pastovų skysčio klampumą per 24 valandas trunkantį gamybos laikotarpį.
Pakartotinio įpurškimo svorio tolerancija:Servo atsako laikas, mažesnis nei 30 ms, leidžia milisekundžių{1}}lygio tikslumu pereiti nuo įpurškimo greičio valdymo prie slėgio valdymo. Didžiausias šratų svorio svyravimas išlieka +/-0,1 % atliekant standartinius tikslumo liejimo darbus.
Plokščių nukrypimo prevencija:Baigtinių elementų analizės (FEA) patvirtintos plokščių liejimo konstrukcijos palaiko konstrukcijos tvirtumą esant maksimaliam suspaudimo slėgiui, neleidžiant generuoti blykstės išilgai atskyrimo linijų ir pailginti įrankių tarnavimo laiką.
Tipinės programos
Automobilių išorės ir vidaus komponentai:Prietaisų skydai, durų apdailos plokštės, lempų korpusai, saugiklių dėžutės ir variklio skyriaus gaubtai, kuriems reikalingas didelis konstrukcijos tvirtumas ir mažas deformacija.
Plonasienės-maisto ir logistikos pakuotės:Didelės spartos-kelių{1}}ertmių maisto talpyklos, dangteliai, uždoriai ir sunkios-sandėliavimo dėžės, kurioms reikalingas trumpas ciklas.
Medicininės eksploatacinės medžiagos ir korpusai:Švirkštų statinės, Petri lėkštelės, IV jungties komponentai ir diagnostinių kasečių korpusai, suformuoti švarios patalpos sąlygomis.
Pramonės ir buitinės technikos komponentai:Skalbimo mašinų kubilai, oro kondicionierių korpusai, elektros jungčių dėžės ir tikslių pavarų korpusai.
Medžiagų suderinamumas
Standartiniai ir specializuoti varžtų geometrijos profiliai tinka įvairiems termoplastiniams polimerams:
|
Medžiagos kategorija |
Polimerų tipai |
|
Prekės dervos |
PP, PE (HDPE/LDPE), PS, ABS, HIPS |
|
Inžineriniai termoplastikai |
PA6, PA66, PC, POM, PBT, PET, PMMA |
|
Sustiprintos ir užpildytos medžiagos |
Stiklo pluoštas{0}}užpildytas PA/PBT (iki 40 %), CaCO3 |
|
Perdirbti ir perdirbti mišiniai |
Po-vartotojų perdirbti (PGR) dribsniai, pramoninis perdirbimas |
Standartinis varžtas:20:1 L/D santykis, subalansuotas poliolefino plastifikavimo pralaidumui ir homogenizuojančiam lydalo kokybei užtikrinti.
Inžinerinis varžtas:Barjeriniai skrydžiai su maišymo antgaliais, skirti apdoroti PC, ABS ir PC/ABS lydinius be terminio degradacijos ar spalvų dryžių.
Korozinė / abrazyvinė konfigūracija:Visiškai bimetalinė statinė su volframo karbido pamušalu, suporuota su grūdinto įrankinio plieno varžtu, skirtu apdoroti antipirenus (V-0) junginius arba pluoštu užpildytas kompozicijas.
Kaip pasirinkti / konfigūracijos parinktis
Norint pasirinkti tinkamą mašinos konfigūraciją, reikia apskaičiuoti reikiamą suspaudimo jėgą ir įpurškimo našumą pagal gaminio geometriją:
Mažiausios suspaudimo jėgos apskaičiavimas
Suspaudimo jėga (tonomis)=[ projekto plotas (cm^2) x ertmės slėgis (bar) / 1000 ] x saugos koeficientas (1.1 - 1.2)
Plonos-sienos / pakuotės dalys: 0.6 - 0.9 tonų/cm^2
Techninės / inžinerinės dalys: 0.4 - 0.6 tonų/cm^2
Storos{0}}sienos prekių dalys: 0.3 - 0.4 tonų/cm^2
Šūvio svorio atitikimas
Užtikrinkite, kad bendras šūvio svoris (įskaitant bėgelius) išnaudotų nuo 20% iki 80% didžiausios mašinos nuvalomos cilindro talpos, kad būtų išvengta polimero irimo dėl pernelyg ilgo buvimo laiko arba nenuoseklaus plastifikavimo.
Mašinos pasirinkimo srautas
Pasirinkite pagrindinį suspaudimo toną: diapazonas nuo 70T iki 2300T, remiantis suspaudimo jėgos skaičiavimais.
Pasirinkite hidraulinės galios išdėstymą:
Standartinis hidraulinis išdėstymas: tinka ilgesniam nei 8 sekundžių ciklo laikui ir bendriems techniniams liejimo darbams.
Didelis{0}}greitis / akumuliatoriaus sąranka: tinka plonasienei -pakuotei (< 1 mm wall thickness) requiring injection speeds up to 300+ mm/s.
Pasirinkite varžtų ir statinių paketą:
Standartinis nitriduotas: ne{0}}abrazyvinėms prekinėms dervoms.
Atsparus bimetaliniam nusidėvėjimui: stiklo -pluoštui, antipirenams- arba abrazyviniams junginiams.
Degazavimas / Specialusis PVC: šilumai -jautrioms arba intensyvioms vėdinimo{1}} formulėms.
Gamyba ir kokybės kontrolė
Mašinos gaminamos pagal ISO 9001 kokybės valdymo procedūras ir griežtai atitinka Europos CE mašinų saugos direktyvas:
Tikslus apdirbimas:Plokštelių paviršiai, surišimo strypų vietos ir lovų rėmai yra apdirbami 5 ašių CNC platforminio frezavimo centruose, kad būtų išlaikytas lygiagretus 0,05 mm leistinas nuokrypis tarp plokščių įstrižainių.
Komponentų atsekamumas:Kritiniai hidrauliniai vožtuvai, servovarikliai, pavaros ir valdikliai tiekiami iš patvirtintų pasaulinių komponentų tiekėjų, kurie stebi visą partijos serijos numerį.
Streso mažinimas:Suvirintos konstrukcinės mašinų bazės prieš baigiant apdirbti yra sumažinamos nuo vibracijos įtempių arba termiškai atkaitinamos, kad būtų pašalinti vidiniai įtempiai ir laikui bėgant išvengta konstrukcijos deformacijos.
Gamyklinis priėmimo bandymas (FAT):Prieš išsiunčiant gamyklą, kiekvienas įrenginys atlieka nepertraukiamą 24-valandų sauso-ciklo bandymą, po kurio atliekamas viso tonažo slėgio išlaikymo bandymas ir hidraulinio slėgio bandymas.
Tinkinimas ir OEM palaikymas
Galimos pritaikytos techninės ir programinės įrangos parinktys, atitinkančios konkrečius gamybos linijos reikalavimus:
Prailgintas kaklaraištis-baras ir dienos šviesa:Pasirinktiniai rėmo plėtiniai, kad būtų galima pritaikyti gilias{0}}tempimo formas, sukrauti formas arba šerdies{1}}sunkius įrankius.
Pagrindinė{0}}traukimo ir atsukimo hidraulika:Kelių{0}}pakopų programuojamos hidraulinės šerdies-traukimo grandinės ir nuolatinio-sukimosi atsukimo variklio valdikliai, integruoti į pagrindinį PLC.
Specializuoti apdorojimo paketai:
PET ruošinių paketas: sustiprinta plastifikavimo pavara, didelio L/D santykio varžtas ir integruota oro sausintuvo sąsaja.
PVC vamzdžių montavimo paketas: grūdinto lydinio sraigtinis antgalis, priverstinis oro aušinimas statinės zonose ir tikslingas šilumos stebėjimas.
Skysta silikoninė guma (LSR): aušinami cilindrų mazgai, spyruokliniai-apkrauti uždarymo{1}}purkštukai ir vakuuminio išleidimo sąsajos valdikliai.
Automatikos sąsajos:„Euromap 63“ / „Euromap 67“ / „OPC UA“ sąsajos, skirtos standartizuotam ryšiui su robotų viršutinių-įvedimų rinkikliais, šoninio-įvedimo automatizavimu ir MES tinklo stebėjimu.
Ką pirkėjai turėtų pateikti norėdami gauti techninę kainą
Norėdami gauti tikslią komercinę citatą ir techninį pasiūlymą, pateikite šiuos parametrus:
|
Prekė |
Parametras / Reikalavimas |
|
Dalies informacija |
2D/3D CAD brėžiniai (STEP/IGS/PDF) su raktų matmenimis |
|
Medžiagos specifikacija |
Specifinė polimero klasė, MFI/MFR, užpildų procentas |
|
Formos specifikacijos |
Formos matmenys (P x P x A), bendras svoris, ertmių skaičius |
|
Tikslinė produkcijos produkcija |
Reikalingas ciklo laikas, dienos apimties reikalavimai |
|
Augalų infrastruktūra |
Darbinė įtampa / dažnis (pvz., 400 V 50 Hz, 480 V 60 Hz) |
|
Periferiniai reikalavimai |
Automatizavimo sąsajos, pagrindinės-traukos, karštosios bėgimo zonos |
DUK
Kl .: koks yra vidutinis laikas nuo užsakymo pateikimo iki išsiuntimo?
A: Standartinio tonažo modelių (70T - 450T) įprastas gamyklos gamybos laikas yra 20–30 kalendorinių dienų. Didelės-tonažo mašinos (daugiau nei 600 tonų) arba agregatai, kuriems reikalinga specializuota pritaikyta statinės konfigūracija, reikalauja 45–60 kalendorinių dienų, atsižvelgiant į gamyklos priėmimo testą.
Kl .: Kaip energijos suvartojimas lyginamas su pilnomis elektrinėmis mašinomis?
A: Servo hidraulinės mašinos sutaupo 80 % - 90 % energijos, kurią pasiekia visos-elektrinės mašinos, išlaikant didesnę suspaudimo jėgą, puikias hidraulinės šerdies-traukimo galimybes ir žymiai mažesnes pradines kapitalo sąnaudas ir sunkiųjų{4}} komponentų priežiūros išlaidas.
Kl .: kokia yra garantija ir atsarginių dalių palaikymas?
A: Įrenginiams suteikiama 12 mėnesių visapusiška mašinos garantija, apimanti pagrindinius konstrukcinius liejinius, tvirtinimo strypus, plokščių mazgus, servovariklius, hidraulinius siurblius ir valdymo įrangą. Svarbiausios keičiamosios susidėvinčios dalys (plombos, šildytuvo juostos, termoporos) pristatomos kartu su pradiniu staklių rinkiniu, o standartiniai komponentai yra sandėliuojami visame pasaulyje, kad juos būtų galima greitai pakeisti.
Klausimas: Ar mašinos valdiklis gali susieti su centralizuota gamyklos programine įranga?
A: Taip, valdikliai palaiko standartines eterneto tinklo parinktis ir bendruosius ryšio protokolus (pvz., OPC UA / Euromap standartus), leidžiančius nuotoliniu būdu stebėti duomenis realiuoju laiku, registruoti gamybą, registruoti gedimus ir integruoti į šiuolaikinius Smart Factory / MES tinklus.
Populiarus Žymos: energiją taupanti servo liejimo mašina, Kinijos energiją taupančių servo liejimo mašinų gamintojai, tiekėjai, gamykla