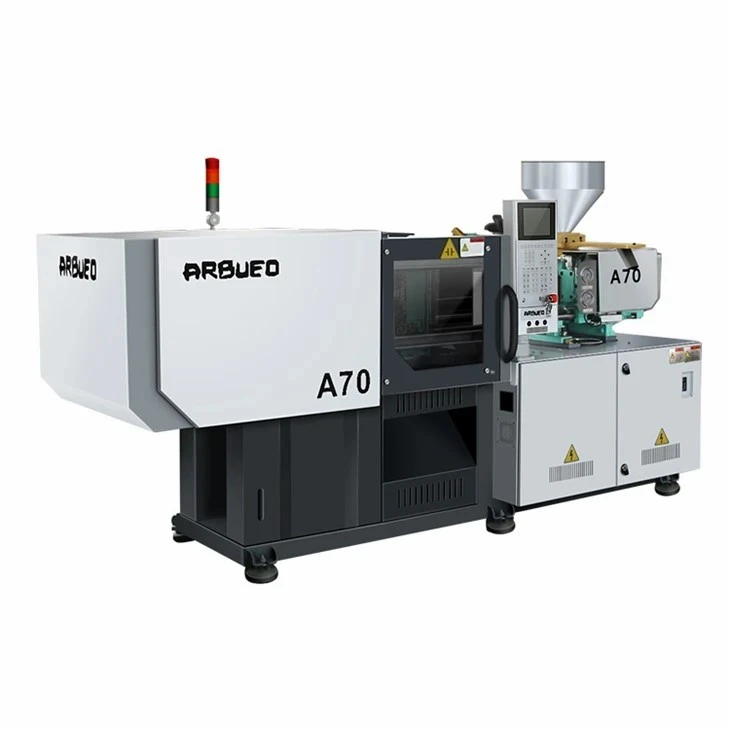
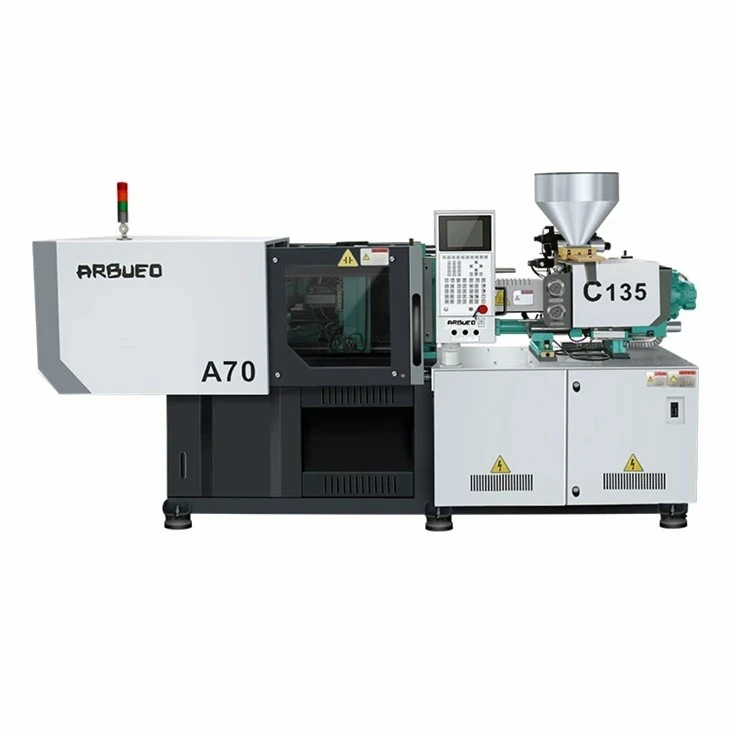
Didelės spartos{0}}įpurškimo mašina, skirta didelio{1}}ciklo gamybai
Ši didelės spartos{0}}įpurškimo liejimo mašina sukurta specialiai greitam-ciklui, didelės apimties{2}}plonasienių plastikinių komponentų-gamybai. Sukurta reiklesnėms reikmėms, pvz., maisto pakavimui, medicininėms eksploatacinėms medžiagoms, optiniams komponentams ir tiksliajai elektronikai, platforma sujungia vieno -cilindro / dviejų cilindrų- aukšto{7} slėgio įpurškimo įrenginius su aukšto-tvirtumo perjungimo fiksavimo struktūra.
Integruodama uždaro-ciklo servo sistemą, azoto akumuliatoriaus greitėjimą ir nepriklausomas lygiagrečias hidraulines grandines, šios serijos įpurškimo greitis yra iki 800 mm/s, o džiovinimo ciklas – trumpesnis nei 1,5 sekundės. Įrenginys pašalina šiluminį poslinkį ir plokštelės deformaciją, kai nuolat veikia 24 valandas per parą, 7 dienas per savaitę, -per savaitę, todėl pakartojamumas yra +-0.1% kadrų-į-svorio nuokrypį.
Pagrindinės specifikacijos
Toliau pateikti techniniai parametrai atspindi standartines konfigūracijas mūsų didelės spartos{0}}gamybos linijoje. Galimi pritaikyti varžtų santykiai ir įpurškimo įtaisai, atsižvelgiant į pelėsių kavitaciją ir dervos tekėjimą.
|
Parametras |
Vienetas |
HS-200 |
HS-300 |
HS-450 |
HS-600 |
|
Suspaudimo jėga |
kN |
2,000 |
3,000 |
4,500 |
6,000 |
|
Sujungimo strypo tarpas (H x V) |
mm |
560 x 510 |
680 x 630 |
820 x 760 |
950 x 880 |
|
Plokštelės matmenys (H x V) |
mm |
830 x 780 |
990 x 940 |
1,180 x 1,120 |
1,360 x 1,290 |
|
Maks. Formos atidarymo eiga |
mm |
500 |
600 |
750 |
880 |
|
Varžto skersmuo |
mm |
35 / 40 / 45 |
45 / 50 / 55 |
55 / 60 / 65 |
70 / 75 / 80 |
|
Įpurškimo slėgis (maks.) |
baras |
2,300 |
2,200 |
2,100 |
2,000 |
|
Maks. Įpurškimo greitis |
mm/s |
500 - 800 |
500 - 800 |
450 - 650 |
400 - 600 |
|
Plastifikavimo greitis (PS) |
g/s |
45 |
72 |
115 |
180 |
|
Išmetimo jėga / smūgis |
kN / mm |
65 / 140 |
90 / 160 |
130 / 200 |
180 / 220 |
|
Sauso ciklo laikas (Euromap) |
s |
1.3 |
1.5 |
1.8 |
2.2 |
|
Sistemos slėgis |
baras |
175 |
175 |
175 |
175 |
Pagrindinės savybės
Didelio{0}}reagavimo servo įpurškimo sistema:Naudoja mažos{0}}inercijos servo pavaras, sujungtas su dideliu-sraumui proporcingais krypties vožtuvais ir pasiekia didžiausią įpurškimo greitį per mažiau nei 25 milisekundes.
Azoto akumuliatoriaus pagalbinė priemonė:Integruoti hidrauliniai akumuliatoriai tiekia akimirksniu hidraulinį srautą užpildymo fazės metu ir neleidžia lydalo užšalimui itin plonose sienelėse (sienos storis iki 0,35 mm).
Lygiagretus judėjimas (vienu metu atliekami veiksmai):Nepriklausomos hidraulinės grandinės leidžia vienu metu atidaryti formą, plastifikuoti ir išstumti, todėl bendras ciklo laikas sutrumpėja 15–30%.
Didelio-tvirtumo dėžutės-plokštės dizainas:Baigtinių elementų analizės (FEA) optimizuotas plokščių dizainas sumažina deformaciją, kai veikia visa suspaudimo jėga, užtikrinant vienodą pelėsių įtempių pasiskirstymą ir pailginant formos tarnavimo laiką.
Slėgio ir greičio valdymas uždaroje{0}} kilpoje:Skaitmeniniai linijiniai optiniai koduotuvai ir keitiklių grįžtamojo ryšio kilpos palaiko spaudimą ir padėties reguliavimą realiuoju laiku{0}}, slopindami blykstę ir trumpus kadrus.
Energijos{0}}efektyvus bendrojo autobuso servo galia:Electro{0}}hidraulinė servo technologija sumažina energijos sąnaudas 30–50 %, palyginti su tradicinėmis kintamo- tūrio siurblių sistemomis.
Darbo principas ir mašinos konfigūracija
Didelės spartos-plonasienių-formavimas reikalauja greito užpildymo, kol polimero lydalas pasiekia stiklėjimo temperatūrą plonose ertmėse.
Operatyvinės darbo eigos žingsniai
Plastifikavimas: polimerinė derva patenka per bunkerį ir statinę, todėl plastifikuojama dideliu greičiu{0}}.
Slėgio padidinimas: įjungiami hidrauliniai akumuliatoriai, kad būtų nedelsiant įpurškiamas pagreitis.
Įpurškimas į ertmę: didelio{0}}greičio užpildymas vyksta stebint uždaros{1} kilpos linijinį optinį kodavimo įrenginį.
Lygiagrečios operacijos: plastifikavimas ir aušinimas vyksta tuo pačiu metu, kai atidaroma forma ir išstumiama dalis.
Pagrindinė sistemos konfigūracija
Tvirtinimo blokas:
5 taškų dvigubas perjungimo mechanizmas su grūdinto plieno įvorėmis ir automatiniu centralizuotu tepalu.
Judanti plokštelė palaikoma linijiniais kreipiančiaisiais bėgiais, kad būtų išvengta plokštelės pasvirimo ir mažesnio formos susidėvėjimo.
Jautri žemo -slėgio pelėsių apsaugos grandinė, leidžianti aptikti neišstumtas dalis prieš užsifiksuojant.
Įpurškimo vienetas:
Vieno-cilindro arba subalansuoto dviejų{1}}cilindro įpurškimo struktūra, sumažinanti slenkančią masės inerciją.
Nitriduotas arba bimetalinis cilindras ir sraigtas (specialiai 22:1–24:1 L/D santykiu), skirtas maišyti dideliu šlyties greičiu ir greitai plastifikuoti.
Keraminės šildytuvo juostos su PID kelių{0} zonų temperatūros moduliais, išlaikančiais +-1 laipsnio C statinės tikslumą.
Hidraulika ir valdymas:
Specialus{0}}didelės spartos valdiklis (KEBA / Techmation) su jutiklinio-ekrano sąsaja, realaus-laiko kreivėmis ir Industry 4.0 (Euromap 63/77) duomenų sąsaja.
Aukšto{0}}slėgio alyvos filtravimo sistema (3-mikronų įvertinimas) su alyvos temperatūros alyvos-vandens šilumokaičiu.
Techniniai privalumai
Šūvio-svorio nuoseklumas:Tikslūs servovožtuvai stebi perėjimą nuo įpurškimo iki išlaikymo slėgio per 1 ms, išlaikant masės dispersiją žemiau +-0.1% naudojant kelių-ertmių įrankius.
Sumažintas įtempimas formuojant įrankius:Plokštės standumas apsaugo nuo centro deformacijos, išlaikant lygiagrečią išlygiavimą 0,05 mm ribose net esant maksimalioms suspaudimo apkrovoms.
Greitas hidraulinis atsakas:Didelio-dinaminio atsako proporcingi vožtuvai sutrumpina hidraulinio signalo uždelsimą ir leidžia akimirksniu pagreitinti nuo 0 iki 800 mm/s.
Pailgintas alyvos ir komponentų tarnavimo laikas:Sklandžiai lėtėjimo algoritmai išvengia hidraulinių smūgių bangų, sumažina aukščiausią alyvos temperatūrą ir išsaugo sandariklio vientisumą ilgai nepertraukiamai važiuojant.
Tipinės programos
|
Taikymo kategorija |
Tiksliniai komponentai |
Tipiškas sienos storis |
Reprezentatyvus ciklo laikas |
|
Maisto ir gėrimų pakuotės |
Plonasienės-pieno talpyklos, IML ledų kubilai, gėrimų puodeliai, dangteliai |
0,35 mm - 0.80 mm |
2.0 s - 4.5 s |
|
Medicininės eksploatacinės medžiagos |
Vienkartiniai pipetės antgaliai, Petri lėkštelės, centrifugos vamzdeliai, švirkštų statinės |
0,40 mm - 1.00 mm |
3.5 s - 6.5 s |
|
Elektronika ir tikslios dalys |
Mobiliųjų telefonų vidiniai rėmeliai, mikro{0}}jungtys, klaviatūros korpusai, SIM kortelių dėklai |
0,50 mm - 1.20 mm |
4.0 s - 8.0 s |
|
Logistika ir plataus vartojimo prekės |
Greitas-uždarymas, plonos-sienos laikymo dėžutės, vienkartiniai stalo įrankiai |
0,50 mm - 1.50 mm |
3.0 s - 7.0 s |
Medžiagų suderinamumas
Standartinės ir pasirenkamos sraigtų geometrijos pritaikytos plačiam termoplastinių dervų spektrui:
Polipropilenas (PP):Didelio lydymosi srauto (MFR 30 - 100) dervos, skirtos plonasienėms-pakuotėms ir talpykloms.
Polistirenas (GPPS / HIPS):Skaidrūs krištolo{0}} stalo įrankiai, Petri lėkštelės ir standžios pakavimo dėžės konstrukcijos.
Polietilenas (HDPE / LLDPE):Gėrimų dangteliai, uždoriai ir lankstūs plonasieniai{0}}kubilai.
Polikarbonatas (PC) ir ABS:Labai{0}}tikslūs elektroniniai korpusai ir skaidrūs optiniai komponentai.
Polietileno tereftalatas (PET):Specialios didelio{0}}greičių ruošinių įpurškimo sąrankos (reikalinga pasirinktinai didelio sukimo momento variklio konfigūracija).
Kaip pasirinkti ir konfigūruoti parinktis
Norint pasirinkti tinkamą mašinos dydį, reikia subalansuoti šūvio svorį, įpurškimo greitį ir suspaudimo jėgą pagal formos konstrukcijos parametrus:
Dydžių nustatymo gairės
Suspaudimo jėgos apskaičiavimas: apskaičiuokite projektuojamą dalies plotą, įskaitant bėgių kanalus. Padauginkite iš reikiamo slėgio ertmėje (paprastai 500 - 800 bar plonasienei -PP/PS).
Įpurškimo talpa ir srauto ilgis: patikrinkite srauto ilgio ir storio santykį (L/T santykis). Jei L/T > 150:1, reikalingas akumuliatoriaus-pagalbinis didelio greičio{4}}įpurškimo įrenginys.
Plastifikavimo greitis: įsitikinkite, kad sraigtas gali atgauti reikiamą šūvio masę per turimą aušinimo laiką, nepablogindamas lydalo.
Modulinė konfigūracijos matrica
Hidraulinis akumuliatorius: standartinė arba išplėstinė talpa, skirta ekstremaliam L/T santykiui.
Sraigtinės dangos: chromu{0}}padengtos, bimetalinio lydinio arba volframo karbido apdorojimas abrazyviniu stiklu{1}}užpildytų ar ėsdinančių medžiagų.
Vožtuvų vartų valdymas: Integruoti pneumatiniai arba hidrauliniai nuoseklūs vožtuvų užtvarų valdikliai (4, 8 arba 16 zonų).
Automatizavimo sąsaja: Euromap 67 / SPI sąsajos šoniniams-įvedimo robotams, aukščiausios-įvedimo-sistemoms ir IML automatizavimui.
Oro pūtimo įrenginiai: kelių{0}} grandinių oro išmetimo vožtuvai, skirti greitai nuleisti dalis.
Gamyba ir kokybės kontrolė
Kiekvienai mašinai prieš išleidžiant gamykloje taikomi standartizuoti gamybos ir patikros protokolai:
Konstrukcijos vientisumas ir apdirbimas:Mašinų rėmai ir plokštės yra išlieti iš didelio -tempimo kaliojo ketaus (GGG50/QT500), o įtempiai-mažinami terminiu atkaitinimu prieš CNC apdirbimą.
Komponentų atsekamumas:Kritiniai hidrauliniai ir elektriniai komponentai (pvz., „Yuken“ / „Rexroth“ vožtuvai, „Phase“ / „Novatar“ servovarikliai, „Schneider“ elektriniai elementai, KEBA valdikliai) turi visišką serijinį atsekamumą.
Lygiavimas ir lygiagretės:Lazeriniai interferometrai tikrina plokščių lygiagretumą ir sujungimo strypo išlygiavimą nulinės ir maksimalios apkrovos sąlygomis.
Gamyklinis priėmimo testas (FAT):Prieš išsiuntimą kiekvienam įrenginiui atliekamas nepertraukiamas 48 -val. sauso ciklo stabilumo bandymas, po kurio atliekamas apkrovos bandymas, pakartojantis tikslinius įpurškimo greičius ir darbinį slėgį.
Tinkinimas ir OEM palaikymas
Siūlome pritaikytus inžinerinius sprendimus, kad mašinos sąsaja būtų suderinta su esama gamyklos automatika ir įrankiais:
Individualios varžtų konfigūracijos:Specializuoti maišymo elementai, barjeriniai varžtai ir ventiliuojamos statinės konkretiems priedams ar pagrindiniams mišiniams.
Plokštės rašto reguliavimas:Nestandartiniai EUROMAP/SPI skylių raštai, pasirinktiniai nustatymo žiedo skersmenys ir ilgesni dienos šviesos atstumai sukrautoms formoms.
Spalvų derinimas ir prekės ženklas:Individualizuota dažų apdaila, kliento ženklinimas ir konkrečios apsauginių durų konfigūracijos.
„Iki rakto“ pakavimo ląstelės:Visiškas integravimas, įskaitant pelėsių dizainą,{0}}didelės spartos šoninį-įvedimo robotą, formų aušintuvą, dervos džiovintuvą ir tolesnio matymo tikrinimo sistemas.
Ką pirkėjai turėtų pateikti norėdami pasiūlyti kainą
Norėdami gauti išsamų techninį pasiūlymą ir komercinę citatą, pateikite šią projekto informaciją:
Dalies specifikacijos:3D CAD failai (.STEP / .IGES) arba fiziniai brėžiniai su matmenimis, sienelės storiu ir dalies svoriu.
Dervos tipas:Konkreti polimero klasė, MFR/PFI duomenų lapas ir bet koks užpildo procentas (pvz., talkas, stiklo pluoštas).
Formos detalės:Ertmių skaičius, formos matmenys (P x P x A), bendras formos svoris ir bėgelio tipas (šalto bėgio arba karšto bėgio sistema).
Tikslinis ciklo laikas ir tūris:Reikalingas našumas per valandą/dieną ir tikslinis ciklo laikas.
Pagalbiniai reikalavimai:Reikia robotų automatizavimo, oro pūtimo vožtuvų, šerdies traukimo arba švarių patalpų reikalavimų.
DUK
Kl.: koks pagrindinis skirtumas tarp standartinės hidraulinės mašinos ir{0}}didelio greičio mašinos?
A: Didelio{0}}greičio mašinose naudojamos mažesnės-inercijos įpurškimo judančios dalys, akumuliatoriaus pagalba, didesnė siurblio / servo talpa, didelio -atsako proporcingi vožtuvai ir standžios plokštelės konstrukcijos, kad įpurškimo greitis būtų iki 800 mm/s, palyginti su 100 - 150 mm/s standartinėse mašinose.
Kl.: kaip mašina elgiasi su plonomis{0}}sienos dalimis nesukurdama blykstės?
A: Blykstė valdoma didelio -reagavimo servovožtuvais, kurie per 1 milisekundę persijungia iš greičio valdymo į slėgio palaikymą, kartu su nulinės-lanksčios dėžutės plokštėmis, kurios formų paviršius išlaiko lygiagrečius, veikiant suspaudimo slėgiui.
Kl.: Ar šis įrenginys gali būti integruotas su In{0}}Mold Labeling (IML) sistemomis?
A: Taip. Valdiklis turi standartines „Euromap 67“ / „Euromap 73“ sąsajas ir signalo įvesties / išvesties atvaizdavimą, reikalingą norint sinchronizuoti didelės -greities šoninio- IML robotiką ciklo languose iki 3 sekundžių.
Kl.: kokios priežiūros reikia{0}}didelio greičio perjungimo mechanizmui?
A: Suspaudimo bloke naudojama automatinė centralizuota tepimo sistema su slėgio stebėjimo jutikliais. Jei palaikomas rekomenduojamas tepalo lygis ir alyvos filtrai keičiami kas 4000 darbo valandų, grūdinto plieno kaiščiai ir įvorės susidėvi minimaliai.
K: Kokie maitinimo parametrai reikalingi?
A: Standartinės konfigūracijos palaiko 380 V - 415V, 3 fazių, 50 Hz / 60 Hz. Pagal užsakymą galima įsigyti 200 V, 220 V arba 460 V pramoninių tinklų transformatorių konfigūracijų.
Populiarus Žymos: didelės spartos liejimo mašina didelio ciklo gamybai, Kinijos didelės spartos liejimo mašina didelio ciklo gamybos gamintojams, tiekėjams, gamyklai