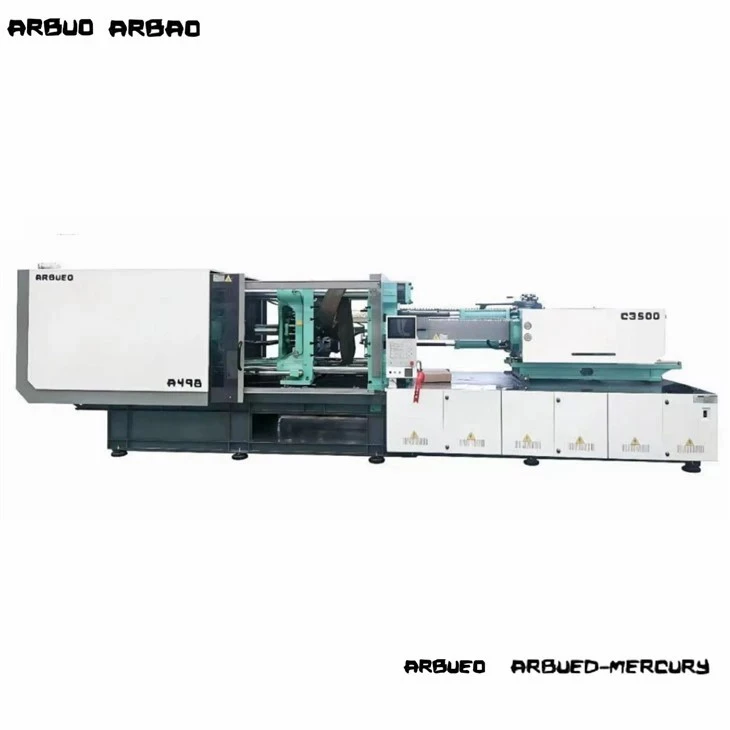
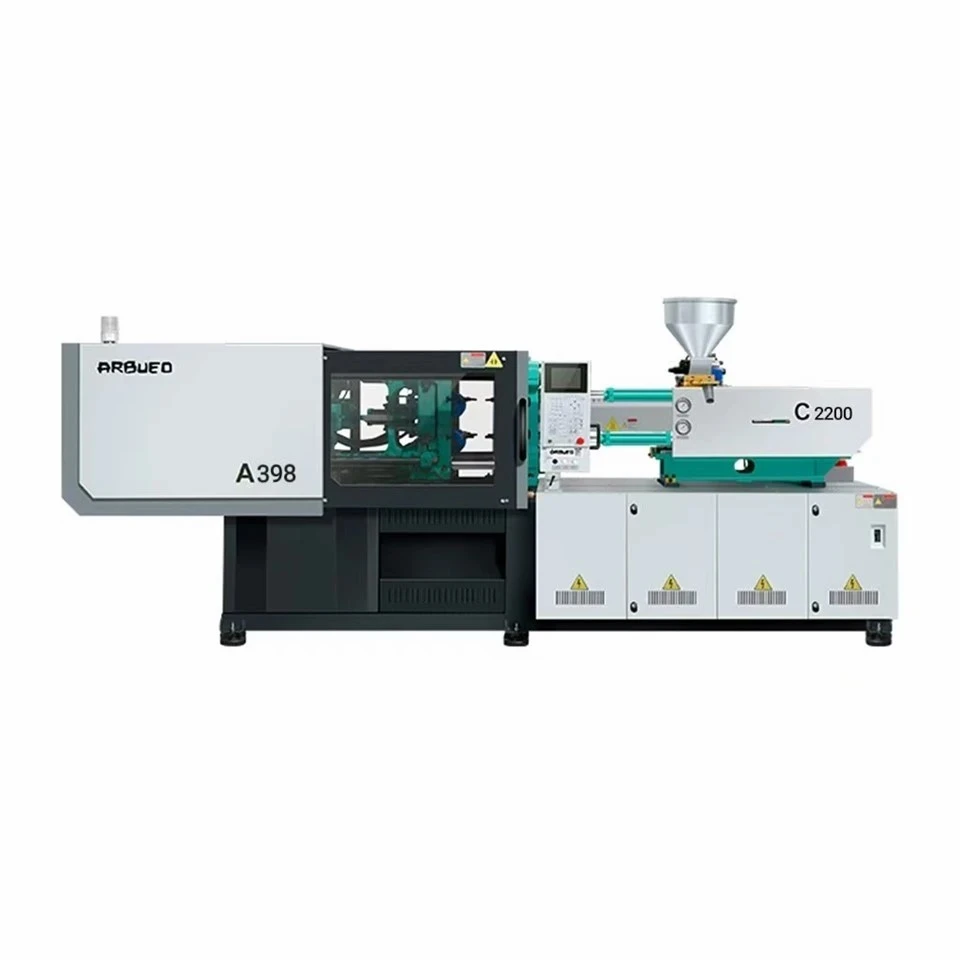
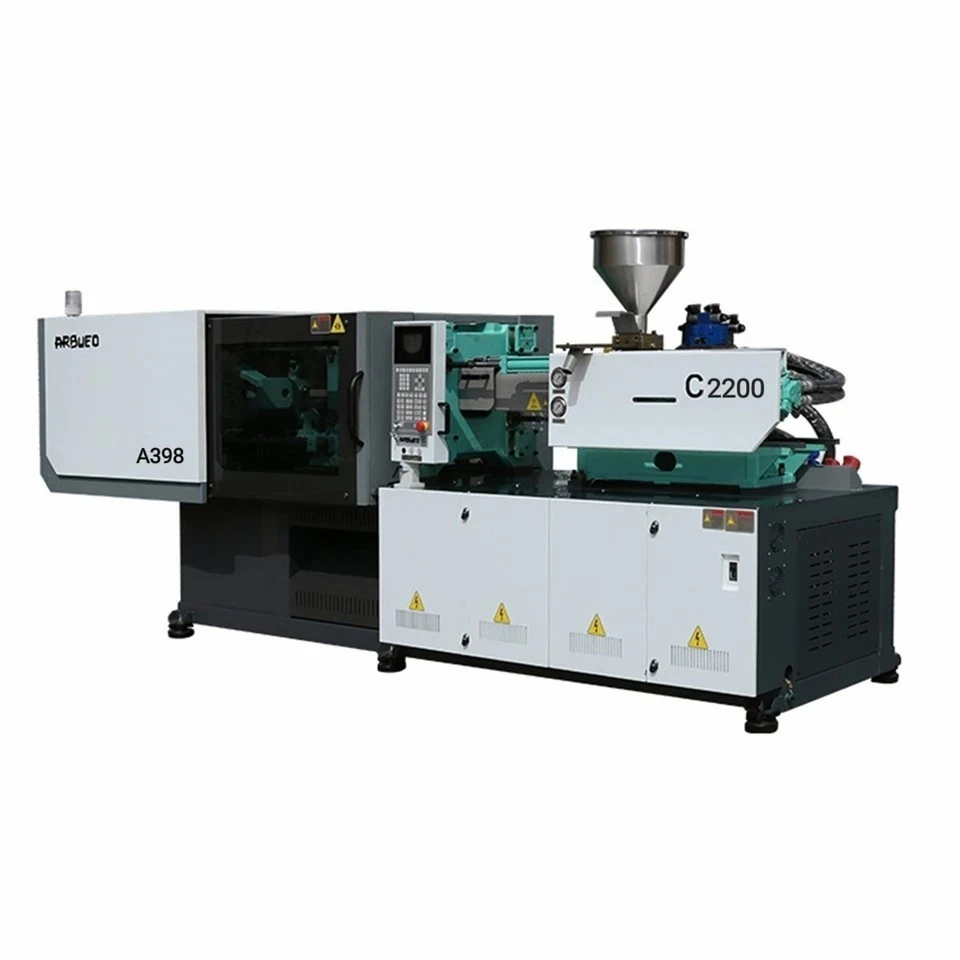
Didelės spartos-įpurškimo liejimo mašina plonasienių-sienių konteineriams
Didelės spartos įpurškimo formavimo sistemoms, sukurtoms plonasienių-plastikinių indų, reikalingas struktūrinis tvirtumas, didelis įpurškimo greitis ir greitas džiūvimo{2}}ciklas. Standartinės įpurškimo liejimo mašinos negali pasiekti užpildymo greičio, reikalingo sienelėms, kurių storis mažesnis nei 0,5 mm, jei nepatirs priešlaikinio vartų užšalimo{5}}, trumpų šūvių ar pernelyg didelio įtempimo.
Šioje platformoje naudojama tiesioginės -pavaros servo-hidraulinė sistema, integruota su akumuliatoriaus pagalba, kad įpurškimo greitis būtų iki 800 mm/s. Didelio-standžio suspaudimo mechanizmas išlaiko tikslų plokščių lygiagretumą esant greitam viso-tonažo ciklui, apsaugodamas kelių-ertmių karštas{7}}bėgimo formas nuo ankstyvo susidėvėjimo. Sukurta specialiai pakavimui, -įskaitant polipropileno (PP) maisto kubilus, IML (In-Mold Labeling) talpyklas, pakavimo dangčius ir plonasienes medicinines vienkartines medžiagas-, ši įranga veikia per 2,8–4,5 sekundės ciklo trukmę ir sienelės tūrį.
Pagrindinės specifikacijos
Toliau pateiktoje lentelėje pateikiami plonasienių talpyklų gamybos techniniai{0}}parametrai. Visos vertės tikrinamos pagal standartinius testavimo protokolus.
|
Techninis parametras |
Vienetas |
Vertė / specifikacijų diapazonas |
|
Suspaudimo jėga |
kN / tona |
2500–5500 / 250–550 tonų |
|
Pririšimo{0}} strypo atstumas (H x V) |
mm |
580 x 580 iki 880 x 880 |
|
Įpurškimo greitis |
mm/s |
350–800 (akumuliacinė{2}}pagalba) |
|
Įpurškimo greitis (maks.) |
cm3/s |
800 – 1,500 |
|
Varžto L/D santykis |
L/D |
22:1 – 25:1 (optimizuotas PP/PS) |
|
Varžto skersmens parinktys |
mm |
42 / 50 / 55 / 60 / 65 |
|
Maks. Šūvio svoris (PP) |
g |
180 – 620 |
|
Įpurškimo slėgis |
baras |
2,000 – 2,400 |
|
Sauso ciklo laikas (Euromap 6) |
sek |
1.4 – 2.1 |
|
Išmetimo smūgis / jėga |
mm / kN |
150 – 220 / 60 – 110 |
|
Sistemos slėgis |
MPa |
17.5 – 21.0 |
|
Hidraulinio siurblio galia |
kW |
45–90 (servo-varomas) |
Pagrindinės savybės
Hidraulinis ir įpurškimo blokas
Akumuliatoriaus{0}}įpurškimo grandinė: naudoja aukšto-slėgio azoto akumuliatorius hidraulinei alyvai išpilti tiesiai į įpurškimo cilindrą, akimirksniu įveikiant skysčio pasipriešinimą, kad didžiausias greitis būtų pasiektas per milisekundes.
„Opti“-lydymosi barjero sraigtinis profilis: turi specialų L/D santykį su maišymo elementais, sukurtais homogenizuoti didelius -MFI poliolefinus, nesukeliant polimero terminio skilimo ar klampumo šuolių.
Dvigubas-cilindro subalansuotas įpurškimas: dvigubi įpurškimo cilindrai simetriškai sulygiuoti su sraigto ašimi, kad būtų išvengta šoninės-apkrovos įpurškimo cilindre ir pagerintas šūvio---kartojimo tikslumas.
Priveržimas ir mašinos valdymas
Plokštės standinimas ir lygiagretumo kontrolė: dėžutės{0}}struktūrinės liejinės plokštės, sukurtos naudojant baigtinių elementų analizę (FEA), sumažina plokštelės deformaciją veikiant fiksavimo jėgai- iki mažesnės nei 0,05 mm, išsaugodamos formų atskyrimo linijas.
Uždarosios{0}}kilpos servo valdymas: skaitmeniniai linijiniai keitikliai stebi plokštelės judėjimą, įpurškimo padėtį ir išstūmimo eigą 1 kHz atsako dažniu, valdydami proporcingas vožtuvo kilpas, kad būtų galima tiksliai pakartoti padėtį.
Didelio-greičio mechaninis išstūmimas: hidrauliniai ežektoriai, sinchronizuojami su spaustuko atidarymo judesiu, leidžia nuolat nuleisti dalis arba dideliu -greičiu robotu kilti nestabdant plokštelės judėjimo.
Darbo principas ir mašinos konfigūracija
Plonasienių formavimas- iš esmės skiriasi nuo standartinio pakuotės formavimo dėl lydymosi dinamikos. Plastifikuota derva dideliu greičiu patenka į formos ertmę, kad būtų visiškai užpildyta, kol užšalimo sluoksnis užgniaužia srautą.
Proceso srauto suskirstymas
Plastikavimo fazė: aukšto -lydymosi srauto indekso (MFI) dervos (paprastai MFI 30–100) išsilydo 22:1 arba 25:1 L/D statinėje. Proporcingas atgalinio-slėgio valdymas užtikrina stabilų tankį išilgai varžto eigos.
Pagreičio ir įpurškimo fazė: Užfiksavus spaustuką, azoto akumuliatoriaus vožtuvas atsidaro. Hidraulinis skystis pagreitina įpurškimo stūmoklį iki 600–800 mm/s greičiau nei per 20 milisekundžių, o lydalas patenka į 0,35 mm storio formos kanalus.
V/P perjungimas ir sandarinimas: linijiniai padėties jutikliai suaktyvina perjungimą iš greičio{0}}valdomo užpildymo į slėgį-valdomą užpildymą, atsižvelgiant į varžto padėtį (±0,1 mm tikslumas), kad būtų išvengta pelėsių mirksėjimo.
Sinchronizuotas judesio atkūrimas: aušinimo ciklui pasibaigus, judanti plokštelė pagreitėja atgal, o išstūmimo kaiščiai sušaudo sinchroniškai, todėl dalys gali nukristi arba patekti į IML automatikos svirtį be pauzės.
Techniniai privalumai
Tvirtinimo bloko deformacijos mažinimas
Standartinės plokštės, veikiant aukštam slėgiui, lankstosi į vidų, todėl suspaudimas pasiskirsto netolygiai kelių{0}}ertmių formose. Šioje platformoje naudojamos centrinės -traukos dėžės plokštės, kurios nukreipia suspaudimo jėgą į formos centrą, sumažindamos plokštelės deformaciją ir išlaikančios vienodą dalies sienelės storį visose ertmėse ±0,02 mm tolerancijos ribose.
Hidraulinis atsako greitis
Integravus didelio{0}}reagavimo proporcingus kryptinius vožtuvus tiesiai į įpurškimo bloką, hidraulinio srauto delsimas praktiškai pašalinamas. Mašina per 16 milisekundžių pereina nuo nulio į maksimalų įpurškimo greitį, užkertant kelią lydalo priekinės dalies stagnacijai užpildant ploną{3}} pjūvį.
Conventional Hydraulic System: Valve Trigger -> 50–80 ms Delay -> Slow Acceleration ->Srauto žymės / trumpi kadrai
High-Speed Servo Hydraulic System: Valve Trigger -> 16 ms Response -> Peak Acceleration ->Vienalytė 0,4 mm Siena
Šilumos valdymas ir energijos taupymas
Skirtingai nuo įprastų fiksuoto{0} tūrio hidraulinių įrenginių, kurie išskiria nepanaudotą energiją kaip šilumą, vidinė nuolatinio-magneto servo pavara reguliuoja siurblio sūkių dažnį, kad atitiktų momentinį poreikį. Energijos sąnaudos sumažėja 30–55 % aušinimo ir palaikymo ciklų metu, palyginti su ne-servo sistemomis, todėl alyvos temperatūra išlieka stabili, žemesnė nei 45 laipsniai be nuolatinės išorinės aušintuvo perkrovos.
Tipinės programos
Ši aparato konfigūracija optimizuota didelės{0}}tūrio, plonasienių-maisto pakuočių, medicininių vartojimo prekių ir kasdienių plataus vartojimo prekių, kurioms reikia plonasienių dalių.
|
Pramonės sektorius |
Pabaiga-Produktų pavyzdžiai |
Tipiškas sienos storis |
Ertmės skaičius |
Tikslinis ciklo laikas |
|
Maisto pakavimas |
Margarino vonelės, ledų indai |
0,38 – 0,50 mm |
4–8 ertmės |
2,8 – 3,8 sek |
|
Gėrimai ir pieno produktai |
Kavos puodeliai, jogurto puodai (suderinama su IML) |
0,40 – 0,55 mm |
8–16 ertmės |
3,2 – 4,2 sek |
|
Logistika ir sandėliavimas |
Šarnyriniai tamper{0}}Aiškūs dangteliai |
0,45 – 0,60 mm |
8–16 ertmės |
3,0 – 4,0 sek |
|
Vienkartinės medicininės priemonės |
Pipetės antgaliai, mėginių buteliukai |
0,50 – 0,70 mm |
16–32 ertmės |
4,5 – 6,0 sek |
|
Pramoninė pakuotė |
Plonos-sienos indai / greitosios-maisto dėžutės |
0,65 – 0,85 mm |
2–4 ertmės |
5,0 – 7,5 sek |
Medžiagų suderinamumas
Plonasienių talpyklų gamyboje-reikalingi didelio srauto termoplastikai su nuspėjamu šlyties-retėjimu. Mašinos statinės mazgas, temperatūros zonos ir varžtų profiliai yra specialiai optimizuoti šioms medžiagoms:
Polipropilenas (PP):Pirminė derva maisto indams. Suderinamas su atsitiktinių kopolimerų ir homopolimerų rūšimis, kurių lydalo srautas (MFI) yra nuo 30 iki 120 g/10 min.
Polistirenas (GPPS / HIPS):Naudojamas kietiems skaidriems puodeliams ir stalo įrankiams. Tvarkomas naudojant anti-nusidėvėjimo bimetalines statines, kad būtų išvengta įbrėžimų dėl standžių dribsnių.
Didelio{0}}tankio polietilenas (DTPE):Naudojamas uždarymui, dangčiams ir konstrukciniams konteineriams. Statinės temperatūros zonos palaiko griežtą šildymo kontrolę 4–5 etapais, kad būtų galima valdyti lydalo klampumą.
Bio-pagrįsti polimerai (PLA / PBAT mišiniai):Galima įsigyti su pritaikyta varžtų geometrija ir sumažintu suspaudimo laipsniu, kad būtų išvengta terminio skilimo plastifikacijos metu.
Kaip pasirinkti / konfigūracijos parinktis
Norint pasirinkti tinkamą mašinos pajėgumą, reikia apskaičiuoti bendrą numatomą paviršiaus plotą, formos svorį ir tūrinį šūvio dydį.
Pasirinkimo žingsniai
Apskaičiuokite suspaudimo jėgą: numatomas plotas (cm2) x ertmių skaičius x ertmės slėgis (600–800 barų)=Reikalingas kiekis.
Patikrinkite šūvio dydį: šūvio svoris turi būti nuo 30% iki 70% visos mašinos statinės talpos.
Pasirinkite automatizavimo sąsają: pasirinkite Euromap 67 arba Euromap 73, skirtą IML arba High{2}}Speed Take-Off Robot.
Pasirenkami moduliniai atnaujinimai
Bimetalinė statinė ir varžtas: būtina perdirbtoms dervoms (rPP/rPET) arba junginiams, kuriuose yra abrazyvinių priedų ar pigmentų, apdoroti.
Oro pūtimo vožtuvų mazgai: integruoti dvigubos-grandinės-grandinės arba keturios{1}}grandinės pneumatinės išstūmimo vožtuvai ant statinių / judančių plokščių, kad dalis būtų nuleidžiama dideliu{2}}greičiu.
Automatizavimo protokolai: standartinės „Euromap 67“ arba „Euromap 73“ robotų sąsajos, skirtos sklandžiam integravimui su šoninio -įvedimo IML robotika ir paskesnėmis krovimo sistemomis.
Gamyba ir kokybės kontrolė
Mašinų rėmai gaminami iš įtempių{0}}neįtemptų konstrukcinių plieno profilių, kad būtų išvengta matmenų poslinkio per daugelį metų vykstant aukštam{1}}dažniui.
Gamybos darbo eiga
Raw Castings -> Thermal Stress Relief -> 5-Axis CNC Milling -> CMM Inspection -> Hydraulic / Laser Calibration ->Factory Wet Run
Apdirbimo vientisumas: pagrindiniai liejiniai (plokštelės, pagrindai, jungikliai) yra termiškai atkaitinami, po to apdirbami vienkartiniu -sąrankos apdirbimu 5- ašių CNC portalo frezavimo centruose, kad būtų užtikrintas 0,02 mm skersmens skylių lygiagretumas.
Hidraulinės grandinės bandymas: visi hidrauliniai kolektoriai 24 valandas tikrinami 1,5 karto didesniu slėgiu{0}}, siekiant patikrinti, ar nėra vidinio nuotėkio prieš surinkimą.
Lazerinio išlygiavimo patikrinimas: plokštumos lygiagretumas patikrinamas iki 0 %, 50 % ir 100 % suspaudimo apkrova naudojant lazerinio išlygiavimo įrangą prieš išjungiant gamyklą.
Išankstinis-siuntos patvarumo testas: kiekvienam įrenginiui atliekamas nepertraukiamas 48-valandų sauso veikimo-bandymo ciklas kartu su 4 valandų pilnos apkrovos formos įpurškimo bandymu, siekiant patikrinti slėgio stabilumą, jutiklio tikslumą ir šilumos valdymo pusiausvyrą.
Tinkinimas ir OEM palaikymas
Siūlome pritaikytas mašinų konfigūracijas, atitinkančias konkrečius formų išdėstymus, gamyklos automatizavimo infrastruktūrą ir regioninius energijos standartus:
Išplėstinė kaklaraištis{0}}juostos tarpai:Individualūs plokščių matmenys, kad tilptų didelės kelių{0}}ertmių karštosios-bėgimo formos arba atsukamos šerdies plokštės.
Specializuoti varžtų profiliai:Specialūs maišymo profiliai pagrindinei mišinio dispersijai, mažos{0}}šlyties geometrijos bio-dervoms arba sukietinto paviršiaus apdorojimui kalcio-karbonatu užpildytiems junginiams.
Maitinimo ir įtampos pritaikymas:Gamykloje{0}}sukonfigūruotos elektros spintos, atitinkančios 200 V, 380 V, 415 V arba 480 V 3 fazių maitinimo tinklus esant 50 Hz arba 60 Hz, atitinkančios CE ir UL standartus.
Integruoti „Hot Runner“ valdymo blokai:Spintoje{0}}integruoti kelių{{1} zonų karšto bėgio temperatūros valdymo moduliai, pašalinantys atskirus grindų įrenginius ir supaprastinantys kabelių išdėstymą.
Ką pirkėjai turėtų pateikti norėdami pasiūlyti kainą
Norėdami gauti tikslų komercinį pasiūlymą su tiksliu mašinos dydžiu, ciklo trukmės įvertinimais ir IG projekcijomis, į užklausą įtraukite šiuos techninius duomenis:
Dalių brėžiniai / 3D CAD failas:STEP (.stp) arba Parasolid (.x_t) failai, kuriuose išsamiai aprašomi sienelių storio profiliai, briaunų konstrukcijos ir vartų vietos.
Medžiagos duomenys:Polimero tipas, klasė ir lydalo srauto indeksas (MFI) (pvz., PP atsitiktinis kopolimeras, MFI 70).
Tikslinis gamybos pajėgumas:Reikalingas valandinis našumas arba tikslinis ciklo laikas vienai daliai.
Informacija apie formą:Ertmių skaičius, bendri formos matmenys (plotis x ilgis x aukštis), karšto bėgelio kolektoriaus sistemos detalės ir bendras formos svoris.
Tolesnės automatikos reikalavimai:Informacija apie tai, ar linija naudos viršutinius-įvesties rinkiklius, šoninio-įvedimo IML automatizavimą, optinio matymo tikrinimą ar automatinius krovimo įrenginius.
DUK
Kl.: kuo skiriasi akumuliatoriaus įpurškimas{0}} nuo standartinio servo{1}}hidraulinio įpurškimo?
A: Standartiniai servo{0}}hidrauliniai siurbliai naudoja variklio pagreitį, kad būtų tiekiamas alyvos srautas. Didžiausias greitis pasiekiamas per 100–200 milisekundžių. Akumuliatoriai iš anksto kaupia hidraulinę alyvą aukšto -slėgio azoto dujomis. Kai vožtuvas atsidaro, alyva išleidžiama akimirksniu, o didžiausias greitis iki 800 mm/s pasiekiamas per mažiau nei 20 milisekundžių,{8}}o tai labai svarbu norint užpildyti plonas sieneles, kol plastikas neužšąla.
K: Kokio ciklo trukmės galiu tikėtis 0,45 mm sienelės 500 ml talpos?
A: 4-ertmių formoje, kurioje naudojamas didelio srauto PP (MFI didesnis nei 60 arba lygus) ir tinkamas formos aušinimas (8–10 laipsnių šaltas vanduo), bendra ciklo trukmė paprastai svyruoja nuo 3,0 iki 3,6 sekundės. Tikrasis laikas priklauso nuo pelėsių aušinimo kanalo konstrukcijos (pvz., Konforminių aušinimo įdėklų) ir automatikos pašalinimo greičio.
Kl.: Ar šis įrenginys suderinamas su šoninio-įvedimo IML (In-Mod Labeling) sistemomis?
A: Taip. Gnybtų bloke yra tvirtinimo raštai ant stacionarios plokštės, skirtos šoniniams-įvesties roboto rėmams. Integruotos „Euromap 67“ ir „Euromap 73“ sąsajos yra iš anksto{5}}sujungtos, kad koordinuotų saugos blokavimus, plokštelės padėties signalus ir pagrindines -traukimo komandas tarp įrenginio ir IML automatikos sistemos.
Kl.: kaip valdomas plokštelės susidėvėjimas, kai veikia nuolat didelė{0}}greita?
A: Judanti plokštelė slysta ant sunkių{0}}linijinių kreipiamųjų bėgių, o ne važiuoja tiesiai ant tvirtinimo strypų. Ši konstrukcija izoliuoja surišimo strypus nuo plokštumos svorio, apsaugo nuo surišimo strypo įvorės įbrėžimų, palaiko nuoseklų plokščių lygiagretumą ir pailgina kelių ertmių formų tarnavimo laiką.
Populiarus Žymos: didelės spartos plonasienių talpyklų liejimo mašina, Kinijos didelės spartos įpurškimo mašina plonasienių konteinerių gamintojams, tiekėjams, gamyklai