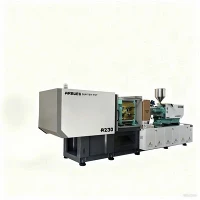
1800 tonų liejimo mašina
1800 -t sverianti horizontali hidraulinė servo liejimo mašina sukurta didelio-tonažo, sunkios-pramoninės gamybos, kuriai reikalingas aukštas konstrukcijos vientisumas, griežtas matmenų valdymas ir kartojamas našumas. Sukurta didelio masto{6}}gamyboms, šioje platformoje naudojamas 8-taškų dėžutės tipo rėmas ir servovaroma hidraulinė sistema, skirta apdoroti inžinerines dervas ir prekinius plastikus, įskaitant HDPE, PP, ABS ir užpildytus PC lydinius.
Ši mašina skirta didelės apimties{0}}konstrukcinių komponentų, pvz., automobilių buferių, prietaisų skydelio laikiklių, sunkiųjų pramoninių padėklų, komunalinių šiukšliadėžių ir didelių prietaisų korpusų, gamybai. Sujungus pastovų suspaudimo jėgos pasiskirstymą su uždaros-kilpos įpurškimo grįžtamuoju ryšiu, pašalinama struktūrinė blykstė, dalių deformacija ir kadrų tankio nuo -į-kadro tankio svyravimai storos-sienos arba sudėtingose geometrijose.
Pagrindinės specifikacijos
|
Parametras |
Standartinė konfigūracija |
Pasirenkami atnaujinimai / diapazonas |
|
Suspaudimo jėga |
18 000 kN (1 800 tonų) |
Pataisyta |
|
Plokštelės matmenys (H x V) |
2 150 mm x 2 050 mm |
Galimi pritaikyti plokštelės plėtiniai |
|
Atstumas tarp tvirtinimo strypų (H x V) |
1500 mm x 1400 mm |
Galimas išplėstinis kaklaraiščio{0}}tarpas |
|
Maks. Formos atidarymo eiga |
1500 mm |
Iki 1 750 mm giliai{2}}traukiamoms dalims |
|
Maks. Formos aukštis |
1400 mm |
Reguliuojamas |
|
Min. Formos aukštis |
600 mm |
Reguliuojamas |
|
Ežektorinis smūgis |
350 mm |
Hidraulinis kelių{0}}taškų išmetimas |
|
Išmetimo jėga |
320 kN |
Iki 400 kN |
|
Varžto skersmens parinktys |
A: 130 mm / B: 140 mm / C: 150 mm |
Bimetalinis lydinys / didelio{0}}dėvėjimuisi atsparios dangos |
|
Teorinis šūvio tūris |
8 620 cm3 - 11, 480 cm3 |
Priklauso nuo varžtų pasirinkimo |
|
Įpurškimo svoris (PS) |
7,850 g - 10,450 g |
Iki 12 500 g su didelės-talpos įpurškimo įrenginiais |
|
Įpurškimo greitis |
1,100 g/s - 1,450 g/s |
Didelio greičio{0}}akumuliatoriaus įpurškimas neprivalomas |
|
Maks. Įpurškimo slėgis |
165 MPa - 195 MPa |
Reguliuojamas per proporcingą valdymą |
|
Sistemos slėgis |
17,5 MPa |
Fiksuotas operacinės sistemos slenkstis |
|
Siurblio variklio galia |
Servo sistema (110 kW - 160 kW) |
Kelių{0}}servo siurblių derinys |
|
Šildymo pajėgumas |
65 kW - 85 kW |
Keraminės šildymo juostos su PID valdymu |
Pagrindinės savybės
Tvirta plokštės struktūra:Kompiuteriu-optimizuotos dėžės-rėmo plokštės sumažina deformaciją esant maksimaliam suspaudimo slėgiui ir neleidžia sienelės storio skirtumams dideliuose įrankio paviršiaus plotuose.
Kintamo servo hidraulika:Dinaminio atsako variklio{0}}krumpliaračių siurblio derinys sumažina energijos suvartojimą 30–50 %, palyginti su standartinėmis fiksuoto{{3} tūrio hidraulinėmis sistemomis.
Linijinio kreipiamojo bėgio palaikymas:Judanti plokštelė slysta ant tikslių linijinių kreipiamųjų bėgių, sumažindama trintį, pašalindama plokštelės kritimą ir apsaugodama surišimo strypus nuo netolygios apkrovos.
Kelių{0}}pakopų injekcijos valdymas:Tikslus įpurškimo greičio ir slėgio palaikymo profilio reguliavimas iki 10 skaitmeninių pakopų naudojant uždaros{1}}kilpos jutiklio grįžtamąjį ryšį.
Proporcinga apsauga nuo pelėsio:Žemo-slėgio, didelio-jautrumo apsaugos nuo pelėsių logika iškart sustabdo pelėsių užsidarymą, jei aptinkamas pasipriešinimas arba kliūtis.
Centralizuotas automatinis tepimas:Tūrinė tepalo paskirstymo sistema sutepa perjungimo įvores, tvirtinimo strypus ir slankiojančius batus programos -nustatytais intervalais.
Darbo principas / mašinos konfigūracija
Įrenginys veikia horizontaliu penkių{0}}taškų dvigubu-perjungimo hidrauliniu mechanizmu, sujungtu su vienos-ašies plastifikavimo bloku.
[Bunkeris / tiekimo zona]
↓
[Statinė ir šildymo zonos (kontroliuojamos PID)]
↓
[Stumdomasis bimetalinis varžtas (plastifikavimas ir dozavimas)]
↓
[High-Pressure Hydraulic Injection Cylinder] --->[5 taškų perjungimo suspaudimo blokas]
↓
[Pelėsio ertmė / dalies sukietėjimas]
Tvirtinimo mechanizmas:Hidraulinis cilindras varo 5-taškų mechaninę perjungimo jungtį, sustiprindamas jėgą, kad judančią plokštelę užfiksuotų prie stacionarios plokštelės 18 000 kN. Formos aukščio reguliavimas atliekamas naudojant vidinę pavarą varomą variklio sistemą, kad būtų išlaikytas lygiagretus išlyginimas.
Plastifikavimo ir įpurškimo įrenginys:Kietos dervos granulės teka iš bunkerio į šildomą statinę. Hidraulinis arba elektrinis servo variklis pasuka bimetalinį varžtą, nešdamas medžiagą į priekį per kontroliuojamas šilumines zonas. Kai dozavimas baigtas, du hidrauliniai įpurškimo cilindrai stumia varžtą į priekį, stumdami išlydytą polimerą į sandarią formos ertmę pagal tikslias slėgio kreives.
Aušinimas ir išmetimas:Po-įpurškimo laikymo slėgis apsaugo nuo nugrimzdimo žymių, kol dalis vėsta. Jungiklis atsidaro sklandžiai, o kelių-taškų hidraulinio išstūmimo kaiščio mazgas išstumia gatavą liejinį iš formos ertmės.
Produktas-Konkretūs techniniai pranašumai
Pakartojamumas ir padėties tikslumas
Pagrindinėje hidraulinėje linijoje naudojama absoliučios{0}}vertės magistralės servo sistema. Ši sąranka stebi varžto padėtį, įpurškimo greitį ir gnybtų judėjimą realiuoju laiku ir užtikrina pakartotinį įpurškimo padėties valdymą iki +/-0,01 mm. Taip išvengiama įprastų kelių ertmių trūkumų, tokių kaip trumpi kadrai, blykstė ir svorio skirtumai dideliuose pramoniniuose bagetuose.
Deformacijai{0}}Atspari rėmo konstrukcija
Įrengtas 8-taškų dėžės-tipo rėmas ir tvirtos-konstrukcinės įdubos, mašinos rėmas atsparus sukimosi deformacijai greitai užsifiksuojant. Didelio -standžios plokštės užtikrina, kad suspaudimo jėga būtų tolygiai paskirstyta centriniame ir išoriniame formos paviršiuje, prailgindamos formos tarnavimo laiką ir išlaikant griežtus sandarinimo be blyksnių tolerancijas.
Sumažėjusi šiluminė įtampa ir energijos nuostoliai
Servo sistema dinamiškai valdo variklio greitį, kad atitiktų hidraulinio slėgio poreikį kiekviename ciklo etape (užspaudimas, plastifikavimas, laikymas, aušinimas). Laikymo ir aušinimo ciklų metu sumažėja variklio sukimo momentas, sumažėja bendras energijos suvartojimas ir ribojamas alyvos įkaitimas. Tai palaiko hidraulinės alyvos klampumą, artimą optimalioms darbinėms temperatūroms, neperkraunant išorinių alyvos aušintuvų.
Tipinės programos
Priekinio ir galinio buferio fasadai
Vidiniai durų įdėklai
Prietaisų skydelio laikikliai
Ratų arkų gaubtai
Sunkios{0}}padėklai
Nestabilios siuntimo dėžės
240L / 660L / 1100L atliekų konteineriai
Sulankstomi birių krovinių konteineriai
Patikrinimo kameros ir karteriai
Plastikinės klojinių plokštės
Drenažo komunalinės dėžės
Skalbimo mašinų kubilai ir išoriniai rėmai
Lauko baldai ir{0}}sunkūs stalai
Oro kondicionieriaus lauko bloko korpusai
Medžiagų suderinamumas
Standartiniai šildymo vamzdžių ir varžtų mazgai sukonfigūruoti taip, kad būtų galima apdoroti daugybę termoplastinių medžiagų, nuo prekinių polimerų iki sustiprintų inžinerinių dervų:
HDPE / PP:Optimizuotose varžtų konstrukcijose yra dinaminės maišymo galvutės, užtikrinančios vienodą spalvų pigmento dispersiją ir nuoseklius lydymosi srauto indeksus didelėms pakuotėms.
ABS / PC / PC + ABS lydiniai:Didelio -sukimo momento plastifikavimo sąrankos palaiko terminį stabilumą nesudegindamos ir nesuardydami šilumai jautrių dervų{1}} ilgesnį laiką.
Stiklo{0}}Sustiprintos dervos (pvz., PP + 30% GF, PA66 + 30% GF):Pasirenkamos bimetalinės statinės, išklotos volframo{0}}karbido lydiniais, ir varžtai, padengti HVOF terminiais purškikliais, apsaugo nuo abrazyvinio stiklo pluošto susidėvėjimo.
Perdirbtas turinys (PGR/PIR mišiniai):Pasirinktiniai sraigtai ir didelės talpos{0}}vėdinimo zonos valdo lydalo klampos svyravimus ir dujų išsiskyrimą, susijusį su -naudotosiomis dervomis.
Kaip pasirinkti / konfigūracijos parinktis
Norėdami sukonfigūruoti 1800 tonų liejimo mašiną konkrečiam gamybos elementui, atsižvelkite į šiuos veiklos reikalavimus:
Sraigto skersmens pasirinkimo matrica
|
Parametras |
130 mm (A varžtas) |
140 mm (varžtas B) |
150 mm (C varžtas) |
|
Maks. Įpurškimo slėgis |
Aukštas (195 MPa) |
Vidutinis (180 MPa) |
Standartinis (165 MPa) |
|
Maks. Šūvio tūris |
8 620 cm3 |
10 000 cm3 |
11 480 cm3 |
|
Tikslinė programa |
Tikslios konstrukcinės dalys, plonos{0}}sienos komponentai |
Standartiniai automobilių buferiai, dėžės, prietaisų korpusai |
Storasieniai{0}}pramoniniai padėklai, didelės šiukšliadėžės |
Pasirenkami moduliai ir funkcijos
Hidrauliniai šerdies traukimo mazgai: iki 6 grandinių šerdies traukimo kolektoriai, skirti formoms su sudėtingais vidiniais keltuvais ir šoniniais slankikliais.
Akumuliatorius-Pagalbinis įpurškimas: azoto akumuliatoriai, skirti didelio-greičio įpurškimui, tinkami plonasienėms konstrukcijoms.
Elektrinė servo plastifikavimo pavara: nepriklausoma elektrinio variklio pavara, skirta varžtams suktis, leidžianti lygiagrečiai dozuoti formų atidarymo / aušinimo metu, kad sutrumpėtų ciklo laikas.
Oro pūtimo vožtuvai: programuojami pneumatiniai vožtuvai, integruoti tiek į stacionarias, tiek į judančias plokšteles, kad padėtų atleisti iš dalies.
Magnetinių plokštelių sistema:{0}}elektro{0}}nuolatinės magnetinės plokštelės greitai keičia įrankius ir sumažina prastovų laiką atliekant trumpalaikes operacijas.
Gamyba ir kokybės kontrolė
Kiekviena mašina prieš išsiuntimą atlieka struktūrizuotą kokybės surinkimo ir tikrinimo procedūras:
Apdirbimo tikslumas:Plokštės tvirtinimo paviršiai ir surišimo{0}}stūmoklio kreipiamieji kanalai yra apdailinti dideliuose CNC platforminiuose frezavimo centruose, kad būtų užtikrintas griežtas lygiagretumas ir paviršiaus lygumo tolerancijos.
Neardomasis bandymas (NDT):Ultragarsinis bandymas atliekamas naudojant pagrindinius plieno liejinius (plokštes, svirties, galines stulpelius), siekiant patikrinti, ar nėra vidinių tuštumų, intarpų ar struktūrinių mikro{0} įtrūkimų.
Hidraulinio slėgio vientisumas:Hidrauliniams kolektoriams atliekami hidrostatinio slėgio bandymai, esant 1,5 karto didesniam už vardinį darbinį slėgį, kad būtų patikrintas vidinis nuotėkis ir sandariklio patvarumas.
Paleidimas- ir kalibravimas:Kiekvienai užbaigtai mašinai atliekamas nuolatinis 48-valandžių sausosios eigos bandymas, o po to realiuoju laiku lazeriu tikrinamas plokščių lygiagretumas, veikiant visa 18 000 kN suspaudimo jėga.
Tinkinimas ir OEM palaikymas
Mašinos konfigūracijos gali būti koreguojamos, kad atitiktų konkrečius gamyklos išdėstymus, ciklo reikalavimus ir automatizavimo ląsteles:
Individualūs plokščių išdėstymai:Pasirinktinis raištelių-tarpelis, išplėstas formos eiga ir ne-standartinės išmetimo kaiščio raštai, atitinkantys esamus įrankių rinkinius.
Automatikos sąsaja:Įtaisyti{0}}Euromap 67 arba SPI robotinės sąsajos kištukai, skirti sujungti 3 arba 5 ašių servo portalinius robotus ir paskesnius automatikos elementus.
Specializuotos statinės / varžtų geometrijos:Specialūs varžtų profiliai konkrečioms medžiagoms, pvz., skaidriai PMMA/PC optikai, PVC atsparumui korozijai arba didelio{0}}užpildymo mineraliniam mišiniui.
Maitinimo šaltinio pritaikymas:Standartiniai 380V/50Hz laidai gali būti pritaikyti prie 415V/50Hz, 460V/60Hz arba 230V/60Hz pagal paskirties įrenginio elektros standartus.
Ką pirkėjai turėtų pateikti norėdami pasiūlyti kainą
Norėdami gauti išsamų komercinį pasiūlymą ir mašinos specifikacijos pasiūlymą, pateikite šią techninę informaciją:
Dalies matmenys ir svoris:CAD modelis (.STEP/.IGES) arba fiziniai matmenys (P x P x A) kartu su šūvio svoriu (įskaitant bėgiko sistemą).
Dervos tipas ir klasė:Specifinė žaliavos formulė (pvz., HDPE, PP + 20% talkas, PA6 + 30% GF, PGR mišiniai).
Formos specifikacijos:Išoriniai įrankio matmenys (I x P x A), bendras formos svoris, slydimo sekos reikalavimai ir šerdies{0}}traukimo grandinės skaičius.
Tikslinis ciklo laikas:Reikalingas dienos produkcijos kiekis arba tikslinis ciklo laikas vienai daliai.
Gamyklos infrastruktūros reikalavimai:Galimas elektros tiekimas (įtampa / Hz), aušinimo vandens talpa ir viršutinio krano svorio apribojimas.
DUK
Kl .: Kokio dydžio kranas ar keliamoji galia reikalinga šiai mašinai sumontuoti?
A. Norint įrengti 1 800 -t sveriančią liejimo mašiną, reikalingas padalintas siuntos takelažas. Mašinos laivai yra padalinti į dvi pagrindines dalis: suspaudimo bloką ir įpurškimo bloką. Sunkiausias viengubas keltuvas (paprastai suspaudimo mazgas) sveria nuo 55 iki 70 metrinių tonų, priklausomai nuo pasirenkamų plokščių išplėtimo. Montavimo metu rekomenduojamas takelažo kranas, kurio svoris ne mažesnis kaip 80 metrinių tonų, arba dviguba gamyklinio krano sistema.
K: Kaip servo sistema veikia esant aukštai aplinkos temperatūrai?
A. Įrenginyje yra alyvos temperatūros stebėjimo sistema, sujungta su plokšteliniu{0}}tipo alyvos šilumokaičiu. Kad hidraulinė alyva išlaikytų idealų 40–50 laipsnių C langą šilto klimato sąlygomis, gamykla turi tiekti 20 laipsnių C - 25 laipsnių C aušinimo vandenį, kurio srautas ne mažesnis kaip 250 l/min. Pasirenkami oru{8}}aušinami alyvos aušintuvai arba padidinti šilumokaičiai gali būti integruoti į įrenginius, veikiančius regionuose, kuriuose aplinkos temperatūra aukšta.
Kl .: Ar ši 1800 tonų sverianti staklės gali tvarkyti įrankius su mažu rietuvės aukščiu?
A: Minimalus standartinio spaustuko išdėstymo formos aukštis yra 600 mm. Formoms, kurių rietuvės aukštis mažesnis nei 600 mm, ant plokščių turi būti pritvirtintos erdvinės atramos plokštės, kad būtų išsaugota perjungimo mechanizmo geometrija ir būtų užtikrinta visa 18 000 kN suspaudimo jėga, per-neišplečiant eigos mechanizmų.
K: Kokias komunalines jungtis reikia paruošti prieš montuojant?
A: Montavimo vieta turi būti paruošta naudojant:
Pagrindinis elektros tiekimas sumažėja nuo 150 kW iki 220 kW bendrai prijungtai apkrovai (įskaitant šildymo juostas ir servo pavaras).
Uždarojo kontūro{0}}pramoninio aušinimo vandens tiekimas (mažiausias įėjimo slėgis 3 barai).
Sauso, reguliuojamo suspausto oro padavimas (6-8 barai) skirtas pneumatiniam vožtuvo įjungimui ir oro pūtimo funkcijoms.
Gelžbetoninis grindų pamatas, skirtas statinėms ir dinaminėms pamatų apkrovoms, viršijančioms 100 metrinių tonų bendrą mašinos svorį.
Populiarus Žymos: 1800 tonų liejimo mašina, Kinijos 1800 tonų liejimo mašinų gamintojai, tiekėjai, gamykla