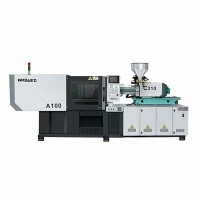
Didelės spartos{0}}servo įpurškimo liejimo mašina
Ši hidraulinė servo{0}}įpurškimo liejimo mašina sukurta 1 ir 2 pakopos automobilių komponentų gamintojams, kuriems reikia griežtų matmenų nuokrypių, mažo optinio iškraipymo ir pakartojamo dalių svorio kontrolės. Sistema, veikianti suspaudimo jėgomis nuo 100 iki 2 000 metrinių tonų, apdoroja techninį termoplastiką (PA66-GF30, PBT, PC/ABS, PMMA, POM), skirtą funkciniams po-dangtelio elementams, vidaus apdailai, išorinio apšvietimo lęšiams ir konstrukciniams komponentams.
Integravus tiesioginės-pavaros servo-hidraulinius jėgos agregatus, linijinius kreipiamuosius bėgius ant judančios plokštės ir mažos-trinties plastifikuojančius varžtus, ši mašina pasiekia šratų svorio pakartojamumo toleranciją +/-0,15 %. Uždaros kilpos valdiklis reguliuoja įpurškimo slėgį ir sraigto padėtį 1 milisekundės mėginių ėmimo intervalais, pašalindamas blykstės ir grimzlės žymes ant kelių ertmių automobilių formų.
Pagrindinės specifikacijos
Toliau pateiktos specifikacijos atspindi standartinius eksploatacinius parametrus tipinėse tonažo klasėse.
|
Parametras |
Vienetas |
250 tonų klasė |
500 tonų klasė |
1000 tonų klasė |
|
Suspaudimo jėga |
kN |
2,500 |
5,000 |
10,000 |
|
Pririšimo{0}} strypo atstumas (A x V) |
mm |
580 x 580 |
820 x 820 |
1,160 x 1,160 |
|
Maks. Dienos šviesa |
mm |
1,080 |
1,480 |
2,050 |
|
Formos storis (min{0}}maks.) |
mm |
200-600 |
300-800 |
450-1,100 |
|
Varžto skersmuo (varžtas B) |
mm |
50 |
70 |
95 |
|
Įpurškimo svoris (PS) |
g |
440 |
1,220 |
3,150 |
|
Maks. Įpurškimo slėgis |
baras |
2,050 |
1,920 |
1,780 |
|
Maks. Įpurškimo greitis |
mm/s |
160 |
140 |
120 |
|
Ežektorinis smūgis |
mm |
150 |
220 |
300 |
|
Hidraulinės sistemos slėgis |
MPa |
17.5 |
17.5 |
17.5 |
|
Siurblio variklio galia |
kW |
30 |
52 |
90 |
Pagrindinės savybės
Penkių{0}}taškų dvigubas suspaudimo mechanizmas: termiškai{0}}apdorotos ketaus jungtys turi savaime-tepančias grafitu-įmirkytas įvores, kad pelėsio srityje neužterštų alyva.
Mažos-trinties linijinio kreiptuvo palaikymas: judančios plokštės remiasi į tikslius linijinius kreipiamuosius bėgius, o ne į pririšimo{0}} strypus, sumažindamos plokštelės pakrypimą esant dideliam formos svoriui ir pašalindamos surišimo- strypų įvorių susidėvėjimą.
Hidraulinė pavara uždaro{0}}ciklo-: didelio -reagavimo servovarikliai, suporuoti su vidiniais krumpliaračių siurbliais, reguliuoja alyvos srautą pagal poreikį, sumažindami energijos suvartojimą tuščiąja eiga 40-60 %, palyginti su fiksuoto tūrio siurbliais.
Kelių-pakopų įpurškimo ir laikymo slėgio valdiklis: 10-pakopų įpurškimo greitis ir 10 pakopų slėgio palaikymo kreivės neleidžia susidaryti įtempiams aplink užtvarų sritis storasieniuose optiniuose lęšiuose.
Bi-metalinis statinės ir varžtų mazgas: Sukepinto volframo karbido statinės pamušalas kartu su nepertraukiamu plazmos -perduodamo lanko (PTA) suvirinimu ant varžtų rankenų abrazyviniais stiklo -pluoštu- sustiprintais polimerais.
Kelių{0}}branduolių traukimo valdymas: Integruoti dviejų zonų{0}}hidrauliniai šerdies ištraukikliai leidžia atlikti sudėtingas automobilių jungčių ir ŠVOK korpusų slydimo sekas.
Darbo principas / mašinos konfigūracija
Tvirtinimas ir formos nustatymas:Judanti plokštelė juda per linijinius guolius. Penkių -taškų perjungimo užraktai, generuojantys visą suspaudimo tonažą, išmatuotą tiesiogiai per raištelių- strypo įtempimo matuoklius.
Plastifikavimas:Bi-metalinis varžtas sukasi varomas didelio-sukimo momento hidraulinio variklio. Temperatūros jutikliai išilgai keturių šildymo zonų reguliuoja lydymosi temperatūrą +/-1,0 ° C ribose.
Įpurškimo fazė:Skaitmeninis linijinis keitiklis matuoja įpurškimo padėtį 0,01 mm raiška. Servo siurblys reguliuoja hidraulinį slėgį iki 2050 barų, kad užpildytų formos ertmę.
V/P perjungimas ir supakavimas/laikymas:Sistema perjungia iš greičio į slėgio valdymą pagal ertmės padėtį, hidraulinio slėgio slenksčius arba išorinius keitiklio signalus.
Aušinimas ir išmetimas:Kol lydalas vėsta, varžtas sukasi, kad plastifikuotų medžiagą kitam ciklui. Tvirtinimo blokas susitraukia, o dinaminiai hidrauliniai ežektoriai pašalina baigtą dalį.
Produktas-Konkretūs techniniai pranašumai
Plokštelės įlinkio mažinimas
Įprastos plokštės nusilenkia veikiant visiškam suspaudimo slėgiui, todėl formų centre atsiranda blyksniai, o kraštuose – siauros sienos tolerancijos. Šioje plokščių konstrukcijoje naudojamas baigtinių elementų analizės (FEA) optimizavimas, kad suspaudimo jėga būtų tolygiai paskirstyta per formos tvirtinimo paviršių, išlaikant lygiagretumą esant apkrovai 0,05 mm per 1 000 mm tarpą.
Injekcijos reakcijos laikas
Servo{0}}hidraulinės reakcijos laikas nuo sustojimo iki maksimalaus srauto trunka mažiau nei 35 milisekundes. Greitas pagreitis apsaugo nuo šaltų šliužų ir srauto žymių ilgo srauto{3}}ilgio dalyse, pvz., durų plokštėse ir buferio laikikliuose.
Temperatūros stabilumas plastifikavimo vienetuose
PID temperatūros valdymo moduliuose naudojamos kietojo kūno{0}}relės keraminėse šildymo juostose. Uždaros-kilpos temperatūros reguliavimas apsaugo nuo terminio skilimo šilumai -jautriems polimerams, pvz., POM ir antipirenui{4}}ABS.
Tipinės programos
Apšvietimo sistemos: priekinių žibintų korpusai (PP-TD20), stori-sienos LED šviesos vamzdžiai (PMMA/PC), galinių žibintų dangteliai (ABS).
Vidaus apdaila: Prietaisų skydelio laikikliai (PC/ABS), oro išleidimo žaliuzės (POM), pirštinių dėžės mazgai (PP).
Skiltyje „Gango komponentai“--: Variklio dangčio gaubtai (PA66-GF30), stabdžių skysčio rezervuarai (PP), įsiurbimo kolektoriaus apvalkalai (PA6-GF30).
Elektra ir jungtys: kelių kontaktų automobilių laidų jungtys (PBT-GF15), saugiklių dėžutės dangteliai (PA6).
Medžiagų suderinamumas
Toliau pateiktoje lentelėje pateikiami įprastų automobilių dervų plastifikavimo parametrai, naudojant standartinius bi{0}}metalinius varžtų profilius:
|
Polimero klasė |
Užpildas/priedas |
Statinės temperatūros diapazonas (°C) |
Išankstinės-džiovinimo specifikacijos |
Varžtų konfigūracija |
|
PA66 |
30% stiklo pluošto |
270-295 |
80–90 laipsnių C / 4 val. (džiovinimas) |
Didelis-dėvėjimasis bi-metalinis, kontrolinis žiedas |
|
PC / ABS |
Neužpildytas / FR |
240-270 |
100-110 laipsnių C / 3-4 val |
Mažos{0}}šlyties maišymo varžtas |
|
PMMA |
Optinis laipsnis |
210-240 |
80-90 laipsnių C / 4 val |
Paviršius-Šlifuotas skaidrus varžtas |
|
PBT |
15-30% stiklo pluošto |
240-265 |
120 laipsnių C / 3 val |
Dengtas anti-korozine volframu |
|
PP |
20% Talko užpildas |
190-230 |
80 laipsnių C / 2 val |
Standartinis poliolefino profilis |
Kaip pasirinkti / konfigūracijos parinktis
Varžto skersmens pasirinkimas
Sraigtas: mažesnis skersmuo, skirtas termiškai{0}}jautrioms medžiagoms arba mažiems šratų dydžiams (10–30 % statinės talpa).
B Varžtas: standartinis L/D santykis (20:1 arba 22:1) bendrosios paskirties automobilinėms dervoms.
C Varžtas: didesnis skersmuo, skirtas didelės{0}}tūrio dalims, kurioms reikalinga didžiausia smeigimo galia (virš 70 % maksimalaus šūvio svorio).
Neprivalomi paketai
Akumuliatorius-Pagalbinis didelio-greičio įpurškimo įrenginys: padidina plonasienių jungčių ir šviesos kreiptuvų įpurškimo greitį iki 400 mm/s.
Nuoseklus hidraulinis šerdies traukimas: galima atnaujinti nuo 2 iki 6 nepriklausomų šerdies kilpų su slėgio reguliavimo vožtuvais.
Glass-Fiber Wear Protection Package: Sintered Xaloy barrel lining and hardened flight coatings for resins containing >30% stiklo arba mineralinių medžiagų.
„Hot Runner“ sąsajos išplėtimas: integruoti 8–32 zonų karšto bėgelio temperatūros reguliatoriai, įmontuoti tiesiai į pagrindinę mašinos spintelę.
Gamyba ir kokybės kontrolė
Kiekvienai mašinai prieš išsiuntimą taikomi struktūriniai testavimo protokolai:
Struktūrinis streso mažinimas: Lietų plokščių rėmai yra termiškai atkaitinami ir apdorojami šratais, kad būtų sumažintas vidinis įtempis prieš apdirbant CNC.
Plokštelės lygiagretumo bandymas: lazerinio išlygiavimo įrankiai patikrina plokštelės lygiagretumą, kai važiuojama sausais{0}}ciklais per visą dienos šviesą.
72-valandų nepertraukiamas bėgimas sausuoju ciklu: Mašina veikia maksimaliu perjungimo greičiu 72 valandas, kad patikrintų hidraulinio sandariklio vientisumą, alyvos temperatūros pusiausvyrą ir jutiklio stabilumą.
Dinaminis įpurškimo tikslumo testas: Šūvio svorio kitimas matuojamas per 100 iš eilės sauso įpurškimo ciklų, naudojant polipropileno ir ABS bandymo formas.
Saugos laikymasis: Pagaminta pagal CE ženklo standartus (EN 201 plastikinių ir guminių mašinų saugos taisyklės), turi dvigubus elektrinius/hidraulinius blokavimo blokus ant operatoriaus vartų.
Tinkinimas ir OEM palaikymas
Automatikos integravimas: EUROMAP 63 ir EUROMAP 73 robotų sąsajos leidžia prijungti-ir-paleisti sąranką su viršutinio-įėjimo arba šoninio{5}}įėjimo servo robotais.
Pasirinktinė varžtų geometrija: maišymo galvutės parinktys (Maddock maišymo elementai arba kaiščių{0}} tipo maišytuvai), pritaikyti pagrindiniam mišinio dispersijai ir perdirbto turinio maišymui.
Voltai ir dažnio pritaikymas: elektros spintelės, pagamintos pagal regioninius standartus (pvz., 480 V/60 Hz Šiaurės Amerikai; 400 V/50 Hz Europai; UL/CSA{6}}atitinkantys valdymo skydeliai pagal užsakymą).
Ką pirkėjai turėtų pateikti norėdami pasiūlyti kainą
Norėdami gauti tikslų techninį pasiūlymą ir mašinos dydžio analizę, pateikite šią techninę informaciją:
Dalių brėžiniai:2D/3D CAD failai (STEP, IGES) su kritiniais matmenimis ir sienelės storio reikšmėmis.
Medžiagos specifikacijos:Dervos prekės ženklas, klasė ir užpildų procentas (pvz., stiklo pluoštas, mineralas, antipirenai).
Formos detalės:Formos matmenys (ilgis x plotis x aukštis), bendras svoris, ertmių skaičius ir karšto bėgio reikalavimai.
Tikslinis ciklo laikas:Reikalingas išvesties greitis per valandą arba tikslinis ciklo laikas vienai daliai.
Pagalbiniai reikalavimai:Reikia integruotų šerdies traukų, vožtuvų užtvarų valdiklių arba roboto sąsajų.
Pateikite techninius duomenis individualiam pasiūlymui
Siųskite savo CAD failus ir formų specifikacijas tiesiai mūsų inžinierių komandai, kad per 24 valandas gautumėte preliminarų suspaudimo jėgos skaičiavimą ir pritaikytą mašinos konfigūraciją.
DUK
Kl .: Kokį šratų konsistencijos lygį užtikrina ši mašina?
A: Naudojant didelės -raiškos linijinius keitiklius ir uždarojo ciklo hidraulinio vožtuvo valdymą, šūvio svorio pakartojamumas išlieka +/-0,15 % esant stabilioms aplinkos sąlygoms.
Kl.: Ar šioje mašinoje gali būti naudojamos abrazyvinės medžiagos, pvz., 40 % stiklo -pluoštu-sustiprinto nailono?
A: Taip. Mašinos, sukonfigūruotos su mūsų pasirenkamu stiklo-pluošto susidėvėjimo paketu, turi visiškai sukepintą bi-metalinį vamzdelį ir PTA karbido{3}}apdengtą varžtą, prailginantį eksploatavimo laiką esant didelio-dėvėjimosi sąlygoms.
K: Kokios sąsajos yra prieinamos robotų automatizavimui?
A: Mašinose yra standartinės EUROMAP 67 sąsajos, skirtos roboto signalams. EUROMAP 73 ir pritaikytos pramoninės Ethernet sąsajos (Profinet, EtherCAT) yra prieinamos pagal pageidavimą.
Kl .: Kaip valdoma hidraulinės alyvos temperatūra nuolatinio veikimo metu?
A: Įrenginyje yra apvalkalas{0}}ir
Kl .: kokia garantija ir atsarginių dalių palaikymas teikiamas tarptautiniams pirkėjams?
A: Visoms standartinėms mašinoms suteikiama 12-mėn. visos sistemos garantija ir 24 mėnesių struktūrinė garantija plokštėms ir sujungimo strypams. Svarbiausios atsarginės dalys (vožtuvai, šildytuvai, termoporos, sandarikliai) pristatomos per 48 valandas per pasaulinę greitąją logistiką.
Populiarus Žymos: didelio tikslumo įpurškimo liejimo mašina automobilių dalims, Kinijos didelio tikslumo liejimo mašina automobilių dalių gamintojams, tiekėjams, gamyklai